
Wie beeinflussen Temperatur und Kühlzeit der Form die Größe und Länge? Musik
Release-Zeit:2026-09-20
Stellt die Temperatur und Abkühlung aus vier Blickwinkeln von Kristall, Oberflächenreproduktion, Kühlgleichgewicht und Entoxifizierung ein. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
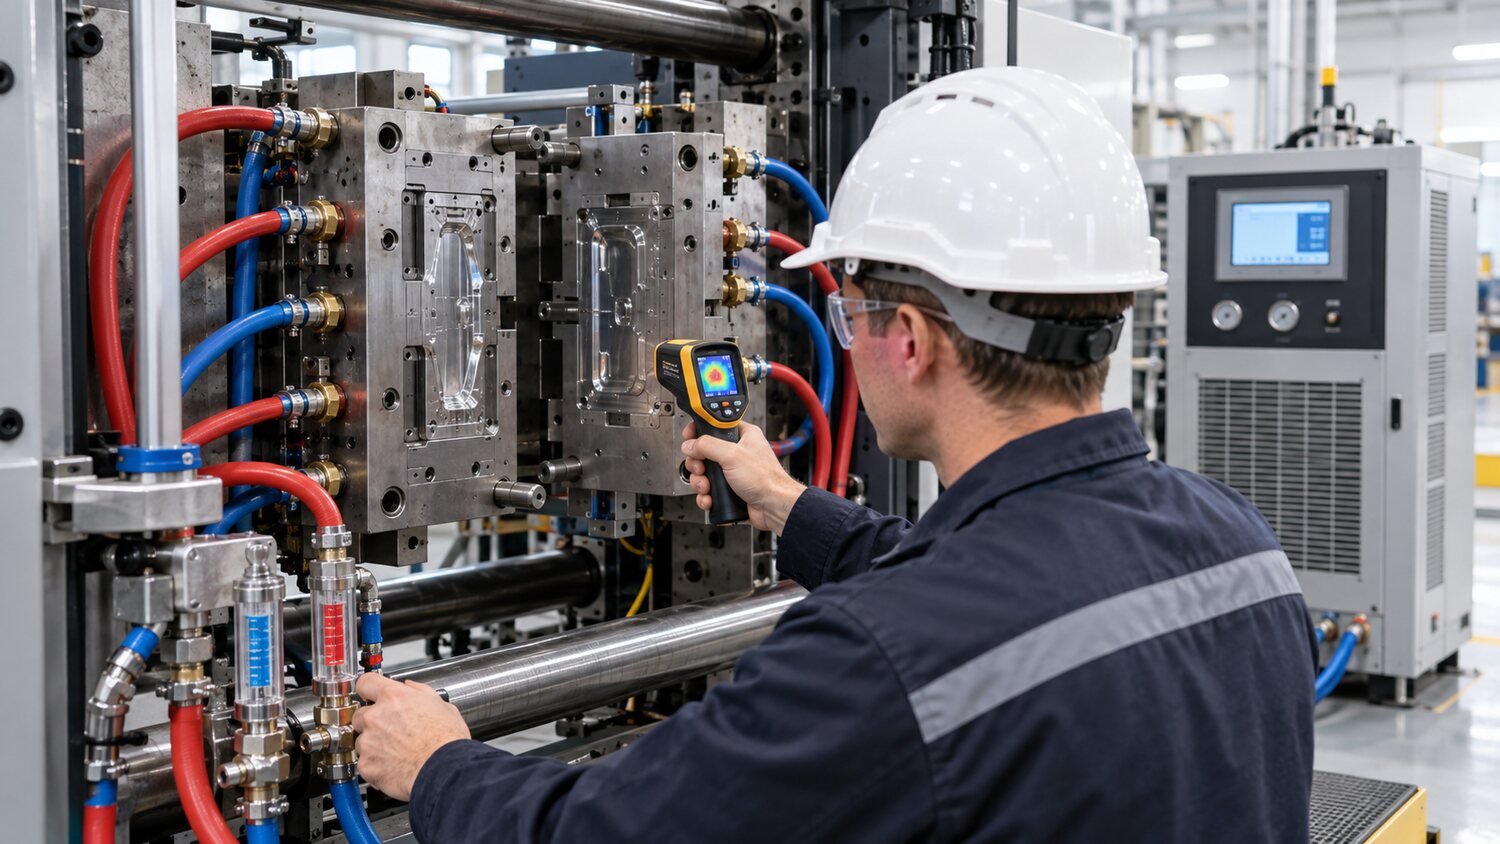
Die Temperatur der Form bestimmt nicht nur, wann das Produkt demodelliert werden kann, sondern beeinflusst auch die Oberflächenhelligkeit, Schmelzlinien, Kristalle, Kondensationsraten und Eigenspannung. Wenn die Weichtiere zu niedrig sind, wird die vordere Linie des Schmelzens schnell eingefroren, dünne Wände und lange Enden sind schwer zu replizieren und sind anfällig für Fließmarken, stummes Licht, sichtbare Schmelzdrähte oder innere Spannung; zu hohe Temperaturen können die Oberfläche und die Schmelzfestigkeit verbessern, können aber die Abkühlzeiten verlängern und die nachfolgende Kontraktion von kristallisierten Materialien erhöhen. Die Moderation sollte auf den Anforderungen des Harztyps, der Produktwandstärke, des Aussehens und der Größe basieren, anstatt die Kühlwassertemperatur zu reduzieren, um den Zyklus zu verkürzen.
Ob das Abkühlen gleichmäßig ist oder nicht, ist oft wichtiger als die Durchschnittstemperatur. Animation und Aluminium, Kern und Hohlraum, nahe der Bewässerungsmündung und am Ende des Flusses, wenn es einen deutlichen Temperaturunterschied gibt und das Produkt auf beiden Seiten des Produkts verengt ist, können zu Biegung, Umkehrung und lokalem Dimmen führen. Die Inspektion sollte die Richtung, den Durchfluss, die Druckdifferenz und den Schlamm des Wasserwegs bestätigen und die tatsächliche Temperatur des ein- und austretenden Wassers aufzeichnen, anstatt sich ausschließlich auf die eingestellte Temperaturregelung zu verlassen. Bei tiefen Hohlräumen, langen Kernen und dicken Wandbändern kann davon ausgegangen werden, dass unabhängige Wasserstraßen, Wasserisolationen, Brunnen oder hochleitfähige thermische Beschichtungen die rechtzeitige Abfuhr von Wärme aus lokalen heißen Stellen ermöglichen.
Wenn die Abkühlzeit festgelegt ist, kann die Zeit allmählich reduziert werden und die sofortige Verformung, die Abmessungen nach der Platzierung, die Markierungen und die Viskose können beobachtet werden, nachdem die Oberseite aus ist. Die Tatsache, dass das Produkt gerade entfernt wird, bedeutet nicht, dass die Kühlung ausreichend ist, insbesondere für halbkristalline Materialien und dicke Wandteile, die innen noch heiß sein können, sich nach der Modellierung weiter zusammenziehen oder durch mechanische Handbänder verformt werden. Bei Produkten mit Schlüsselgröße sollte eine vorgemessene Benetzungszeit oder statische Zeit angegeben und eine 24-stündige Größenänderung mit unterschiedlichen Kühlbedingungen verglichen werden. Wenn Größenschwankungen durch Wassertemperaturen oder Strömungsänderungen auftreten, ist ein erhöhter Druck in der Regel nicht heilbar.
Modelltemperaturprogramme müssen auch an der Einspritzgeschwindigkeit und dem Druckschutz ausgerichtet werden. Die erhöhte Temperatur kann die Abwässerungszeit verlängern, was eine Verlängerung der Druckzeit erfordert; die reduzierte Temperatur kann zu einem Druckanstieg am ursprünglichen Schaltpunkt und der ursprünglichen Drehzahl führen. Die Kühlwassertemperatur, Oberflächentemperatur und zyklische Stabilität der Formen sollten während der kontinuierlichen Produktion überwacht werden. Wenn ein Bereich nicht in der Lage ist, eine Verwerfung über einen langen Zeitraum durch Unterkühlung zu kontrollieren, sollten die Wandstärke des Produkts, die Lage der Mündung, die Ausrichtung der Fasern und die Gestaltung des Wasserwegs überprüft werden. Bei Bedarf muss auch bestätigt werden, dass die Skultivierung der Schrauben gleichmäßig ist, da sich die Schmelztemperatur auch in Kühlkontraktionen in verschiedenen Bereichen niederschlägt.