
金型の温度と冷却時間は、サイズと長さにどのように影響しますか? ミュージック
リリース時間:2026-09-20
水晶、表面の再生、冷却バランスおよび解体の4つの角度からの温度そして冷却を置いて下さい。 素材の特性、温度、速度、圧力、冷却および共通の欠陥の点で実用的な省略装置のためのこのペーパーは推薦を与えます。
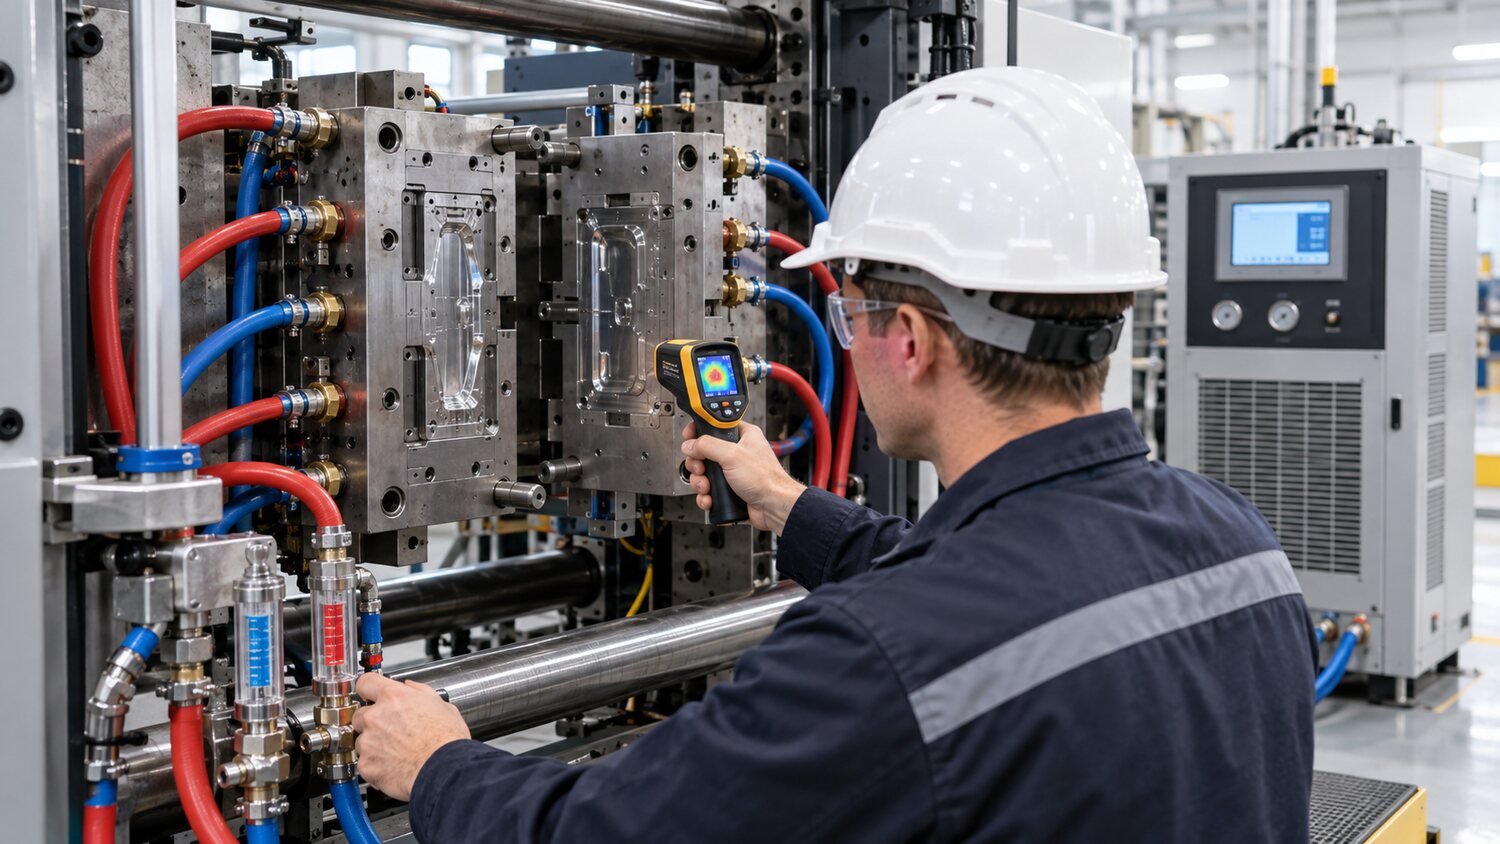
金型の温度は、製品が分解できるだけでなく、表面光、溶融ライン、結晶、結露率、残留応に影響を及ぼす場合にのみ決定します。 軟膏が低すぎると、溶融のフロントラインがすぐに凍結され、薄い壁と長い端が再複雑になり、マーク、ダムライト、可視融ワイヤまたは内部ストレスを流す傾向があります。あまりにも高温は表面を改善し、強度を溶かすことができますが、冷却時間を延ばし、結晶化材料のその後の収縮を増加させる可能性があります。 適度性は、循環を短くするために冷却水温度を減らすのではなく、樹脂タイプ、製品壁厚さ、外観およびサイズの要件に基づいているべきです。
冷却が平均温度よりもはるかに重要であるかどうか。 アニメーションとアルミニウム、コアとキャビティ、水口の近くとフローの最後に、明確な温度差があると、製品が製品の両側に制限され、曲げ、逆転、そして地元の調光を行うことができます。 検査は、水路の方向、流れ、圧力差動およびスラリーを確認し、温度制御セットにのみ頼るのではなく、入退去する水の実際の温度を記録する必要があります。 深いキャビティのために、長い中心および厚い壁のバンド、独立した水路、水絶縁材、噴水または高伝導性の熱コーティングはローカル熱い点からの熱の時機を得た取り外しを可能にすると考慮されるかもしれません。
冷却時間が固定されると、時間が徐々に減り、すぐに変形し、ポスト配置寸法、ピンキー、粘度が上が出てから観察できます。 製品は、単に削除されるという事実は、特に半結晶材料と厚手の壁の部品のために、冷却が十分であるという意味ではありません。それはまだ熱く、モデル化後の機械的ハンドバンドによって契約または変形し続けることができます。 主要なサイズ製品の場合、事前測定湿式または静的時間を指定し、異なる冷却条件と比較して24時間の変更を行う必要があります。 水温や流れの変化から変動する大きさの変動が生じた場合は、通常、圧力が増加します。
モデル温度プログラムはまた注入の速度および圧力保護と一直線に並ぶ必要があります。 増加した温度は、圧力時間の再検証を必要とする、散水期間を延ばすことができます。 減少温度は、元のスイッチングポイントと速度で圧力の増加につながる可能性があります。 金型の冷却水温、表面温度、循環的安定性は、連続生産中に監視する必要があります。 エリアが過冷却によって長時間警戒を制御することができない場合、製品壁厚さ、口の位置、繊維の方向および水路の設計は検討する必要があります。 必要に応じて、溶融温度も異なる地域で冷却収縮に変換されるため、ネジの彫刻が均一であることを確認する必要があります。