
注塑开机前的系统检查与首模建立方法
发布时间:2026-09-20
从材料 模具 设备和工艺基准四个方面建立首模,减少一开机就反复追参数的情况。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
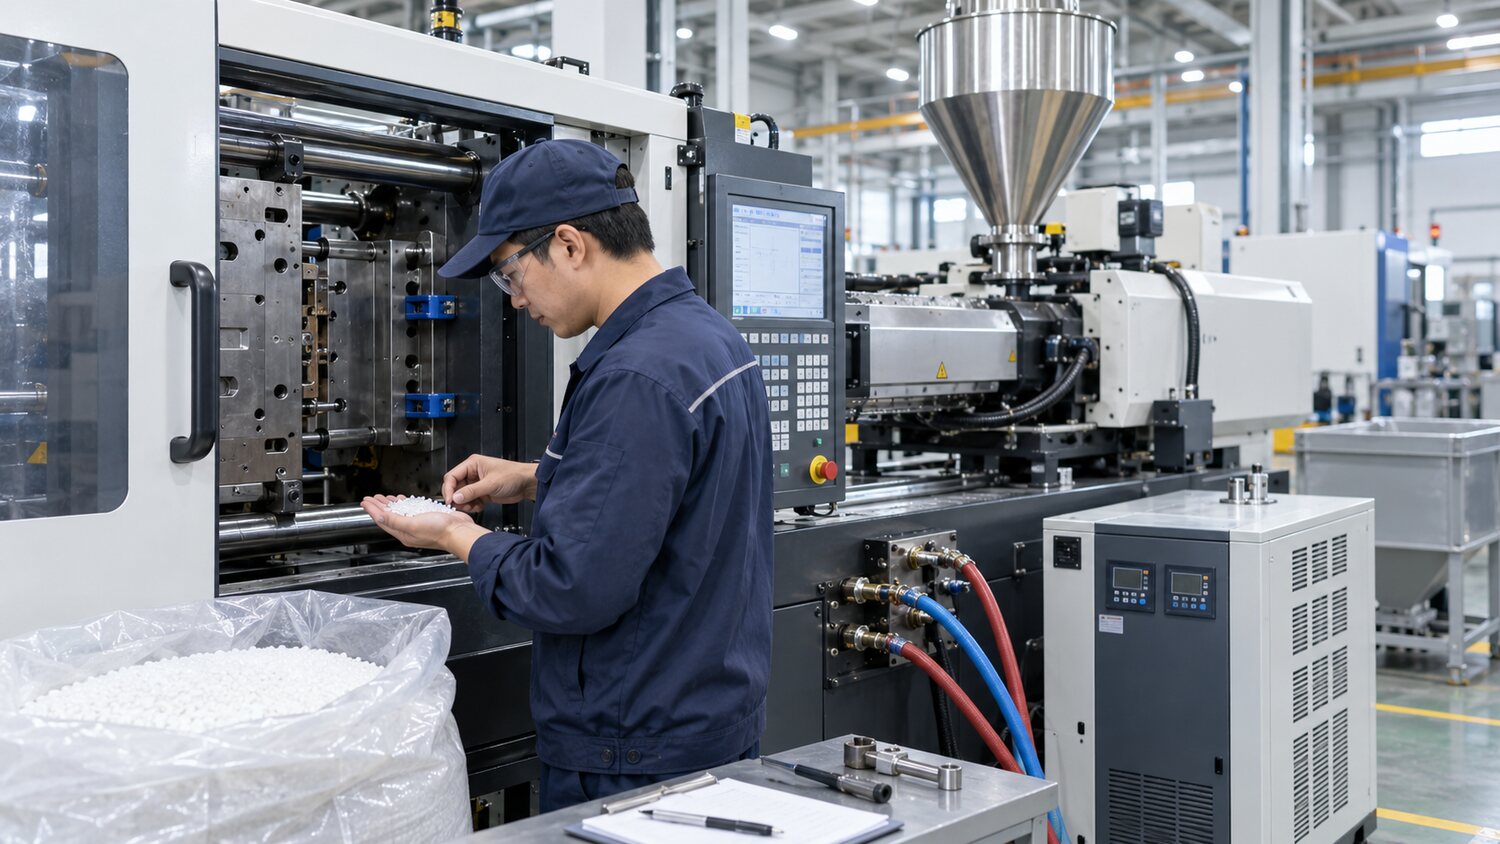
注塑调机的第一步不是立即加压力或升温,而是确认生产条件是否具备可重复性。开机前应核对材料牌号、批次、色母比例、回料比例和干燥记录,确认料斗、输送管及磁力架中没有前一订单的残料。对于吸湿性材料,要以材料供应商技术数据表为依据确认干燥温度、时间和露点;仅凭颗粒表面看起来干燥,无法判断内部水分是否合格。模具方面要检查水路是否接对、流量是否正常、热流道各区温度是否稳定、顶出和抽芯动作是否顺畅,并确认排气槽、浇口和分型面没有被油污或残胶堵塞。
设备检查重点包括料筒温控、热电偶、止逆环、喷嘴配合、螺杆位置传感器和锁模保护。设定温度到达后不要马上生产,应给料筒和热流道留出足够的均温时间,再用低速塑化观察电流、背压和计量时间是否稳定。首模建议先取消或降低保压,以较低注射速度做短射试验,逐步增加射胶量,确认熔体从浇口到末端的实际流动顺序。这样可以识别充填不平衡、困气、冷料和浇口冻结问题,避免用过高压力掩盖模具缺陷。
建立首模时,应先固定料筒温度、模温、螺杆转速和背压,再用注射速度与切换位置控制充填。充填到约九成至九成八后切换到保压,随后通过逐步增加保压时间判断浇口封闭点;当继续延长保压时间而制品重量不再增加时,才说明保压时间已接近有效上限。冷却时间则应以制品能稳定顶出、关键尺寸不继续漂移和不会发生顶白变形为准,而不是单纯追求最短周期。每次只改变一个主要参数,并记录制品重量、峰值压力、计量时间和周期,才能知道哪项调整真正产生了作用。
如果首模长期出现塑化时间波动、黑点、未熔颗粒或射胶终点不一致,不能只在屏幕上继续加温加压,还应检查螺杆直径与射胶量是否匹配、螺杆压缩段和计量段是否适合当前树脂、止逆环是否回流以及螺杆和料筒是否磨损。合理的调机目标不是做出一件外观合格的样品,而是建立一个对材料批次、环境温度和设备小幅波动仍有余量的工艺窗口。首模确认后,应保存参数版本并配合留样、重量范围和关键尺寸标准,作为后续换班和复机的统一依据。