
プラスチックが行く前にシステム点検および模倣方法に注意して下さい。
リリース時間:2026-09-20
変更された装置およびプロセス・ベンチマークの4つの点のマトリックスの確立は、それらが活動化した直後に変数の再発を減らすために。 素材の特性、温度、速度、圧力、冷却および共通の欠陥の点で実用的な省略装置のためのこのペーパーは推薦を与えます。
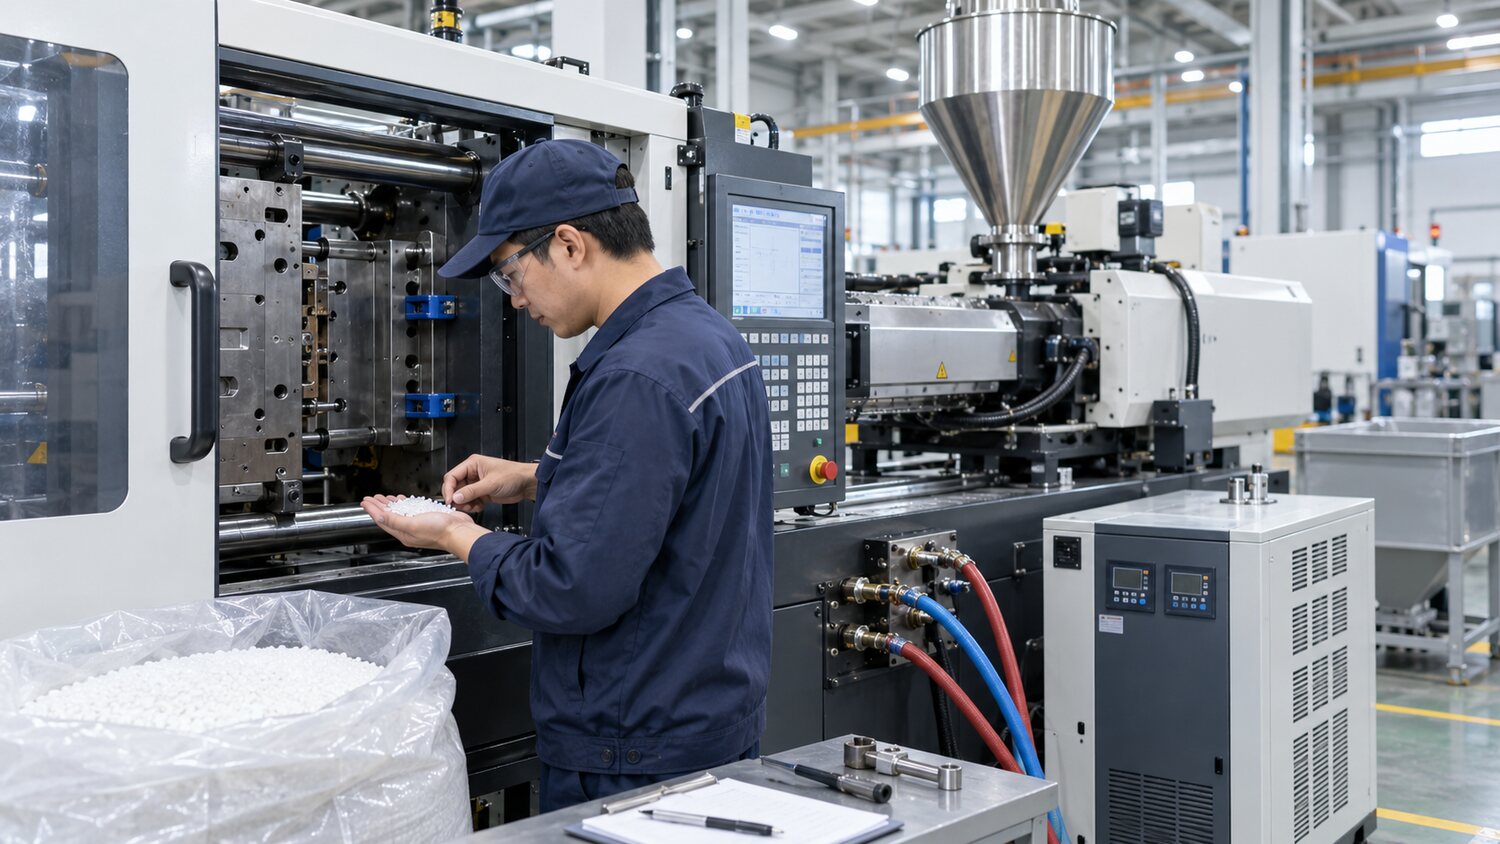
pyrotechnicsの第一歩は、圧力や熱をすぐに増加させることではなく、生産条件が再生可能エネルギーであることを確認します。 物質的な版数、バッチ、クロムの比率、転写の比率および乾燥した記録は箱、パイプラインおよび磁気棚の前の順序からの残余がないことを確認するために開始前に点検されるべきです。 湿気がある材料のために、乾燥した温度、時間および点は物質的な製造者のsの技術的なデータ テーブルの基礎に基づいて決定されます;内部湿気は粒子の表面が乾くように単なる事実によって満足するように判断されません。 金型の場合には、水路が整列されているかどうかを確認します。, 流量が正常であるかどうか, 熱流域の温度が安定しているかどうか, トップとコアの動きが滑らかであるかどうか, ベントを確認, 水をまく口や基質は油や残留接着剤によってブロックされていないことを確認します.
装置の点検の焦点は物質的なドラム、熱電気機械、改装、ノズルの共同操作、ねじ位置センサーおよびロック分子保護の温度調整を含んでいました。 温度を調節するときはすぐに作り出さないし、ドラムおよび熱流れのための十分な等しい温度の時間を可能にするべきで、そして低速可塑性を使用して流れ、背部圧力および測定された時間は安定しているかどうか観察します。 噴射速度が低下し、ゲルの量が徐々に増加し、溶融の実際のフロー順序がベントから最後まで確認されることが推奨されます。 これにより、不均衡、空気、冷却および散水の問題の特定を可能にし、金型の欠陥の過延を防ぐことができます。
マトリックスの確立では、ドラムの温度、温度、ねじ速度および背部圧力は注入の速度および転換の位置制御と固定され、満たされます。 約90〜98%に充填されたとき、圧力に切り替えて、圧力時間の判断の段階的な増加によるクローズポイントを水にします。 圧力時間が延長され、製品の重量が増加しない場合、圧力時間は有効限界に近いことが示されています。 冷却時間は、製品が安定化され、重要な寸法に基づいている必要があります。漂流し続けず、最も短いサイクルを追求するのではなく、白い変形を受けてはいけません。 毎回メジャーパラメータが1つだけ変更され、製品の重量、ピーク圧力、測定時間、サイクルが記録され、どの調整が実際に動作するかを知ることができます。
長期間分裂時間の変動、黒の点、無融の粒子、または還元的なエンドポイントの場合、スクリーンだけの温度と圧力を増加し続けることは不可能であるが、またねじの直径と電圧の量、現在の樹脂のためのねじ圧縮および測定の区分の適合性、可逆リングのリターンおよびねじおよびドラムの摩耗。 合理的な目標は、まともなサンプルを作ることではありませんが、材料のバッチ、周囲温度および機器の小さな変動の残留量でプロセスウィンドウを確立する。 ヘッダモデルが確認されると、パラメータのバージョンが保存され、保持、質量およびクリティカルなサイズの基準とともに、その後のシフトと繰り返しの均一な基準として保存されるべきです。