
Sistem pengecekan dan memodelkan metode sebelum plastik berjalan.
Masa keluaran:2026-09-20
Keterdirian sebuah matriks dalam empat hal dari materi Modifikasi Peralatan dan Proses Benchmark untuk mengurangi pengulangan parameter segera setelah mereka diaktifkan. Makalah ini memberikan rekomendasi bagi para penyingkat yang dapat ditindaklanjuti dalam hal sifat material, suhu, kecepatan, tekanan, pendinginan dan cacat umum.
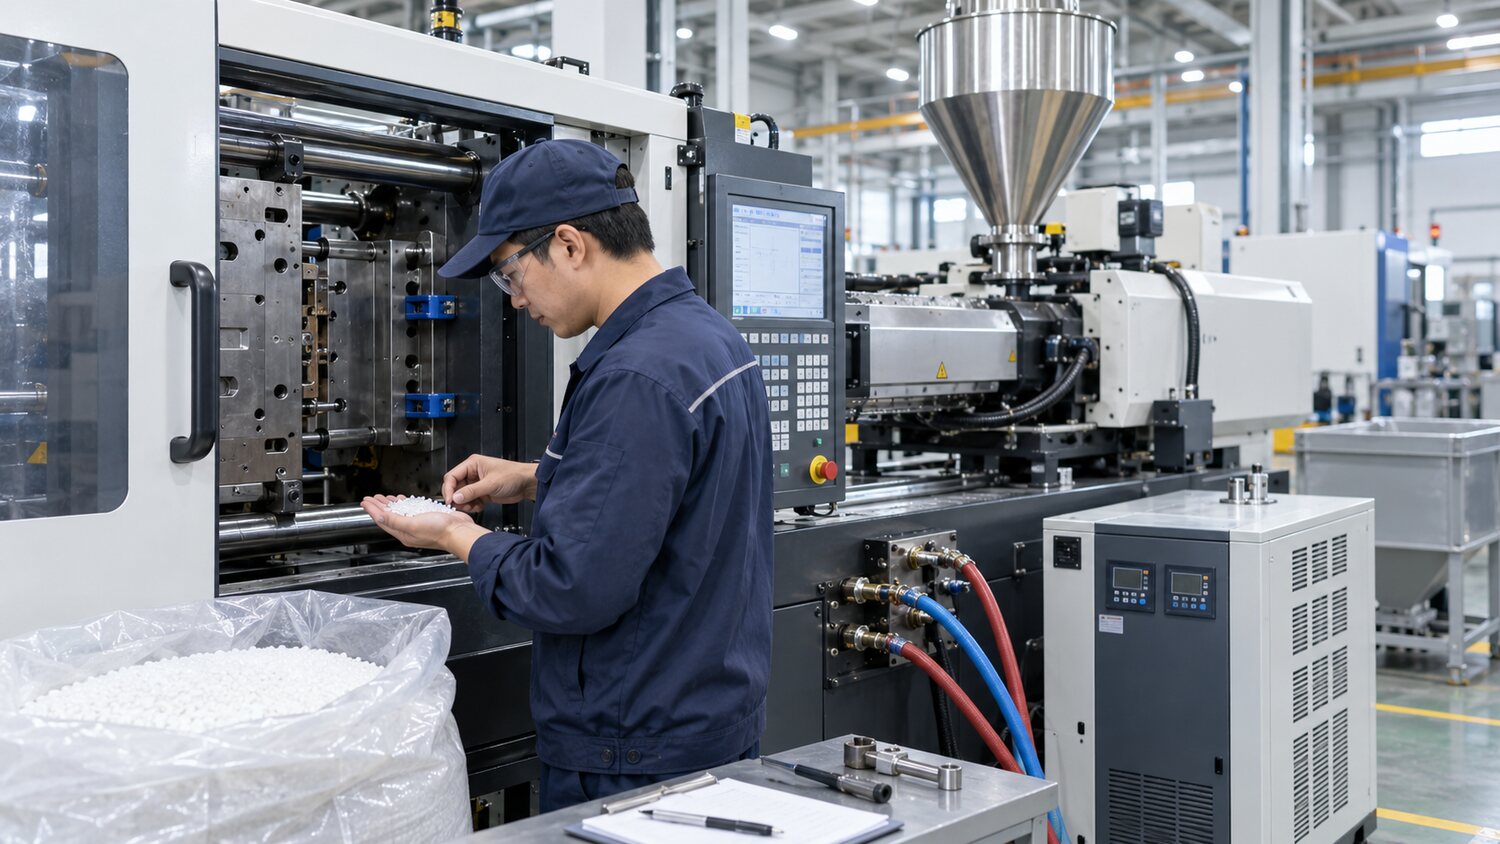
Langkah pertama dari piroteknik bukanlah untuk meningkatkan tekanan atau panas segera, tetapi untuk mengkonfirmasi bahwa kondisi produksi terbarukan. Nomor plat material, batch, rasio kromosom, rasio repos dan catatan kering harus diperiksa sebelum start-up untuk mengkonfirmasi bahwa tidak ada residu dari urutan sebelumnya dalam kasket, pipa dan rak magnetik. Untuk material humid, suhu kering, waktu dan titik ditentukan atas dasar bahan pemasok ' s teknis tabel data; kelembaban internal tidak dinilai memuaskan oleh fakta belaka bahwa permukaan partikel terlihat kering. Pada kasus mould, periksa apakah saluran air sejajar, apakah alirannya normal, apakah suhu di zona aliran panas stabil, dan apakah pergerakan atas dan inti halus, dan mengkonfirmasi bahwa ventilasi, mulut berair dan substrat tidak terhalang oleh minyak atau lem residu.
Fokus pemeriksaan peralatan meliputi pengendalian suhu drum material, elektromekanis termal, retroring, ko-operasi nozzle, sensor posisi sekrup dan perlindungan lock-molecular. Saat pengaturan suhu, tidak menghasilkan dengan segera, dan harus memungkinkan waktu suhu yang cukup sama untuk drum dan arus termal, kemudian menggunakan plastikisasi kecepatan rendah untuk mengamati apakah arus, tekanan punggung dan waktu diukur stabil. Hal ini disarankan bahwa tekanan akan dikeluarkan atau diturunkan, bahwa tes tembakan-pendek dilakukan pada kecepatan injeksi yang lebih rendah, bahwa jumlah gel ditingkatkan secara bertahap, dan bahwa urutan aliran sebenarnya dari peleburan dikonfirmasi dari ventilasi ke ujung. Hal ini memungkinkan untuk identifikasi masalah ketidakseimbangan pengisian, udara, pendinginan dan pembekuan air dan menghindari peregangan terhadap cacat jamur.
Pada pembentukan matriks, suhu, suhu, kecepatan sekrup dan tekanan belakang drum harus tetap dan diisi dengan kecepatan injeksi dan beralih kontrol posisi. Ketika diisi hingga sekitar 90-98%, beralih ke tekanan, dan kemudian air titik tertutup melalui peningkatan bertahap dalam penilaian waktu tekanan; ketika waktu tekanan terus diperpanjang dan berat produk tidak meningkat, waktu tekanan ditunjukkan mendekati batas efektif. Waktu pendinginan pendinginan harus didasarkan pada produk yang sedang distabilkan, dimensi kritis tidak terus hanyut dan tidak menjalani transformasi putih, daripada hanya mengejar siklus terpendek. Setiap kali hanya satu parameter utama yang diubah dan berat produk, tekanan puncak, waktu pengukuran dan siklus dicatat, adalah mungkin untuk mengetahui penyesuaian mana yang benar-benar bekerja.
Dalam kasus fluktuasi waktu konvulsif jangka panjang, titik-titik hitam, partikel yang tidak berbau, atau titik akhir reduktif, tidak memungkinkan untuk terus meningkatkan suhu dan tekanan hanya pada layar, tetapi juga untuk memeriksa padanan antara diameter sekrup dan jumlah tegangan, kesesuaian kompresi sekrup dan pengukuran segmen untuk resin saat ini, pengembalian cincin reversibel dan pemakaian sekrup dan drum. Tujuan yang masuk akal adalah untuk tidak membuat sampel yang layak, tetapi untuk menetapkan jendela proses dengan jumlah residual fluktuasi kecil dalam kelompok material, suhu dan peralatan ambien. Setelah model header dikonfirmasi, versi parameter harus dilestarikan, bersama dengan retensi, kriteria ukuran massa dan kritis, sebagai dasar seragam untuk pergeseran dan pengulangan selanjutnya.