
Noter les méthodes de vérification et de modélisation du système avant que les plastiques continuent.
Temps de sortie:2026-09-20
L'établissement d'une matrice à quatre égards de l'équipement modifié et de l'étalon de processus afin de réduire la récurrence des paramètres dès qu'ils sont activés. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
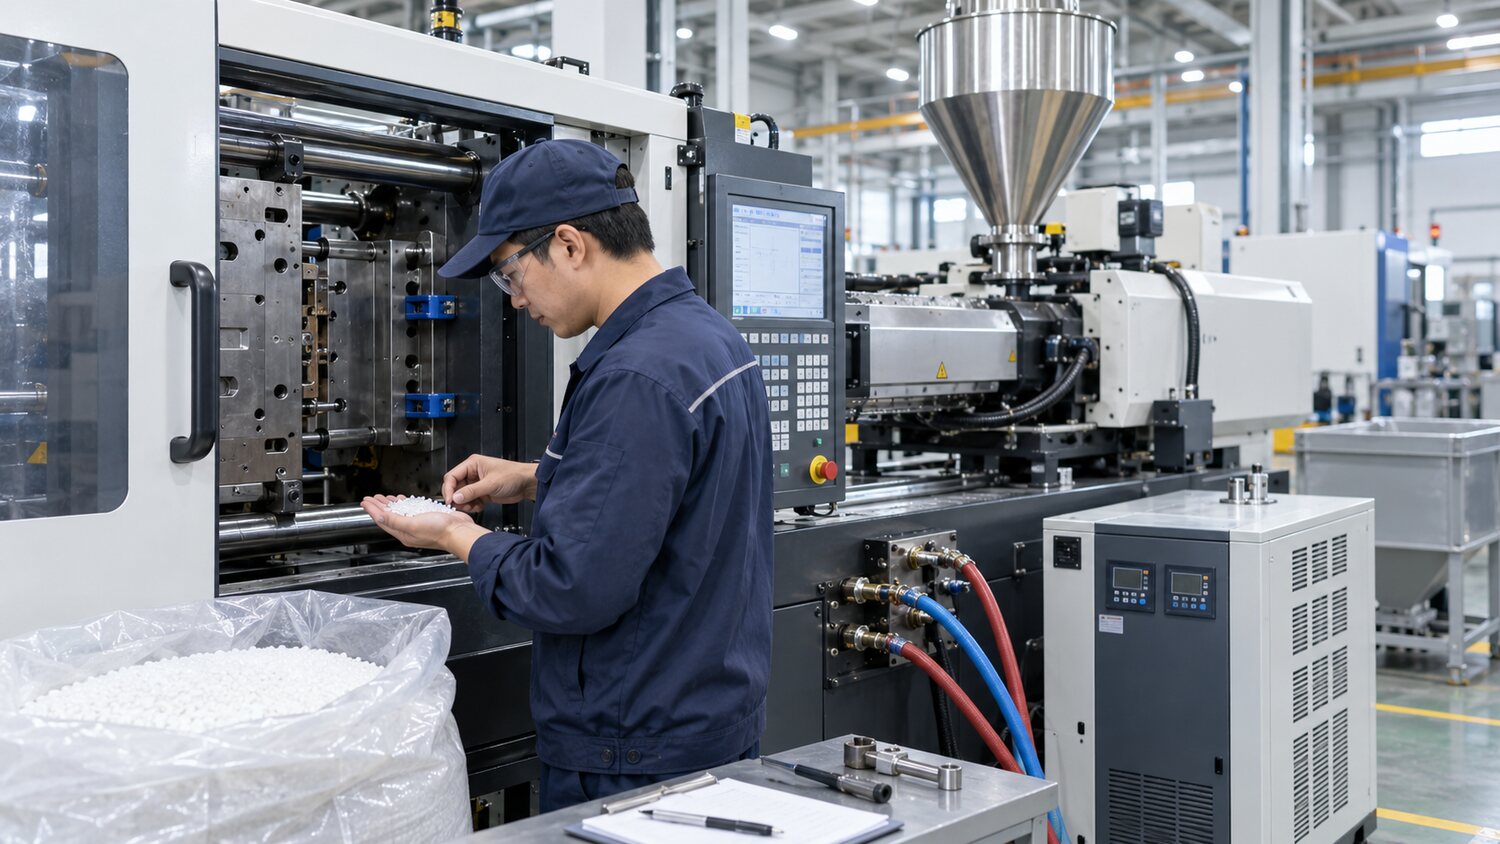
La première étape de la pyrotechnique n'est pas d'augmenter la pression ou la chaleur immédiatement, mais de confirmer que les conditions de production sont renouvelables. Le numéro de plaque de matériau, le lot, le rapport chromosomique, le rapport de postage et l'enregistrement sec doivent être vérifiés avant le démarrage pour confirmer qu'il n'y a pas de résidus de l'ordre précédent dans le cercueil, le pipeline et l'étagère magnétique. Pour les matériaux humides, la température sèche, le temps et le point sont déterminés sur la base du tableau de données techniques du fournisseur de matériaux; l ' humidité interne n ' est pas jugée satisfaisante par le simple fait que la surface des particules semble sèche. Dans le cas des moules, vérifier si la voie navigable est alignée, si le débit est normal, si la température dans la zone d'écoulement à chaud est stable et si les mouvements du dessus et du cœur sont lisses, et confirmer que les évents, les bouches d'arrosage et les substrats ne sont pas bloqués par l'huile ou la colle résiduelle.
L'inspection de l'équipement s'est concentrée sur le contrôle de la température des fûts de matériaux, les électromécaniques thermiques, le rétroring, la coopération avec les buses, les capteurs de position de vis et la protection moléculaire des verrous. Lors du réglage de la température, ne pas produire immédiatement, et devrait laisser suffisamment de temps de température égale pour les fûts et les courants thermiques, puis utiliser la plastification à basse vitesse pour observer si le courant, la contre-pression et le temps mesuré sont stables. Il est recommandé d'éliminer ou de réduire la pression, de procéder à des essais à courte portée à des vitesses d'injection plus faibles, d'augmenter progressivement la quantité de gel et de confirmer l'ordre d'écoulement réel de la fusion de l'évent à l'extrémité. Cela permet d'identifier les problèmes de remplissage des déséquilibres, l'air, le refroidissement et l'arrosage gèle et évite l'étirement excessif des défauts de moisissure.
Dans l'établissement de la matrice, la température, la vitesse de vis et la contre-pression du tambour doivent être fixées et remplies de vitesse d'injection et de commande de la position de commutation. Lorsqu'il est rempli à environ 90 à 98 %, passer à la pression, puis arroser le point fermé par une augmentation progressive du temps de pression; lorsque le temps de pression continue d'être prolongé et que le poids du produit n'augmente pas, le temps de pression s'avère proche de la limite effective. Le temps de refroidissement devrait être basé sur le produit stabilisé, les dimensions critiques pour ne pas continuer à dériver et ne pas subir de transformations blanches, plutôt que de simplement poursuivre le cycle le plus court. Chaque fois qu'un seul paramètre majeur est modifié et que le poids du produit, la pression maximale, le temps de mesure et le cycle sont enregistrés, il est possible de savoir quel réglage fonctionne réellement.
Dans le cas de fluctuations de temps convulsive dissemblables à long terme, de points noirs, de particules non fondues ou de paramètres réducteurs, il n'est pas possible de continuer à augmenter la température et la pression uniquement sur l'écran, mais aussi de vérifier l'adéquation entre le diamètre de la vis et la quantité de tension, l'adéquation des segments de compression et de mesure de la vis pour la résine courante, le retour de l'anneau réversible et l'usure de la vis et du tambour. L'objectif raisonnable n'est pas de faire un échantillon décent, mais d'établir une fenêtre de procédé avec une quantité résiduelle de petites fluctuations dans les lots de matériaux, la température ambiante et l'équipement. Une fois le modèle d'en-tête confirmé, la version du paramètre doit être conservée, ainsi que les critères de rétention, de masse et de taille critique, comme base uniforme pour les changements et les répétitions ultérieurs.