
Observe métodos de verificación y modelado del sistema antes de que los plásticos continúen.
tiempo de liberación:2026-09-20
El establecimiento de una matriz en cuatro aspectos del material Modified Equipment and Process Benchmark para reducir la recurrencia de los parámetros tan pronto como estén activados. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
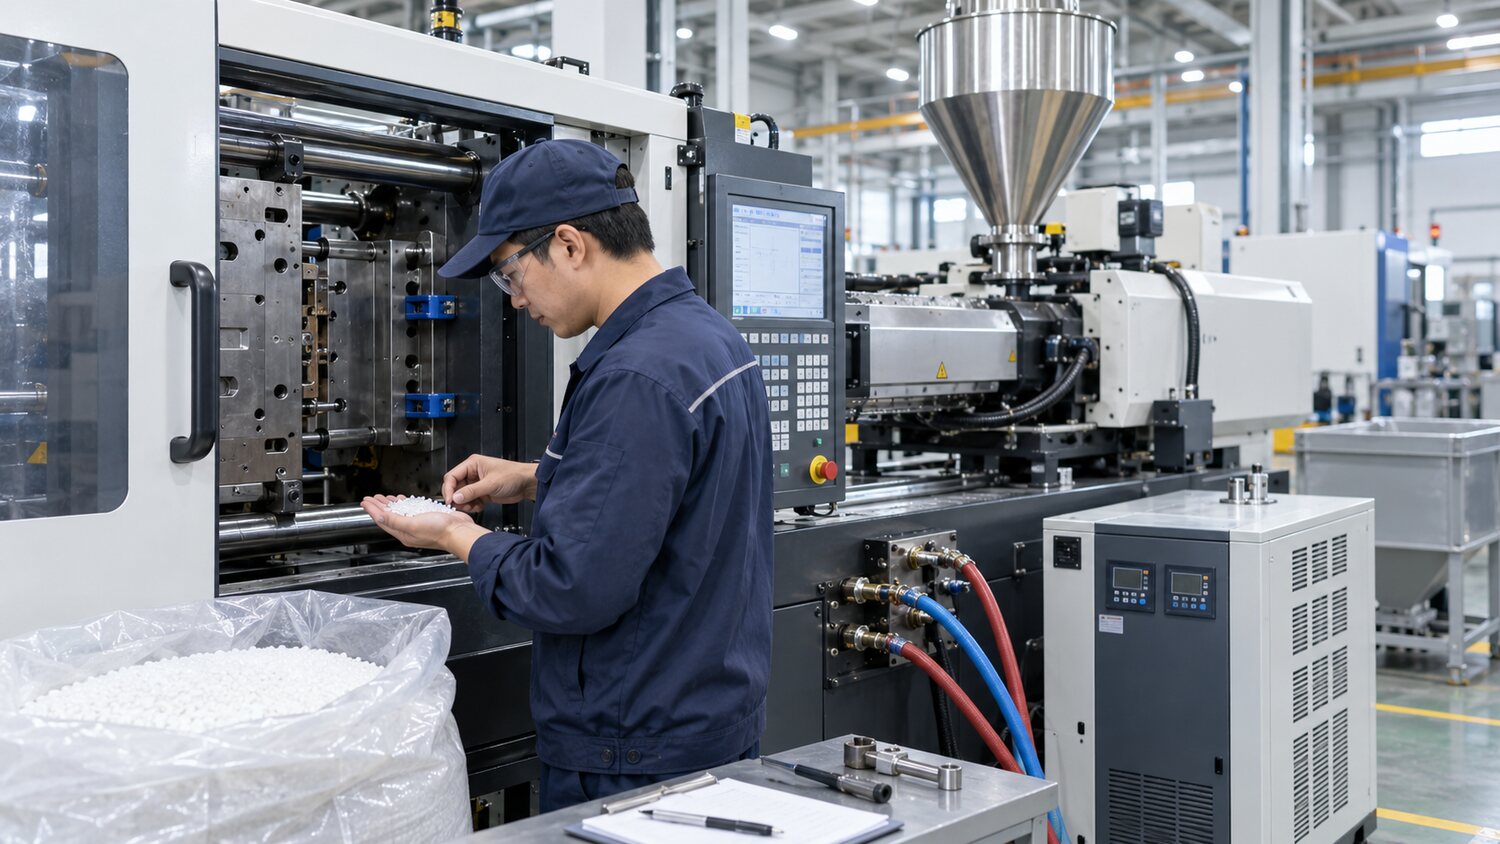
El primer paso de la pirotécnica no es aumentar la presión o el calor inmediatamente, sino confirmar que las condiciones de producción son renovables. El número de placa de material, lote, ratio cromosómica, relación de repost y registro seco debe ser revisado antes de la puesta en marcha para confirmar que no hay residuos del pedido anterior en el ataúd, tubería y estante magnético. Para los materiales húmedos, la temperatura seca, el tiempo y el lugar se determinan sobre la base de la tabla de datos técnicos del proveedor material; la humedad interna no se considera satisfactoria por el mero hecho de que la superficie de partículas parece seca. En el caso de los moldes, compruebe si la vía fluvial está alineada, si el flujo es normal, si la temperatura en la zona de flujo caliente es estable, y si los movimientos superiores y centrales son lisos, y confirme que los ventos, las bocas de riego y los sustratos no están bloqueados por aceite o cola residual.
El foco de la inspección del equipo incluyó el control de temperatura de los tambores materiales, electromecánica térmica, retroringe, cooperación de boquilla, sensores de posición de tornillo y protección molecular de bloqueo. Al fijar la temperatura, no producir inmediatamente, y debe permitir suficiente tiempo de temperatura igual para los tambores y las corrientes térmicas, luego utilizar la plasticización de baja velocidad para observar si la presión actual, trasera y el tiempo medido son estables. Se recomienda que la presión sea eliminada o bajada, que las pruebas de cortocircuito se realicen a velocidades de inyección más bajas, que la cantidad de gel se incremente gradualmente, y que se confirme el orden de flujo real de la fusión del vent al final. Esto permite la identificación de los problemas de llenado de desequilibrios, aire, refrigeración y congelación de riego y evita la sobrecarga de defectos de molde.
En el establecimiento de la matriz, la temperatura, la temperatura, la velocidad del tornillo y la presión trasera del tambor se fijarán y se llenarán con velocidad de inyección y control de posición de conmutación. Cuando se llenan alrededor del 90 al 98%, cambiar a la presión, y luego regar el punto cerrado a través de un aumento gradual en el tiempo de presión juicio; cuando el tiempo de presión sigue siendo extendido y el peso del producto no aumenta, el tiempo de presión se muestra cercano al límite efectivo. El tiempo de enfriamiento debe basarse en el producto que se está estabilizando, dimensiones críticas para no continuar a la deriva y no sufrir transformaciones blancas, en lugar de simplemente perseguir el ciclo más corto. Cada vez que se cambia un parámetro principal y se registra el peso del producto, presión pico, tiempo de medición y ciclo, es posible saber qué ajuste realmente funciona.
En el caso de fluctuaciones convulsivas a largo plazo, puntos negros, partículas sin fundir, o puntos finales reductivos, no es posible seguir aumentando la temperatura y la presión sólo en la pantalla, sino también comprobar la coincidencia entre el diámetro del tornillo y la cantidad del voltaje, la idoneidad de los segmentos de compresión y medición del tornillo para la resina actual, el retorno del tornillo reversible y el anillo reversible. El objetivo razonable no es hacer una muestra decente, sino establecer una ventana de proceso con una cantidad residual de pequeñas fluctuaciones en lotes materiales, temperatura ambiente y equipo. Una vez confirmado el modelo de cabecera, se debe conservar la versión del parámetro, junto con los criterios de retención, masa y tamaño crítico, como base uniforme para cambios y repeticiones posteriores.