
Beachten Sie Systemprüfung und Modellierungsmethoden, bevor Kunststoffe weitergehen.
Release-Zeit:2026-09-20
Die Einrichtung einer Matrix in vier Punkten des Materials Modified Equipment and Process Benchmark, um das Wiederauftreten von Parametern zu reduzieren, sobald sie aktiviert sind. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
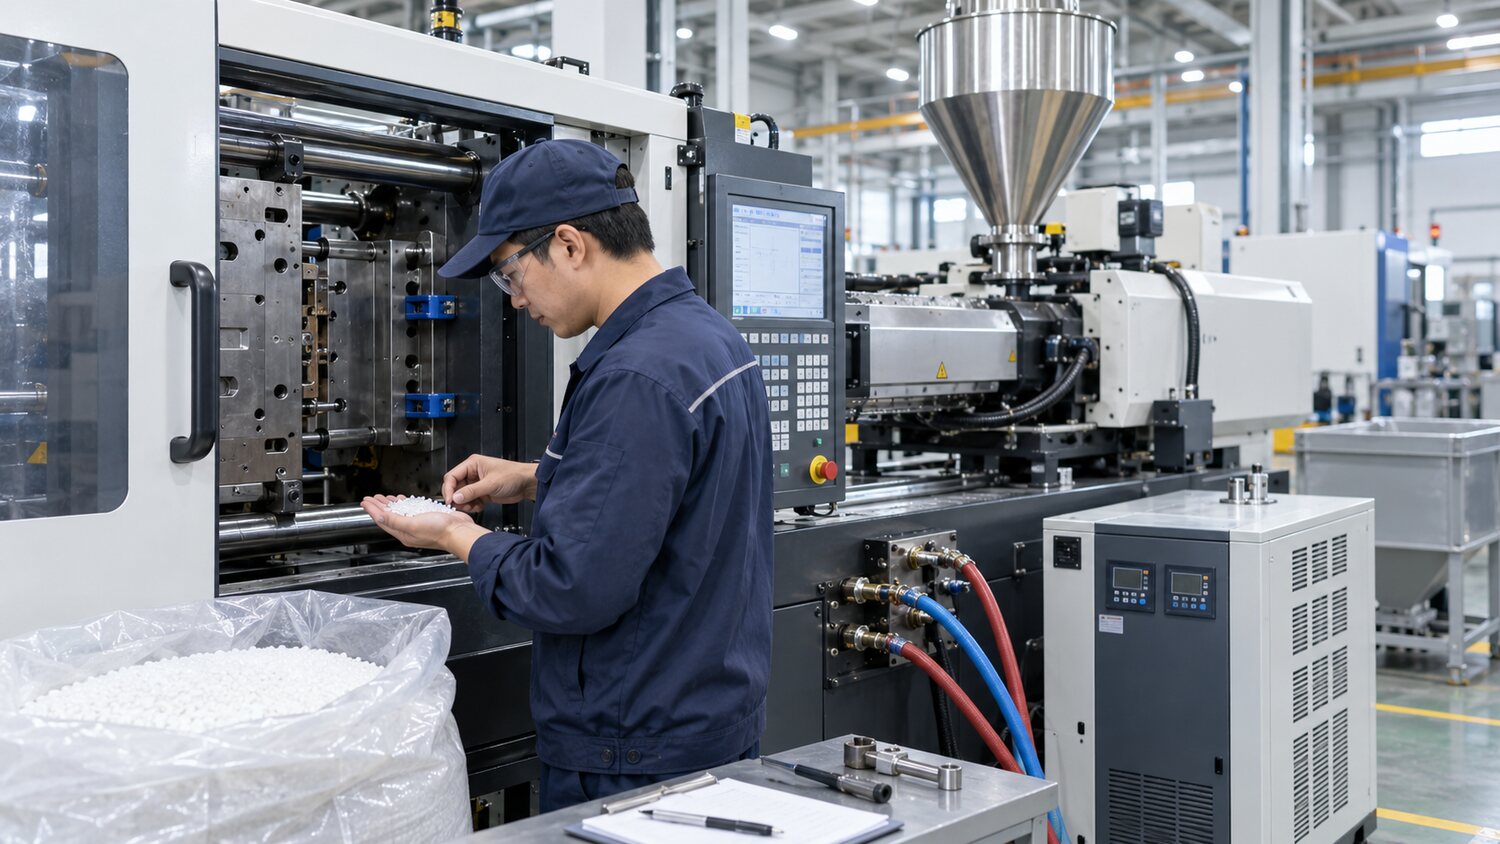
Der erste Schritt der Pyrotechnik besteht nicht darin, Druck oder Wärme sofort zu erhöhen, sondern zu bestätigen, dass die Produktionsbedingungen erneuerbar sind. Die Anzahl der Materialplatten, die Charge, das Chromosomenverhältnis, das Repost-Verhältnis und die Trockenaufzeichnung sollten vor der Inbetriebnahme überprüft werden, um zu bestätigen, dass sich keine Rückstände aus der vorherigen Bestellung im Sarg, in der Rohrleitung und im Magnetregal befinden. Bei feuchten Materialien werden die Trockentemperatur, die Zeit und der Ort auf der Grundlage der technischen Datentabelle des Materiallieferanten bestimmt; die innere Feuchtigkeit wird nicht allein dadurch als zufriedenstellend beurteilt, dass die Partikeloberfläche trocken aussieht. Prüfen Sie bei Formen, ob die Wasserstraße ausgerichtet ist, ob der Fluss normal ist, ob die Temperatur in der Warmflusszone stabil ist und ob die Kopf- und Kernbewegungen glatt sind, und bestätigen Sie, dass die Entlüftungsöffnungen, Bewässerungsmündungen und Substrate nicht durch Öl oder Restleim blockiert sind.
Im Fokus der Geräteinspektion standen die Temperaturregelung der Materialtrommeln, thermische Elektromechanik, Retroring, Düsenkooperation, Schraubenpositionssensoren und Lock-Molekularschutz. Wenn Sie die Temperatur einstellen, nicht sofort produzieren und eine ausreichende gleiche Temperaturzeit für die Trommeln und thermischen Ströme zulassen sollten, verwenden Sie eine Plastifizierung mit niedriger Geschwindigkeit, um zu beobachten, ob der Strom, der Gegendruck und die gemessene Zeit stabil sind. Es wird empfohlen, den Druck zu entfernen oder zu senken, Short-Shot-Tests bei niedrigeren Injektionsgeschwindigkeiten durchzuführen, die Gelmenge allmählich zu erhöhen und die tatsächliche Fließordnung des Schmelzens vom Entlüfter bis zum Ende zu bestätigen. Dies ermöglicht die Erkennung von Problemen der Füllung Unwuchten, Luft, Kühlung und Bewässerung gefriert und vermeidet Überdehnung von Formfehlern.
Bei der Festlegung der Matrix müssen die Temperatur, die Temperatur, die Schraubengeschwindigkeit und der Gegendruck der Trommel festgelegt und mit der Einspritzgeschwindigkeit und der Schaltstellungsregelung gefüllt werden. Wenn Sie auf etwa 90 bis 98% gefüllt sind, wechseln Sie auf den Druck und gießen dann den geschlossenen Punkt durch eine allmähliche Erhöhung des Druckzeiturteils; Wenn die Druckzeit weiter verlängert wird und das Gewicht des Produkts nicht zunimmt, wird gezeigt, dass die Druckzeit nahe an der effektiven Grenze liegt. Die Abkühlzeit sollte darauf basieren, dass das Produkt stabilisiert wird, kritische Abmessungen nicht weiter driften und keine weißen Transformationen durchlaufen, anstatt einfach den kürzesten Zyklus zu verfolgen. Jedes Mal, wenn nur ein Hauptparameter geändert wird und das Gewicht des Produkts, der Spitzendruck, die Messzeit und der Zyklus aufgezeichnet werden, ist es möglich zu wissen, welche Einstellung tatsächlich funktioniert.
Bei langzeitlich unterschiedlichen konvulsiven Zeitschwankungen, schwarzen Punkten, ungeschmolzenen Partikeln oder reduktiven Endpunkten ist es nicht möglich, Temperatur und Druck nur auf dem Bildschirm weiter zu erhöhen, sondern auch die Übereinstimmung zwischen dem Durchmesser der Schraube und der Höhe der Spannung, die Eignung der Schraubenkompressions- und Messsegmente für das Stromharz, die Rückkehr des reversiblen Rings und den Verschleiß der Schraube und der Trommel zu überprüfen. Das vernünftige Ziel ist nicht, eine anständige Probe herzustellen, sondern ein Prozessfenster mit einer Restmenge kleiner Schwankungen in Materialchargen, Umgebungstemperatur und Ausrüstung zu schaffen. Sobald das Header-Modell bestätigt ist, sollte die Version des Parameters zusammen mit den Retentions-, Masse- und kritischen Größenkriterien als einheitliche Grundlage für nachfolgende Verschiebungen und Wiederholungen beibehalten werden.