
分段注射速度如何控制充填质量
发布时间:2026-09-20
根据浇口 结构厚薄和流动末端分段设速,在外观 尺寸与模具排气之间取得平衡。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
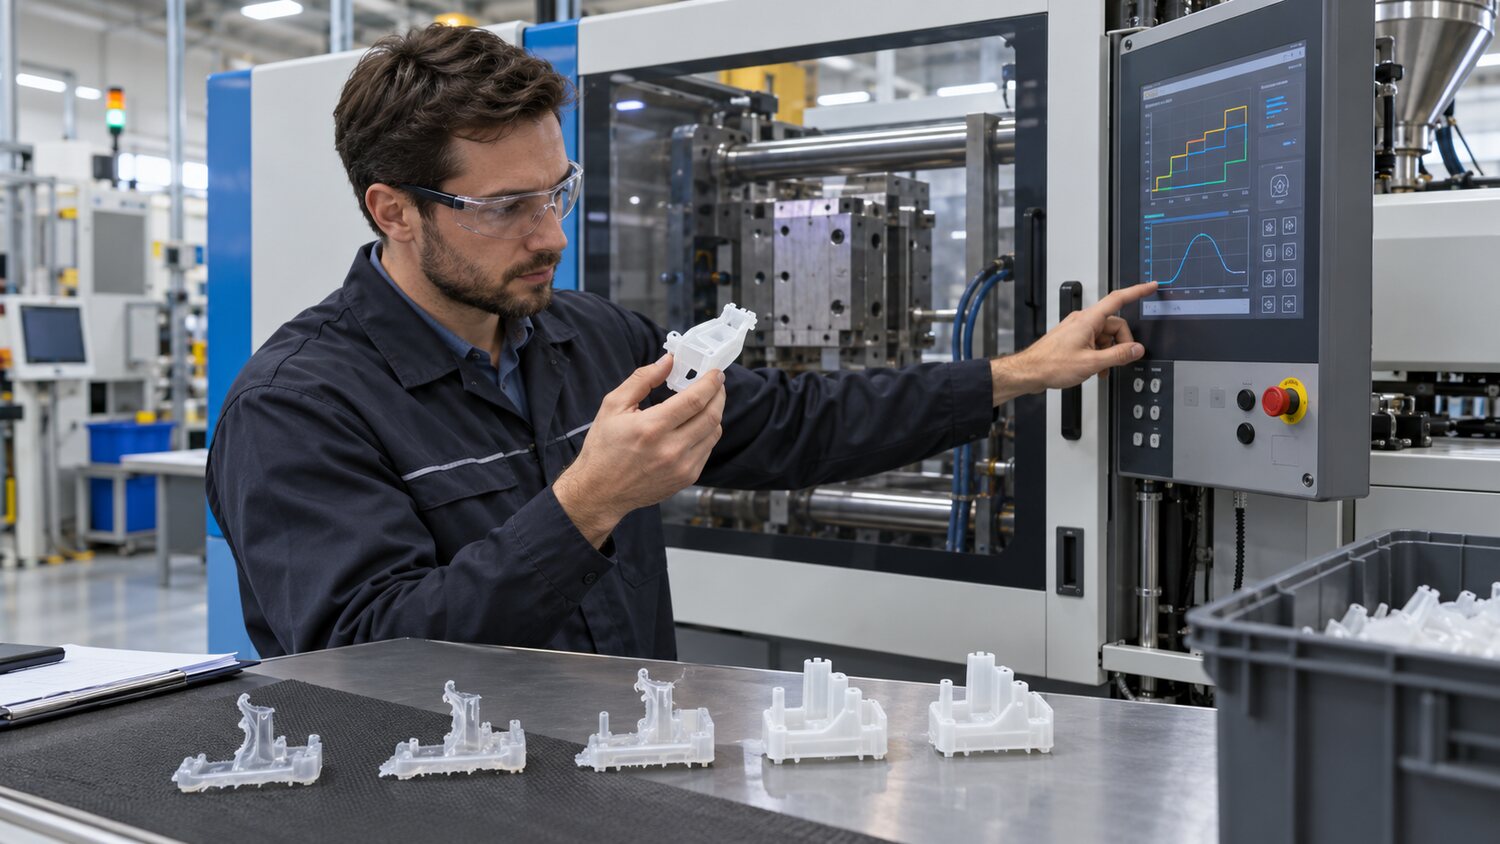
注射速度决定熔体前沿的推进方式,也直接影响剪切热、流痕、熔接线、困气和纤维取向。调机时不能把速度理解为越快越容易充满,也不能用一个速度从喷嘴一直打到末端。更可靠的方法是结合螺杆位置或注射体积划分阶段:熔体通过喷嘴和主流道时保持平稳;进入浇口时根据浇口尺寸控制剪切;大面积薄壁区适当提高速度以避免过早冻结;接近排气末端、镶件或细小柱位时降低速度,给空气留出排出时间。每一段的位置应来自短射样件的流动边界,而不是凭经验随意填写。
高速充填的优点是降低熔体前沿温降、减轻流痕并提高薄壁复制性,但速度过高会引起喷射纹、烧焦、飞边、浇口白化和玻纤外露。低速能够降低惯性和剪切,却可能造成冷料纹、明显熔接线、表面发雾或充填不足。因此,调速时要同时观察实际注射时间、峰值压力和压力曲线。如果提高设定速度后实际注射时间没有缩短,且压力已经接近设备或模具上限,说明过程受压力限制,此时继续提高速度设定并不会得到真实的高速,反而会掩盖流道过小、排气不足或料温偏低的问题。
对于多浇口、长流程或厚薄变化明显的制品,可用短射法确定每个结构转折点对应的螺杆位置。例如熔体刚过浇口时采用中速,进入主外观面后加速,通过薄肋或远端后减速,并在切换保压前保留稳定的减速段。透明件、镜面件和高光家电外壳更需要避免熔体前沿忽快忽慢,因为流动速度突变会留下光泽差和压力纹。玻纤增强材料还要控制过高剪切,以免纤维过度断裂或在浇口附近形成明显取向,使翘曲方向随速度变化而变化。
验证速度方案时,应固定温度、背压、保压和冷却条件,每次只调整一段速度或一个切换位置,并至少观察连续若干模。合格标准不只看外观,还要比较制品重量、熔接线强度、关键尺寸和末端排气情况。如果某一缺陷只能靠极端高速消除,应进一步检查浇口、流道、排气和螺杆塑化能力,因为速度补偿往往会把问题转移为飞边、残余应力或设备负荷。最终应把每段位置与对应的产品结构写入参数说明,让下一位调机人员知道设置背后的原因,而不是只复制一串数字。