
Cómo controlar la calidad de llenado a la velocidad del segmento.
tiempo de liberación:2026-09-20
Establecer velocidades entre estructuras gruesas y el final del flujo, equilibrando la apariencia del tamaño con el agotamiento del molde. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
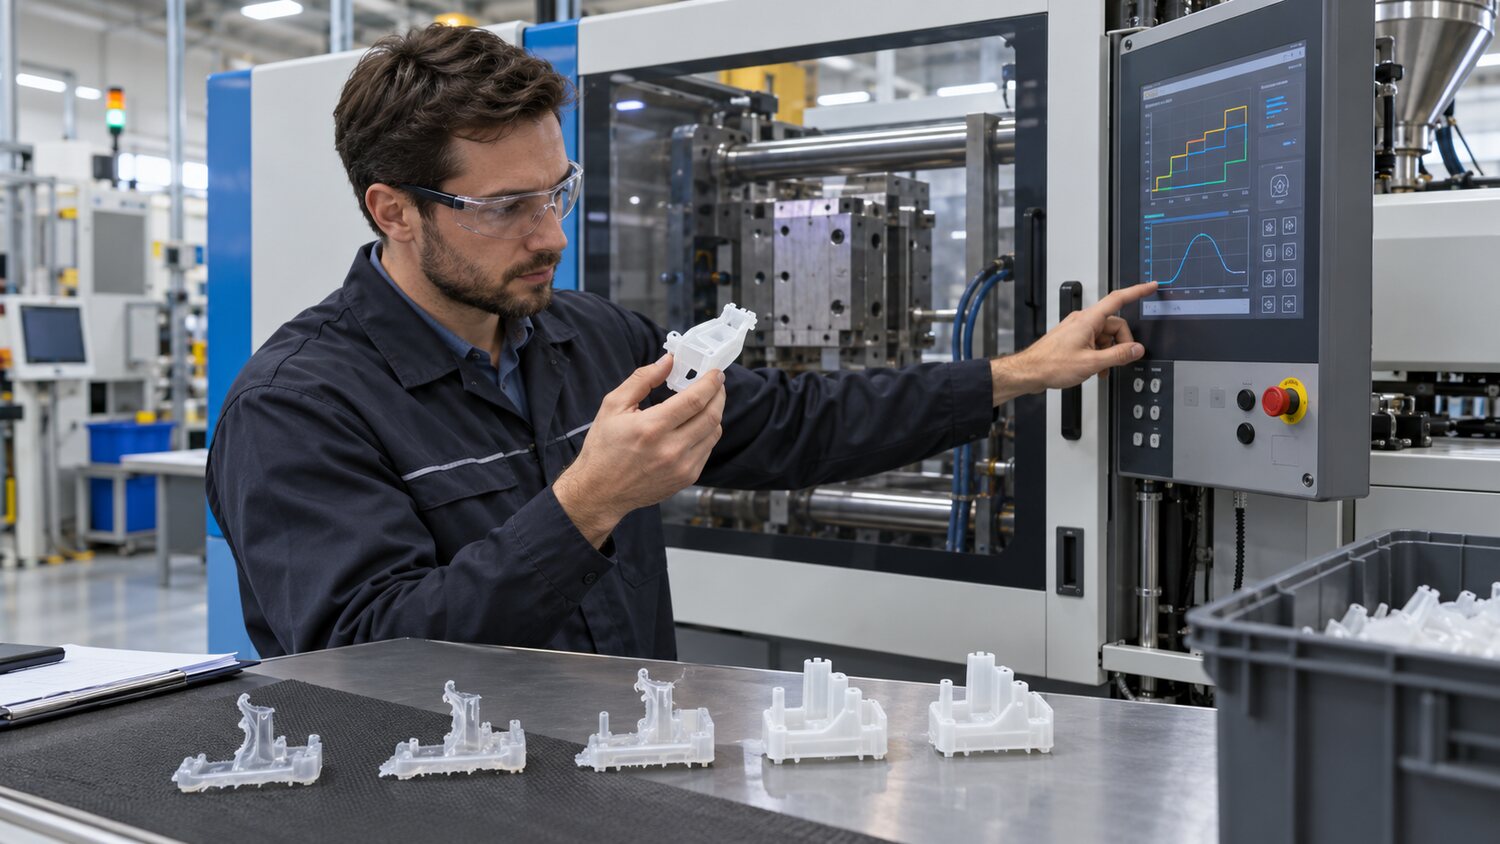
La velocidad de inyección determina la forma en que la línea frontal del derretimiento está avanzada y también influye directamente en el corte de calor, las marcas de flujo, las líneas de fusión, el aire congestionado y la orientación de fibra. El portapapeles no se puede entender como el más rápido, el más fácil de llenar, ni se puede utilizar a una velocidad de la boquilla al final. Un método más fiable es combinar la posición del tornillo o la fase de clasificación del volumen de inyección: el fundido debe ser estabilizado a través de la boquilla y el canal principal; para controlar el corte de acuerdo con el tamaño del riego; para aumentar la velocidad de grandes áreas de paredes delgadas, según corresponda, con el fin de evitar la congelación temprana; y para reducir la velocidad cercana al extremo del vent, la placa o la pequeña columna, permitiendo tiempo de descarga de aire. Cada segmento debe estar ubicado en un límite en movimiento de muestras cortas, en lugar de ser llenado a voluntad con experiencia.
Los rellenos de alta velocidad tienen la ventaja de reducir la temperatura delantera, reducir las marcas de flujo y aumentar la replicabilidad de las paredes delgadas, pero a alta velocidad pueden causar roscas de aerosol, quema, bordes voladores, albinización y respiración. La baja velocidad puede reducir la inercia y el corte, pero puede resultar en hilos fríos, líneas de fusión visibles, niebla superficial o subfiling. Por lo tanto, la velocidad es observar tanto tiempo de inyección real, presión pico y curvas de presión. Si no se acorta el tiempo real de inyección después del aumento de la velocidad del conjunto y la presión está cerca del techo para equipos o moldes, indicando que el proceso se ve limitado por la presión, el aumento continuo de la velocidad del conjunto no conduce a una velocidad real alta, sino que oculta el problema de los flujos demasiado bajos, la baja ventilación o la baja temperatura.
Para los productos con múltiples sips, procesos largos o cambios delgados visibles, la posición del tornillo correspondiente a cada punto de giro estructural puede determinarse por disparo corto. Por ejemplo, si el derretimiento está justo más allá de la ventilación, se acelera al entrar en la superficie principal, disminuye la espalda a través de costillas delgadas o al extremo lejano, y conserva un período de reducción estable hasta que la presión sea reemplazada. Transparents, espejos y electro-herramientas de alta luz son todos los más importantes para evitar un timbre en la línea delantera, como mutaciones de velocidad de flujo dejan marcas de luz y presión. Los impulsores de la condicional también controlan la sobrecocción para prevenir las fracturas fibrosas excesivas o la formación de una orientación clara en las proximidades de la ventilación, lo que cambia la dirección de los arcos con su velocidad.
El programa de velocidad estará sujeto a una temperatura fija, presión trasera, presión y estado de enfriamiento, ajustado sólo por una velocidad o una posición de conmutación a la vez, y al menos se observarán varios modelos continuos. Los criterios de elegibilidad no son sólo físicos, sino también una comparación del peso del producto, la fuerza de la línea de fusión, las dimensiones críticas y el agotamiento de la etapa final. Si una deficiencia sólo puede eliminarse a una velocidad extrema, se debe examinar más a fondo la capacidad de pulverización, líquido, escape y tornillo, ya que la compensación de la velocidad tiende a cambiar el problema a la carga del volante, el estrés residual o el equipo. En última instancia, cada ubicación y la estructura de producto correspondiente deben incluirse en los parámetros, de modo que el próximo conmutador conozca las razones detrás del ajuste, en lugar de copiar sólo una cadena de números.