
Wie man die Füllqualität mit der Geschwindigkeit des Segments kontrolliert.
Release-Zeit:2026-09-20
Stellen Sie Geschwindigkeiten zwischen dicken Strukturen und dem Ende des Flusses ein und balancieren Sie das Aussehen der Größe mit dem Auspuff der Form. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
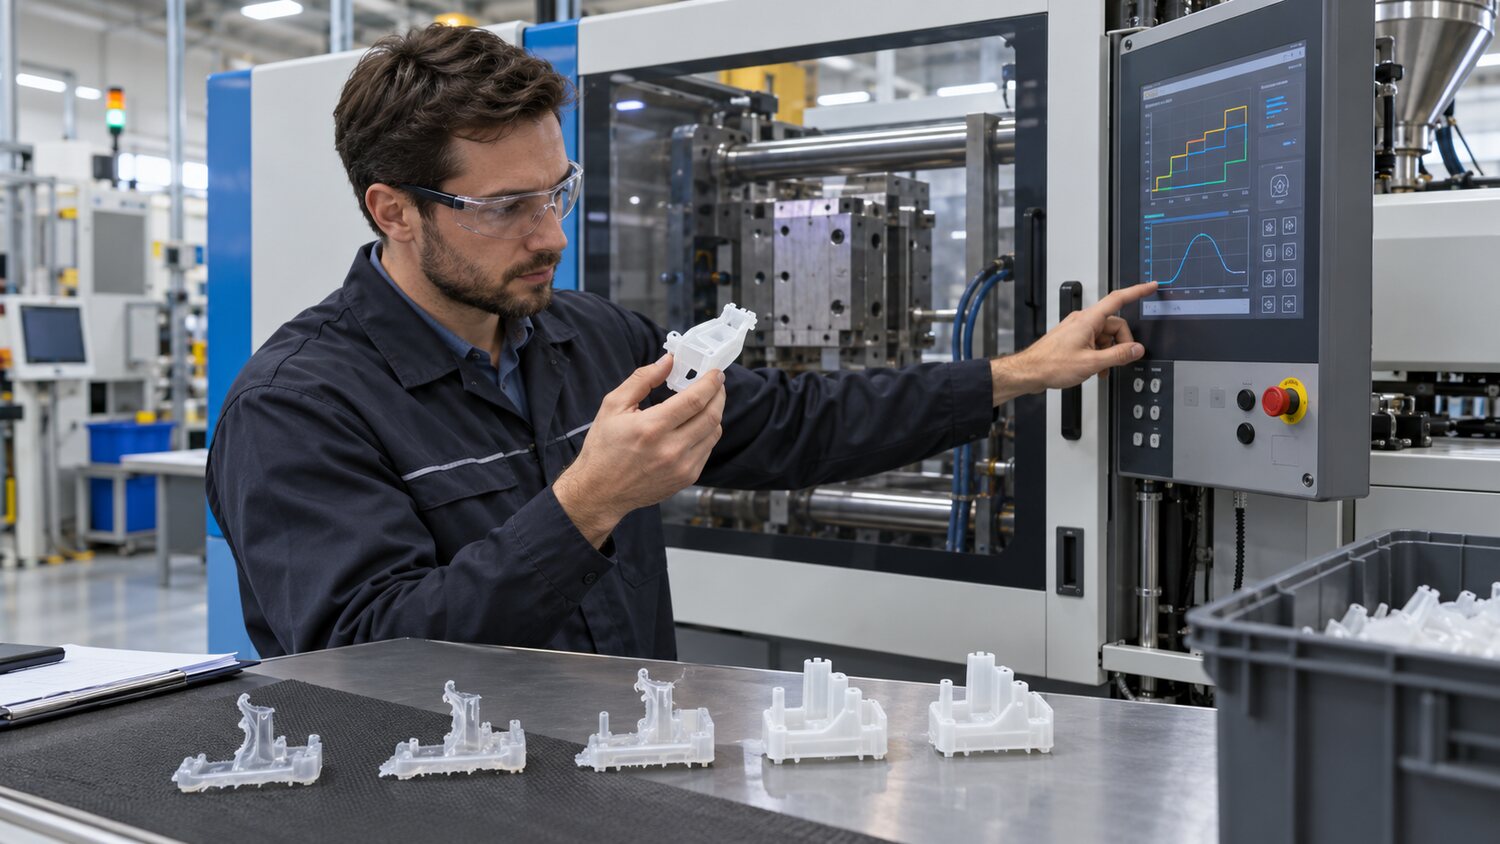
Die Einspritzgeschwindigkeit bestimmt die Art und Weise, in der die vordere Linie des Schmelzens vorgeschoben wird, und beeinflusst auch direkt das Schneiden von Wärme, Fließmarken, Schmelzlinien, verstopfte Luft und Faserorientierung. Die Schalttafel kann nicht als je schneller, desto leichter zu befüllen verstanden werden, noch kann sie mit einer Geschwindigkeit von der Düse bis zum Ende verwendet werden. Eine zuverlässigere Methode besteht darin, die Position der Schnecke oder die Einspritzvolumenklassifizierungsphase zu kombinieren: Die Schmelze muss durch die Düse und den Hauptkanal stabilisiert werden; den Schnitt entsprechend der Größe der Bewässerung zu kontrollieren; die Geschwindigkeit großer dünnwandiger Bereiche zu erhöhen, um ein frühzeitiges Einfrieren zu vermeiden; und die Geschwindigkeit in der Nähe des Endes der Entlüftung, der Platte oder der kleinen Säule zu reduzieren, so dass Zeit für die Luftentladung bleibt. Jedes Segment sollte sich an einer beweglichen Grenze von Short-Shot-Proben befinden, anstatt nach Belieben mit Erfahrung ausgefüllt zu werden.
High-Speed-Füllungen haben den Vorteil, die Vordertemperatur zu reduzieren, Fließmarken zu reduzieren und die Reproduzierbarkeit dünner Wände zu erhöhen, aber bei hoher Geschwindigkeit können sie Sprühfäden, Brennen, Flugkanten, Albinisierung und Atmung verursachen. Niedrige Geschwindigkeit kann Trägheit und Schnitt reduzieren, kann aber zu kalten Fäden, sichtbaren Schmelzlinien, Oberflächennebel oder Unterfüllung führen. Daher muss die Geschwindigkeit sowohl die tatsächliche Einspritzzeit als auch den Spitzendruck und die Druckkurven beobachten. Wenn die tatsächliche Einspritzzeit nach der Erhöhung der Solldrehzahl nicht verkürzt wird und der Druck für Geräte oder Formen nahe der Decke liegt, was darauf hindeutet, dass der Prozess durch den Druck eingeschränkt wird, führt die weitere Erhöhung der Solldrehzahl nicht zu einer wirklich hohen Geschwindigkeit, sondern verbirgt das Problem zu niedriger Strömungswege, niedriger Belüftung oder niedriger Temperatur.
Bei Produkten mit mehreren Schlucken, langen Prozessen oder sichtbaren dünnen Veränderungen kann die Schraubenposition, die jedem strukturellen Wendepunkt entspricht, durch Kurzschuss bestimmt werden. Zum Beispiel, wenn das Schmelzen gerade am Entlüfter vorbei ist, beschleunigt es beim Eintritt in die Hauptoberfläche, verlangsamt sich zurück durch dünne Rippen oder am anderen Ende und behält eine stabile Reduktionszeit, bis der Druck ersetzt wird. Transparente, Spiegel und Hochlicht-Elektroschalen sind umso wichtiger, um eine Pause in der Frontlinie zu vermeiden, da Mutationen der Strömungsgeschwindigkeit Licht- und Druckmarken hinterlassen. Probate-Booster steuern auch das Überschneiden, um übermäßige Faserbrüche oder die Bildung einer klaren Orientierung in der Nähe der Entlüftung zu verhindern, die die Richtung der Bögen mit ihrer Geschwindigkeit ändert.
Das Geschwindigkeitsprogramm muss einer festen Temperatur-, Gegendruck-, Druck- und Kühlbedingung unterliegen, die jeweils nur für eine Geschwindigkeit oder eine Schaltstellung eingestellt ist, und es müssen mindestens mehrere kontinuierliche Modelle beobachtet werden. Die Förderkriterien sind nicht nur physikalische Kriterien, sondern auch ein Vergleich des Gewichts des Produkts, der Festigkeit der Schmelzlinie, der kritischen Abmessungen und des Endabgases. Wenn ein Mangel nur bei extremer Geschwindigkeit beseitigt werden kann, sollte die Fähigkeit zu Wasser, Flüssigkeit, Auspuff und Schraubenplastifizierung weiter untersucht werden, da die Geschwindigkeitskompensation dazu neigt, das Problem auf Flyside, Eigenspannung oder Ausrüstungslast zu verschieben. Letztendlich sollte jeder Standort und die entsprechende Produktstruktur in die Parameter einbezogen werden, damit der nächste Switchman die Gründe für die Einstellung kennt, anstatt nur eine Zahlenfolge zu kopieren.