
Cara mengendalikan kualitas pengisian pada kecepatan segmen.
Masa keluaran:2026-09-20
Buat kecepatan antara struktur tebal dan akhir aliran, seimbangkan penampilan ukuran dengan knalpot cetakan. Makalah ini memberikan rekomendasi bagi para penyingkat yang dapat ditindaklanjuti dalam hal sifat material, suhu, kecepatan, tekanan, pendinginan dan cacat umum.
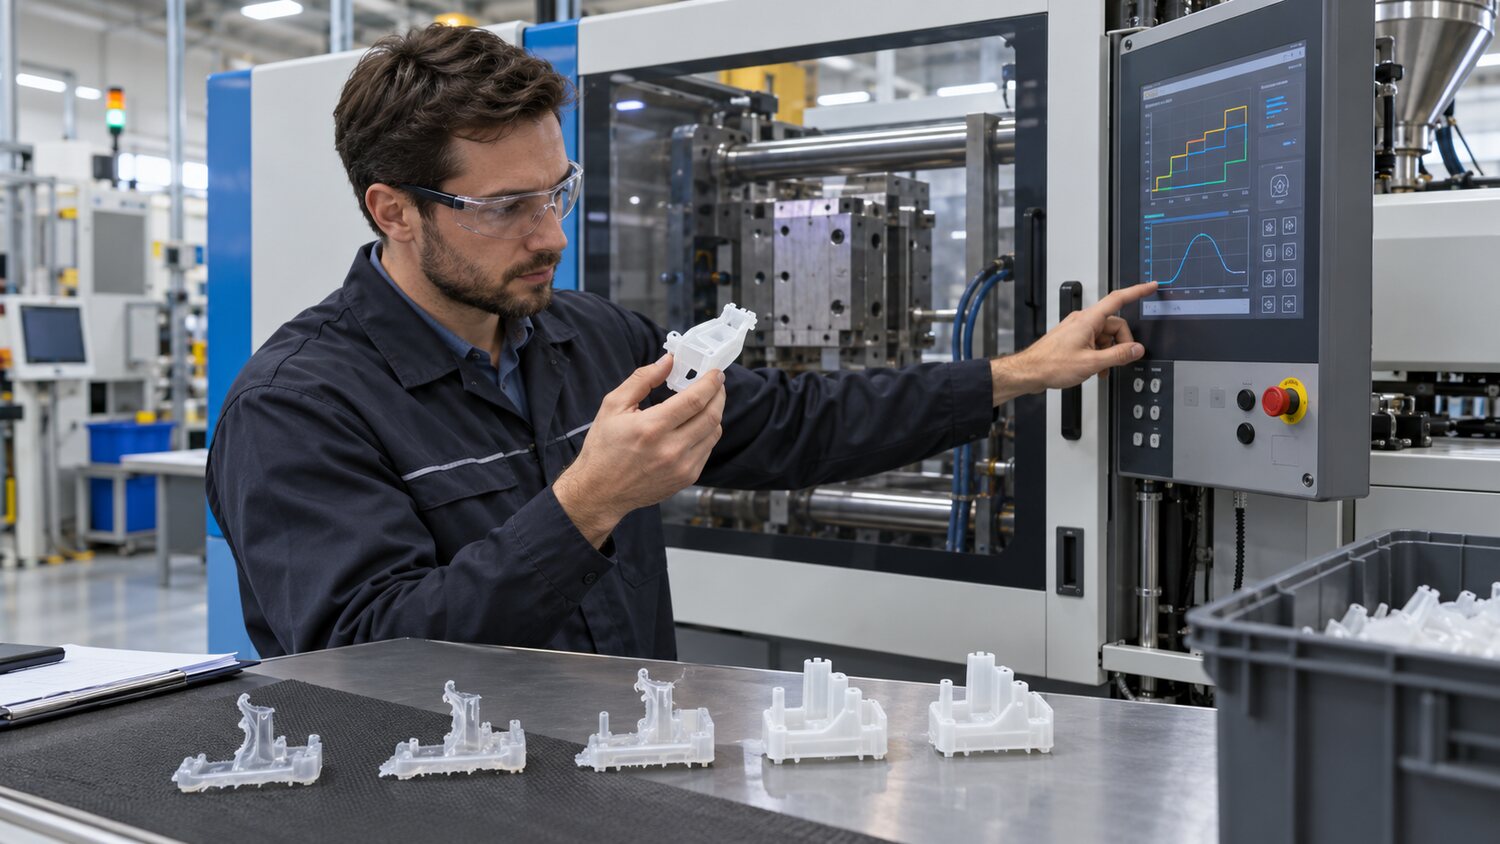
Kecepatan injeksi lentur menentukan cara di mana garis depan peleburan dimajukan dan juga secara langsung mempengaruhi pemotongan panas, tanda aliran, garis leleh, udara berkongestasi dan orientasi fibre. Papan suis tidak dapat dipahami sebagai yang lebih cepat, lebih mudah diisi, juga tidak dapat digunakan pada satu kecepatan dari nozzle ke ujung. Metode yang lebih dapat diandalkan adalah menggabungkan posisi sekrup atau fase klasifikasi volume injeksi: pelelehan harus distabilkan melalui nozzle dan saluran utama; untuk mengontrol pemotongan sesuai dengan ukuran pengairan; untuk meningkatkan kecepatan area berdinding tipis besar, sesuai, untuk menghindari pembekuan dini; dan untuk mengurangi kecepatan dekat dengan ujung corong, lempeng atau kolom kecil, memungkinkan waktu untuk debit udara. Setiap segmen harus terletak di batas bergerak dari sampel tembakan pendek, daripada diisi di akan dengan pengalaman.
Pengisian kecepatan tinggi memiliki keunggulan untuk mengurangi suhu depan, mengurangi tanda aliran dan meningkatkan replikatilitas dinding tipis, tetapi pada kecepatan tinggi mereka dapat menyebabkan benang semprot, pembakaran, tepi terbang, albinisasi dan pernapasan. Kecepatan yang rendah dapat mengurangi inertia dan dipotong, tetapi dapat mengakibatkan benang dingin, garis leleh yang tampak, kabus permukaan atau underfilling. Oleh karena itu, kecepatan adalah mengamati kedua waktu injeksi aktual, tekanan puncak dan kurva tekanan. Jika waktu injeksi yang sebenarnya mengikuti peningkatan kecepatan set tidak diperpendek dan tekanan dekat dengan langit-langit untuk peralatan atau cetakan, menunjukkan bahwa proses tersebut dibatasi oleh tekanan, peningkatan terus dalam kecepatan set tidak menyebabkan kecepatan tinggi yang nyata, tetapi lebih menyembunyikan masalah aliran yang terlalu rendah, ventilasi rendah atau suhu rendah.
Untuk produk dengan beberapa sip, proses panjang atau perubahan tipis tampak, posisi sekrup yang sesuai dengan setiap titik balik struktural dapat ditentukan dengan tembakan pendek. Sebagai contoh, jika peleburan hanya melewati ventilasi, itu mempercepat ketika memasuki permukaan utama, memperlambat kembali melalui rusuk tipis atau di ujung jauh, dan mempertahankan periode pengurangan stabil sampai tekanan diganti. Transparansi, cermin dan Electro-shell cahaya tinggi semua lebih penting untuk menghindari lull di garis depan, sebagai mutasi kecepatan aliran meninggalkan cahaya dan tanda tekanan. Perusak probate juga mengontrol overcuting untuk mencegah patah tulang berserat berlebihan atau pembentukan orientasi yang jelas di sekitar ventilasi, yang mengubah arah busur dengan kecepatan mereka.
Programme halaju akan tunduk pada suhu tetap, tekanan punggung, tekanan dan kondisi pendinginan, disesuaikan hanya untuk satu kecepatan atau satu posisi switching pada satu waktu, dan setidaknya sejumlah model kontinu akan diamati. Kriteria eligibility keabsahan tidak hanya fisik tetapi juga perbandingan berat produk, kekuatan garis leleh, dimensi kritis dan knalpot tahap akhir. Jika suatu kekurangan hanya dapat dihilangkan pada kecepatan yang ekstrem, kemampuan air, cairan, knalpot dan plastikasi sekrup harus diperiksa lebih lanjut, karena kompensasi kecepatan cenderung menggeser masalah ke flyside, residual stress atau beban peralatan. Secara akhir, setiap lokasi dan struktur produk yang sesuai harus dimasukkan dalam parameter, sehingga switchman berikutnya tahu alasan di balik pengaturan, daripada menyalin hanya serangkaian angka.