
Comment contrôler la qualité de remplissage à la vitesse du segment.
Temps de sortie:2026-09-20
Régler les vitesses entre les structures épaisses et l'extrémité du flux, en équilibrant l'apparence de la taille avec l'échappement du moule. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
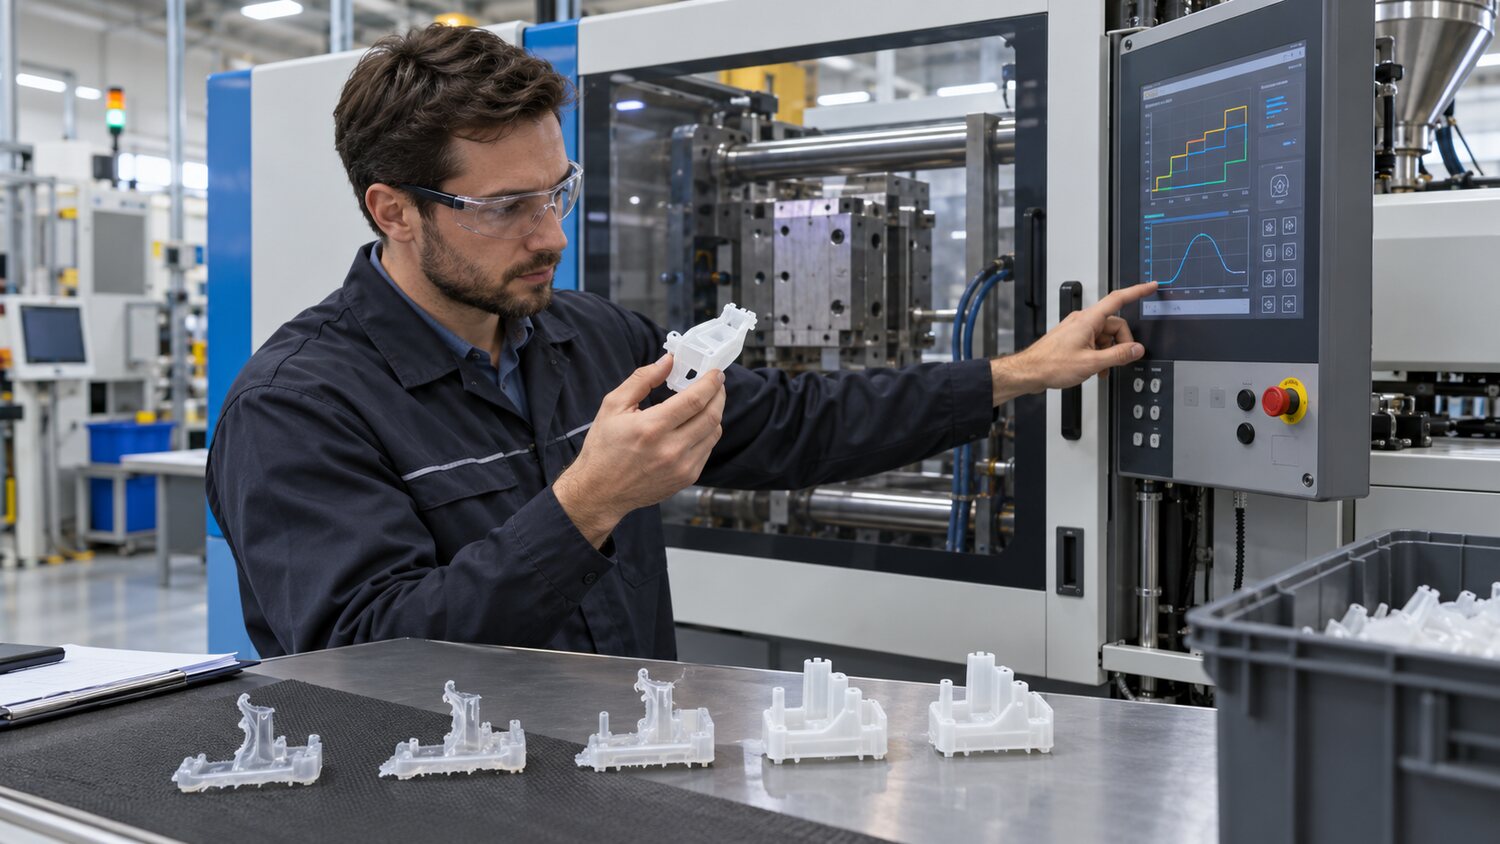
La vitesse d'injection détermine la manière dont la ligne de front de la fusion est avancée et influence directement la coupe de la chaleur, les marques de débit, les lignes de fusion, l'air encombré et l'orientation des fibres. Le tableau de bord ne peut être compris comme le plus rapide, le plus facile à remplir, ni être utilisé à une vitesse de la buse à l'extrémité. Une méthode plus fiable consiste à combiner la position de la vis ou la phase de classement du volume d'injection: le fondu doit être stabilisé par la buse et le canal principal; à contrôler la coupe en fonction de la taille de l'arrosage; à augmenter la vitesse des grandes zones à parois minces, le cas échéant, afin d'éviter la congélation précoce; et à réduire la vitesse près de l'extrémité de l'évent, de la plaque ou de la petite colonne, en laissant le temps de décharger l'air. Chaque segment devrait être situé à une limite mobile d'échantillons à prise courte, plutôt que d'être rempli à volonté avec l'expérience.
Les remplissages à grande vitesse ont l'avantage de réduire la température avant, de réduire les marques d'écoulement et d'accroître la reproductibilité des parois minces, mais à grande vitesse ils peuvent causer des fils de pulvérisation, la combustion, les bords volants, l'albinisation et la respiration. La faible vitesse peut réduire l'inertie et couper, mais peut entraîner des fils froids, des lignes de fusion visibles, du brouillard de surface ou un sous-remplissage. Par conséquent, la vitesse est d'observer à la fois le temps d'injection réel, la pression maximale et les courbes de pression. Si le temps réel d'injection suivant l'augmentation de la vitesse de réglage n'est pas raccourci et que la pression est proche du plafond pour l'équipement ou les moules, ce qui indique que le processus est limité par la pression, l'augmentation continue de la vitesse de réglage ne conduit pas à une vitesse réelle élevée, mais cache plutôt le problème des débits trop faibles, de la faible ventilation ou de la basse température.
Pour les produits avec de multiples sips, de longs processus ou de légers changements visibles, la position de la vis correspondant à chaque point de retournement structural peut être déterminée par une prise courte. Par exemple, si la fonte est juste au-delà de l'évent, elle s'accélère en entrant dans la surface principale, ralentit par de fines côtes ou à l'extrémité éloignée, et conserve une période de réduction stable jusqu'à ce que la pression soit remplacée. Les transparents, les miroirs et les électrocoques à lumière élevée sont d'autant plus importants pour éviter une accalmie dans la ligne de front que les mutations de la vitesse d'écoulement laissent des marques de lumière et de pression. Les amplificateurs probabilistes contrôlent également la surcoupe pour éviter des fractures fibreuses excessives ou la formation d'une orientation claire à proximité de l'évent, ce qui change la direction des arcs à leur vitesse.
Le programme de vitesse doit être soumis à une température, une contre-pression, une pression et un état de refroidissement fixes, réglés pour une seule vitesse ou une seule position de commutation à la fois, et un certain nombre de modèles continus au moins doivent être observés. Les critères d'admissibilité ne sont pas seulement physiques, mais aussi une comparaison du poids du produit, de la résistance de la ligne de fusion, des dimensions critiques et de l'échappement au stade final. Si une déficience ne peut être éliminée qu'à une vitesse extrême, la capacité d'eau, de fluide, de gaz d'échappement et de plastification par vis devrait être examinée plus avant, car la compensation de la vitesse tend à déplacer le problème vers le côté volant, la contrainte résiduelle ou la charge de l'équipement. En fin de compte, chaque emplacement et la structure de produit correspondante devraient être inclus dans les paramètres, de sorte que le switchman suivant connaît les raisons derrière le réglage, plutôt que de copier seulement une chaîne de nombres.