
セグメントの速度で充填品質を制御する方法。
リリース時間:2026-09-20
太い構造とフローの終端間の速度を設定し、金型の排気でサイズの外観のバランスを整えます。 素材の特性、温度、速度、圧力、冷却および共通の欠陥の点で実用的な省略装置のためのこのペーパーは推薦を与えます。
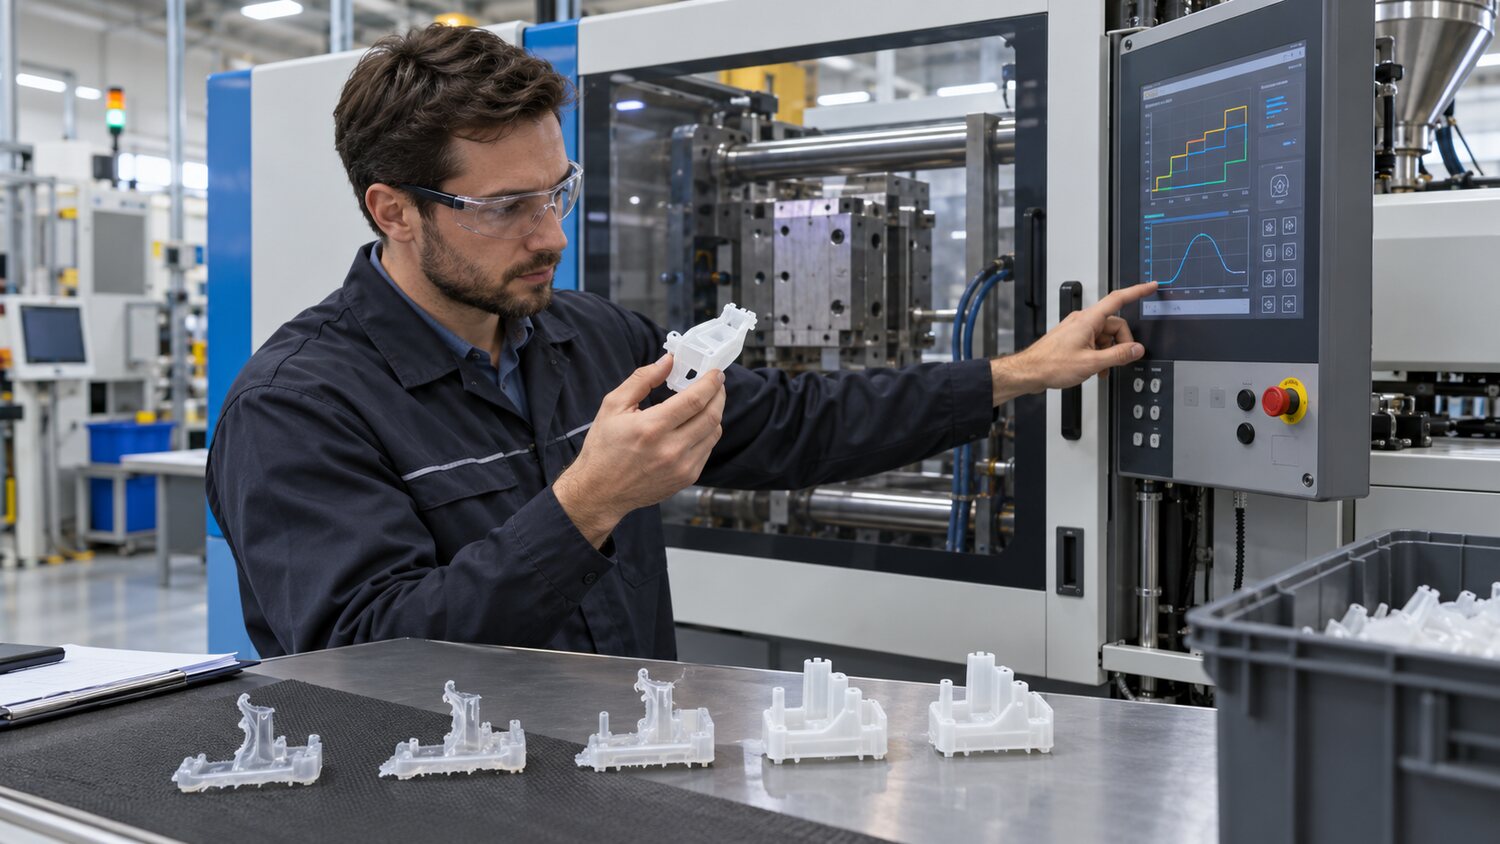
注入の速度は溶ける前部ラインが高度で、また熱、流れの印、溶けるライン、混雑させた空気および繊維のオリエンテーションの切断に直接影響を及ぼす方法を決定します。 スイッチボードは、ノズルからエンドまでの1つの速度で、より速く、より簡単に埋めやすく、また使用することができます。 より信頼性の高い方法は、ネジや注射量分類相の位置を組み合わせることです。 溶融は、ノズルとメインチャネルを介して安定化されることです。 散水の大きさに応じてカットを制御するために。 適切な大型の薄い壁面積の速度を増加させるために、早期凍結を避けるために、; ベントの端に速度を閉じる、プレートまたは小さな列を削減するために、空気排出のための時間を可能にします。 各セグメントは、経験を持つ意志で満たされているよりも、ショートショットのサンプルの移動境界にある必要があります。
高速充填は、フロント温度を削減し、フローマークを削減し、薄い壁の再現性を高める利点を持っていますが、高速では、スプレースレッド、燃焼、飛距離、結合、呼吸を引き起こすことができます。 低い速度は慣性を減らし、切口できますが、冷たい糸、目に見える溶けるライン、表面の霧または埋め込むことができます。 従って、速度は実際の注入の時間、ピーク圧力および圧力カーブを観察することです。 セット速度の上昇の後の実際の注入の時間が短くないし、圧力は装置または型のための天井に近いです、プロセスが圧力によって禁忌であることを示す、一定の速度の上昇は実質の高速に導きませんが、むしろ余りに低い流れの問題、低い換気か低温を隠します。
複数のシップ、長いプロセスまたは可視の薄い変更のプロダクトのために、各構造の回転ポイントに対応するねじ位置は短い打撃によって決定することができます。 たとえば、溶融がベントを過ぎると、メイン表面に入ると加速し、細い肋骨や遠端で戻り、圧力が交換されるまで安定した削減期間を保持します。 透明物、ミラーおよびハイ ライト電気貝は流れの速度の突然変異がライトおよび圧力印を残すので、前部ラインの鈍いを避けるためにすべての重要なです。 プロベートブースターは、過剰な線維症の骨折や換気の周りの明確な方向の形成を防ぐためのオーバーカットを制御するだけでなく、その速度でアークの方向を変更します。
速度プログラムは一定した温度、背部圧力、圧力および冷却状態、一度に1つの速度か1つの切換えの位置だけのために調節され、少なくとも連続的なモデルの数は観察されます。 適格性基準は、物理的なだけでなく、製品の重量の比較だけでなく、溶融ラインの強さ、重要な寸法と終点排気です。 欠乏が極端な速度でのみ除去することができた場合、水、流体、排気およびネジ状化する能力は、速度補償が問題を飛距離、残留応力または機器負荷にシフトする傾向があるため、さらに検討する必要があります。 最終的には、各場所と対応する製品構造がパラメータに含まれている必要があります。そのため、次のスイッチマンは設定の背後にある理由を知っています。