
วิธี ควบคุม คุณภาพ ใน การ เติม น้ํา ใน ส่วน ที่ มี ความ เร็ว.
เวลาวางจำหน่าย:2026-09-20
คุณ จะ ทํา อย่าง ไร? หนังสือ พิมพ์ ฉบับ นี้ ให้ คํา แนะ นํา ว่า ควร ปรับ ปรุง ตัว ให้ ดี ขึ้น ใน ด้าน คุณสมบัติ ด้าน วัตถุ อุณหภูมิ ความ เร็ว ความ ดัน ความ เย็น และ ความ บกพร่อง ทั่ว ไป.
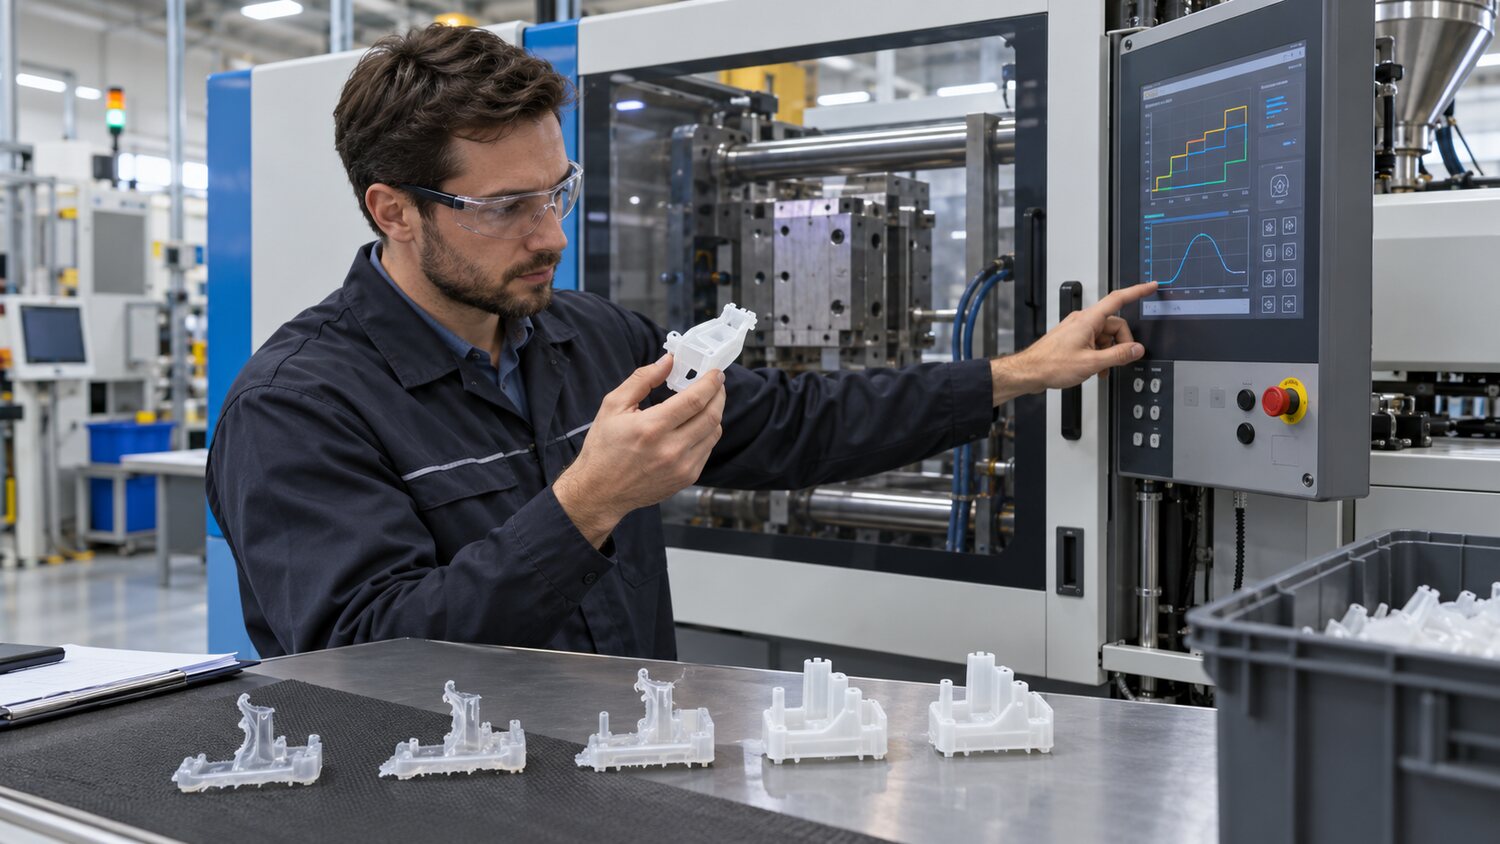
ความ เร็ว ใน การ ฉีด ยา เป็น ตัว กําหนด วิธี ที่ แนว หน้า ของ การ ละลาย นั้น ก้าว หน้า และ ยัง ส่ง ผล โดย ตรง ต่อ การ ตัด ความ ร้อน, รอย น้ํา ไหล, เส้น ละลาย, อากาศ ระเหย และ การ ลาด ชัน. สวิทช์บอร์ดไม่สามารถเข้าใจได้ว่า เร็ว, ง่ายกว่าในการเติม, หรือสามารถใช้ด้วยความเร็วเดียวจากหัวฉีดถึงปลาย วิธี ที่ ไว้ ใจ ได้ มาก กว่า ก็ คือ การ รวม ตําแหน่ง ของ screw หรือ การ ฉีด ปริมาตร ที่ ใช้ ใน การ ฉีด: การ หล่อ คือ การ ทํา ให้ คงตัว ด้วย หัวฉีด และ ช่อง หลัก; เพื่อ ควบคุม การ ตัด ตรง กับ ขนาด ของ น้ํา; เพื่อ เพิ่ม ความ เร็ว ของ บริเวณ ที่ มี ผนัง บาง ๆ เป็น สิ่ง ที่ เหมาะ สม เพื่อ หลีก เลี่ยง การ แช่ แข็ง แต่ เนิ่น ๆ; และ ลด ความ เร็ว ลง จน เกือบ จะ ถึง ปลาย หลอด ลม, แผ่น ป้าย หรือ คอลัมน์ เล็ก ๆ ทํา ให้ มี การ ปล่อย เวลา ออก. แต่ละส่วนควรอยู่ในขอบเขตที่เคลื่อนที่ได้ ของตัวอย่างแบบชอร์ตแทน ที่จะถูกบรรจุด้วยประสบการณ์
การเติมด้วยความเร็วสูง มีประโยชน์ในการลดอุณหภูมิด้านหน้า ลดการไหล และเพิ่มความยืดหยุ่นของผนังบาง ความ เร็ว ต่ํา สามารถ ลด ความ เฉื่อย ลง และ ตัด ได้ แต่ อาจ ทํา ให้ เกิด เส้น เย็น, เส้น ละลาย ที่ มอง เห็น ได้, หมอก ผิว นอก, หรือ อุด ตัน. ดังนั้น ความเร็วคือการสังเกตทั้งเวลาฉีดยาจริง ความดันสูงสุดและเส้นโค้งความดัน ถ้า เวลา ฉีด จริง ๆ หลัง จาก ความ เร็ว ของ เซต เพิ่ม ขึ้น ไม่ ได้ ลด ลง และ ความ ดัน ก็ อยู่ ใกล้ เพดาน สําหรับ อุปกรณ์ หรือ รา ซึ่ง บ่ง ชี้ ว่า กระบวนการ นี้ ถูก บีบ บังคับ เนื่อง จาก แรง กด การ เพิ่ม ขึ้น เรื่อย ๆ ใน ความ เร็ว ของ เซ็ต ไม่ ได้ ทํา ให้ เกิด ความ เร็ว สูง จริง ๆ แต่ กลับ เป็น การ ปิด บัง ปัญหา เรื่อง การ ไหล ต่ํา เกิน ไป คือ การ ระบาย อากาศ ต่ํา หรือ อุณหภูมิ ต่ํา.
สําหรับผลิตภัณฑ์ที่มีความจิบมากมาย กระบวนการยาวหรือการเปลี่ยนแปลงที่มองเห็นได้ ตําแหน่งสกรูที่ตรงกับแต่ละ จุดเปลี่ยนโครงสร้างสามารถกําหนดได้โดยสั้น ตัว อย่าง เช่น ถ้า มี การ ละลาย ผ่าน ทาง ช่อง ระบาย อากาศ มัน จะ เร่ง ความ เร็ว ขึ้น เมื่อ เข้า ไป ใน ผิว นอก, ชะลอ ตัว ผ่าน ซี่โครง บาง ๆ หรือ ที่ ปลาย ทาง, และ รักษา ช่วง การ ลด ความ ดัน ให้ คงที่ อยู่ จน กว่า จะ มี การ แทน ที่ ความ ดัน. ทรานซิชัน กระจก และเปลือกอิเล็กตรอนสูง มีความสําคัญมากกว่า ที่จะหลีกเลี่ยงการละลายในแนวหน้า แรง ผลัก ดัน ที่ เป็น อันตราย
โปรแกรมความเร็วจะอยู่ที่อุณหภูมิคงที่ ความดันหลัง ความดันและอุณหภูมิที่เย็นลง ปรับให้พอดีสําหรับความเร็วเพียง 1 จุด หรือ 1 ตําแหน่งในแต่ละครั้ง พื้นฐานความยืดหยุ่นไม่ได้เป็นเพียงทางกายภาพ แต่ยังเป็นการเปรียบเทียบน้ําหนักของผลิตภัณฑ์, ความแข็งแกร่งของเส้นละลาย, มิติที่สําคัญและไอเสียสุดท้าย ถ้า การ ขาด สาร อาหาร สามารถ ขจัด ได้ ด้วย ความ เร็ว สูง เท่า นั้น ความ สามารถ ใน การ ใช้ น้ํา, ของ เหลว, ไอ เสีย และ พลาสติก แบบ screw ควร ได้ รับ การ ตรวจ สอบ ต่อ ไป เนื่อง จาก การ ชดเชย ความ เร็ว มัก จะ ส่ง ปัญหา ไป ยัง ด้าน การ บิน, ความ เครียด หรือ อุปกรณ์ ที่ ไม่ มี การ ควบคุม. ใน ที่ สุด ตําแหน่ง และ โครง สร้าง ของ ผลิตภัณฑ์ แต่ ละ แห่ง ควร รวม อยู่ ใน ตัวแปร ต่าง ๆ เพื่อ ให้ นัก สเกต คน ถัด ไป รู้ เหตุ ผล ที่ อยู่ หลัง ฉาก แทน ที่ จะ ลอก เลียน ตัว เลข เพียง ตัว เดียว.