
料筒温度喷嘴温度与熔体停留时间控制
发布时间:2026-09-20
通过合理温度梯度和停留时间管理,避免假性缺料 流涎 黑点与材料分解。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
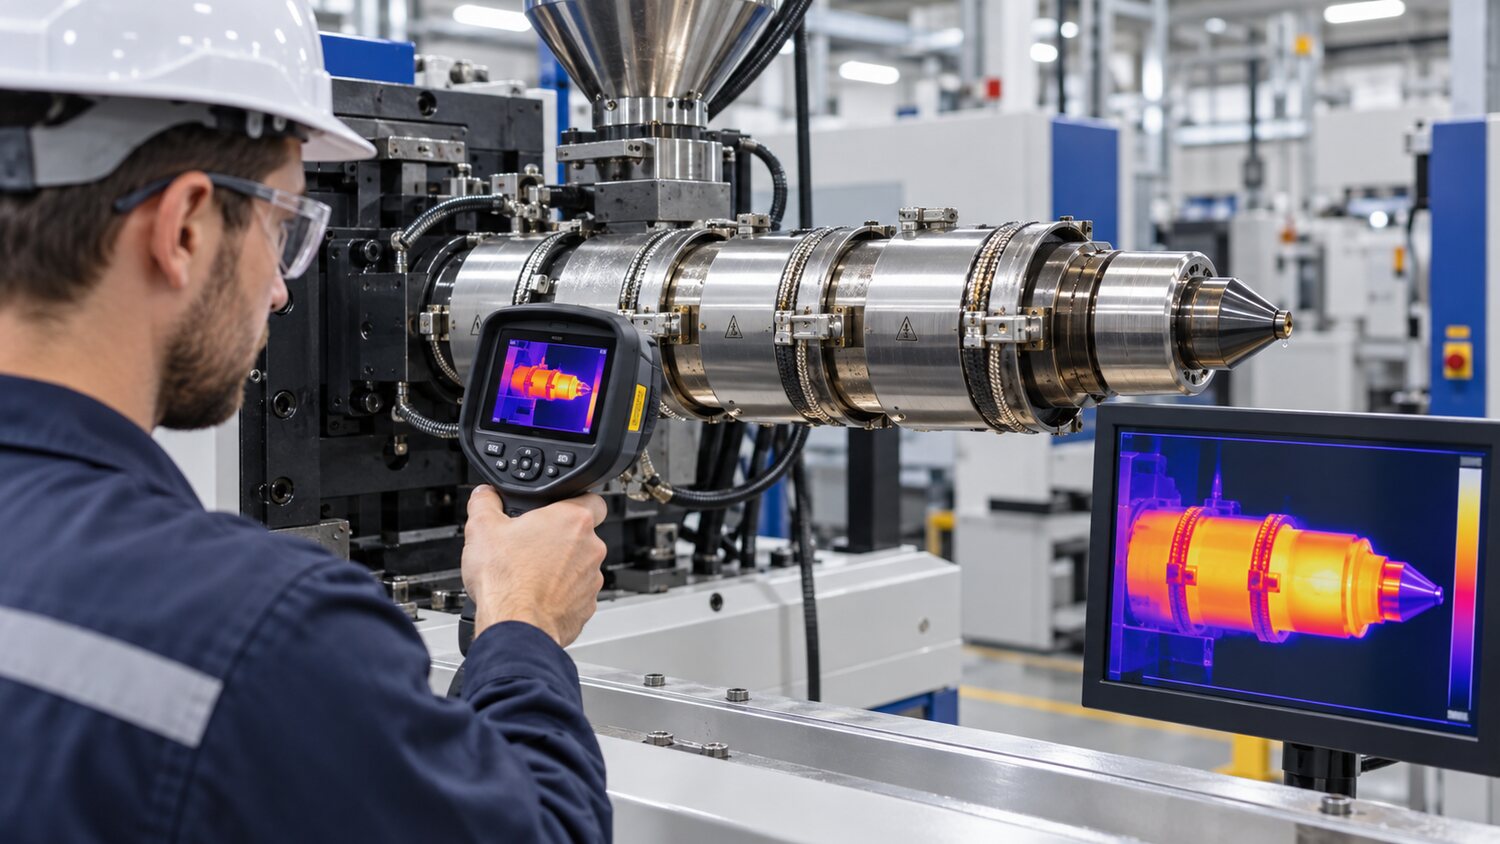
料筒温度是提供熔融条件的基础,但屏幕上的设定值不等于树脂离开喷嘴时的真实熔体温度。颗粒在螺杆旋转中还会受到剪切生热,背压、转速、螺杆结构和计量行程都会改变实际温升。因此调机时应先参考材料供应商的牌号数据表建立各区起始温度,再结合塑化时间、喷嘴料条状态和必要的熔体测温进行验证。若用提高温度解决短射,却没有检查浇口、排气和注射速度,可能使材料停留区过热,后续出现黄变、银丝和黑点。
温度梯度要与材料输送特性配合。加料段通常需要保证颗粒顺利前送,温度过高可能使颗粒过早软化、在进料口打滑或架桥;压缩段负责主要熔融,温度设置应避免局部过载;计量段和喷嘴则要保持熔体均匀,不能形成冷料塞。喷嘴温度过低会产生冷料、拉丝断裂或射胶压力升高,过高则容易流涎、积碳和降解。对于热流道模具,还要检查喷嘴与热咀温度是否相互补偿,不能仅把所有区域设成同一个数值。
停留时间是温度管理中经常被忽视的变量。小产品使用大料筒、频繁停机等待、热流道容量大或生产节拍突然变慢,都会让材料在高温下停留过久。热敏树脂、阻燃料、POM、PVC以及部分透明材料尤其容易发生分解或颜色变化。遇到长时间停机,应按照材料规定降温、排空或使用合适的清机料;重新开机时先排出足量旧料,确认颜色、气味和熔体状态正常后再进模。不同材料换料时还要核对相容性,POM与含氯材料不得直接混合清洗,以免发生危险分解反应。
如果温控显示稳定但产品仍周期性出现未熔胶、黑点或颜色深浅变化,应检查加热圈接触、热电偶位置、风冷动作、螺杆表面附着和料筒死角。螺杆或止逆组件磨损也会改变剪切与回流,使原本合格的温度方案失效。最终的温度设定应以熔体均匀、塑化及时、材料无分解和制品性能达标为目标,并与允许的最大停留时间一起写入工艺卡。这样换班、暂停和异常复机时,现场才有明确的处置边界。