
Zylindertemperatur Düsentemperatur und Schmelzzeitregelung
Release-Zeit:2026-09-20
Durch rationale Temperaturgradienten und Zeitmanagement für den Aufenthalt, um einen falschen Mangel an fließenden schwarzen Punkten und Materialzersetzung zu vermeiden. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
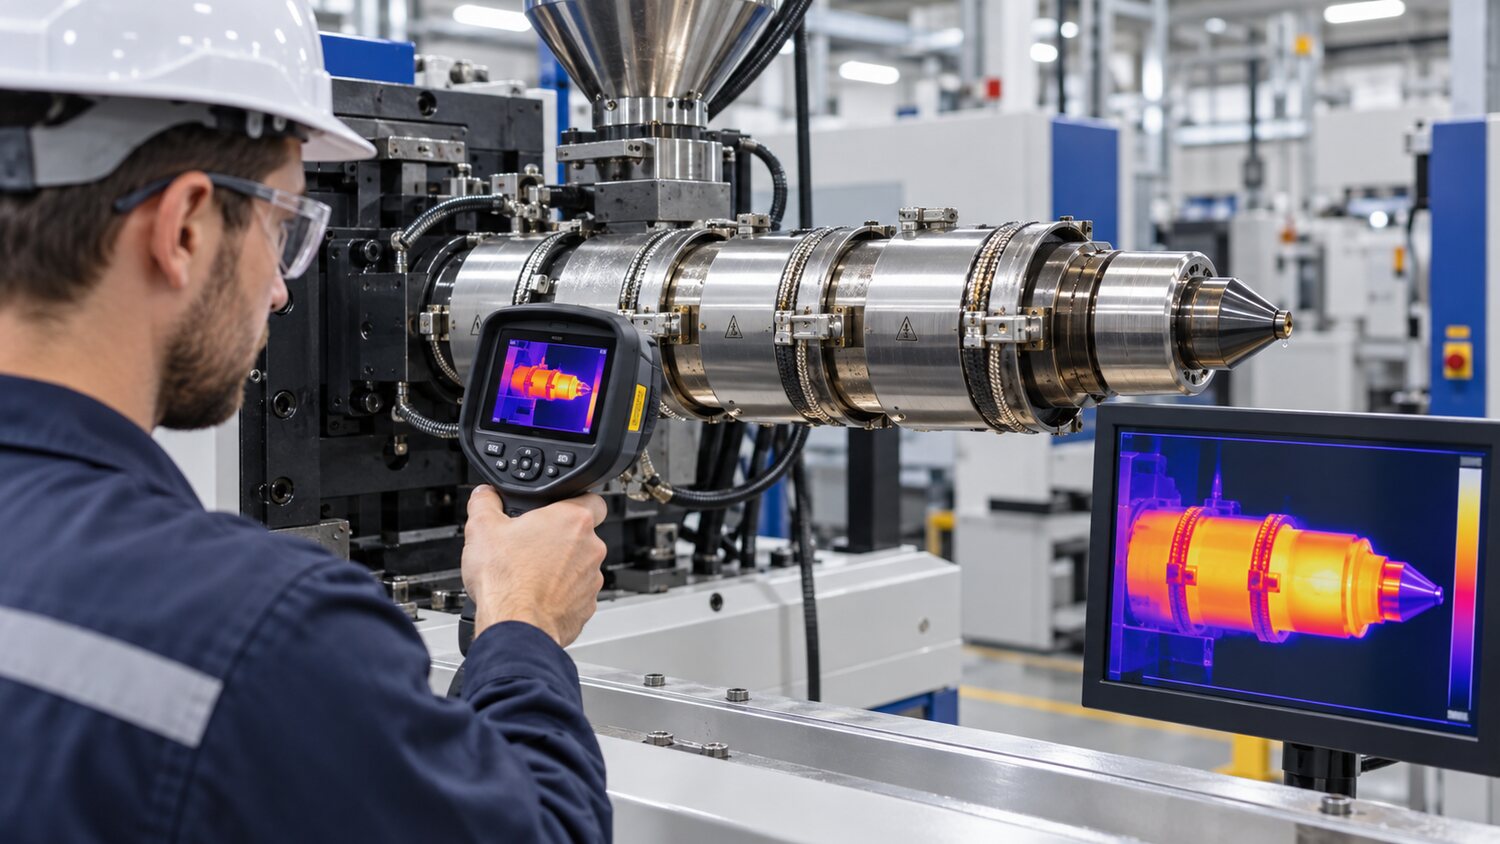
Die Temperatur der Trommel ist die Grundlage für die Bedingungen für das Schmelzen, aber der Sollwert auf dem Sieb ist nicht gleich der wahren Schmelztemperatur, wenn das Harz die Düse verlässt. Die Partikel werden auch während der Rotation der Schraube geschnitten und erhitzt, und der Gegendruck, die Drehgeschwindigkeit, die Schraubenstruktur und der Messprozess verändern den tatsächlichen Temperaturanstieg. Die Schalttafel sollte daher anhand des Kartennummerdatenblattes des Materiallieferanten die Starttemperatur jedes Sektors ermitteln und diese dann in Verbindung mit dem Zeitpunkt der Plastifizierung, dem Düsenbalkenzustand und der gewünschten Schmelztemperatur überprüfen. Wenn kurze Aufnahmen durch höhere Temperaturen ohne die Prüfung von Mündern, Entlüftungsöffnungen und Einspritzgeschwindigkeiten angegangen werden, kann dies zu einer Überhitzung der verbleibenden Bereiche des Materials führen, gefolgt von gelben Veränderungen, Silberseide und schwarzen Flecken.
Der Temperaturgradient muss mit den Materialliefereigenschaften übereinstimmen. Es ist in der Regel darauf zu achten, dass die Partikel reibungslos gefördert werden, dass die Partikel zu früh erweicht werden können, dass sie am Zulaufeingang gleiten oder dass eine Brücke montiert wird, dass das Kompressionssegment für die Hauptschmelz- und Temperatureinstellung verantwortlich ist, lokale Überlastungen vermeiden soll und dass Messsegment und Düsen eben bleiben und keine Kaltstopfen bilden. Niedrige Düsentemperaturen können Erkältungen, Risse oder einen höheren Geldruck erzeugen und können für Speichelfluss, Kohlenstoffansammlung und -abbau zu hoch sein. Bei thermischen Fließformen muss auch geprüft werden, ob die Düsen und thermischen Gestanktemperaturen füreinander ausgeglichen sind und nicht alle Bereiche auf einen einzigen Wert eingestellt werden können.
Die Verweilzeit ist eine Variable, die beim Temperaturmanagement oft übersehen wird. Kleine Produkte verwenden große Trommeln, häufige Zwischenstopps, große Wärmeflusskapazität oder abrupt langsame Produktionsrhythmen, die dazu führen, dass Materialien bei hohen Temperaturen zu lange bleiben. Thermisch empfindliche Harze, Kraftstoffverzögerer, POM, PVC und teiltransparente Materialien sind besonders anfällig für Zersetzung oder Farbveränderungen. Bei längerer Abschaltung ist das Abkühlen, Entleeren oder die Verwendung geeigneter Reinigungsmaterialien entsprechend den Materialanforderungen durchzuführen; beim Wiedereröffnen müssen ausreichende Mengen alter Materialien abgelassen werden, um zu bestätigen, dass Farbe, Geruch und Schmelze normal sind, und dann umgebaut werden. Die Konsistenz wird auch für verschiedene Materialien überprüft, und POM und chlorhaltige Materialien sollten nicht direkt gewaschen werden, um eine gefährliche Zersetzungsreaktion zu vermeiden.
Wenn die Temperatur stabil ist, das Produkt jedoch zyklisch ungeschmolzen ist, schwarze Punkte oder dunkle Farbänderungen auftreten, sind die Exposition des Heizrings, die thermische elektromechanische Position, die Windkühlung, die Befestigungen an der Schraubenoberfläche und das Ende der Materialtrommel zu untersuchen. Durch das Vergittern der Schrauben oder der rückwärts gerichteten Bauteile werden auch Abschaltung und Rückfluss verändert, wodurch das ansonsten zulässige Temperaturprogramm unwirksam wird. Die endgültige Temperatureinstellung erfolgt zum Zweck des Glimmens, der rechtzeitigen Plastifizierung, der Nichtzersetzung von Materialien und der Produktleistung und ist zusammen mit der maximal zulässigen Verweilzeit zu schreiben. Dies ermöglicht eine klare Entsorgungslinie am Standort, wenn Schichten, Pausen und unregelmäßige Rückgaben auftreten.