
Température du cylindre et réglage du temps de fusion
Temps de sortie:2026-09-20
Par des gradients de température rationnels et la gestion du temps pour le séjour, pour éviter un faux manque de matériaux coulant des points noirs et la décomposition des matériaux. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
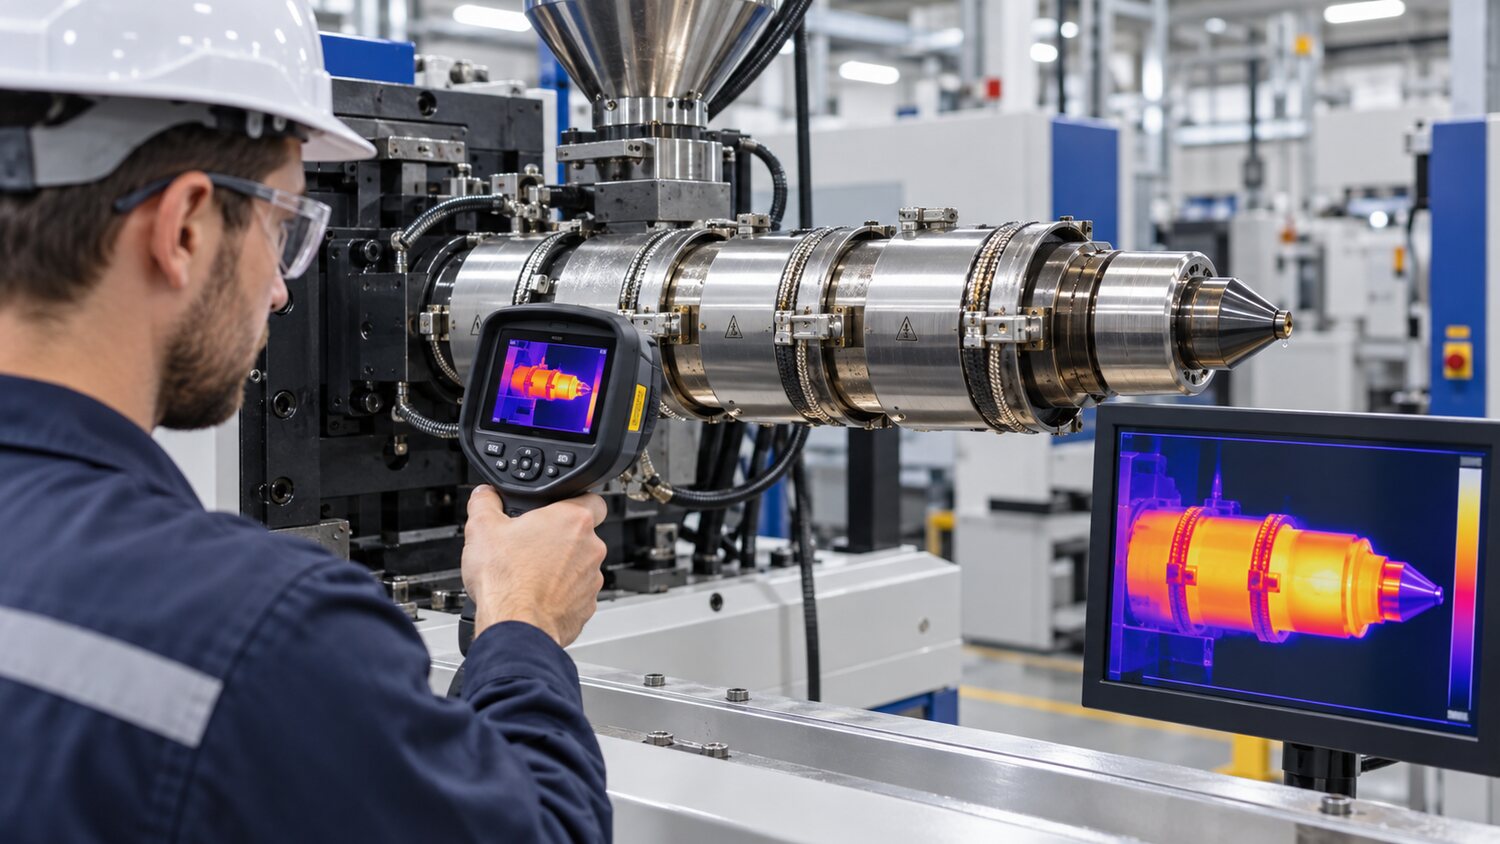
La température du tambour est la base pour fournir les conditions de fusion, mais la valeur définie sur l'écran n'est pas égale à la vraie température de fusion lorsque la résine quitte la buse. Les particules seront également coupées et chauffées pendant la rotation de la vis, et la contre-pression, la vitesse de rotation, la structure de la vis et le processus de mesure changeront la hausse de température réelle. Le tableau de bord devrait donc commencer par se référer à la fiche de données du numéro de carte du fournisseur de matériaux pour établir la température de départ de chaque secteur et la vérifier en même temps que la plastification, l'état de la barre de buse et la température de fusion requise. Si les prises courtes sont traitées par des températures plus élevées sans tester les bouches, les évents et les vitesses d'injection, cela peut entraîner une surchauffe des zones restantes du matériau, suivie de changements jaunes, de soie argentée et de taches noires.
Le gradient de température doit être conforme aux caractéristiques de livraison du matériau. Il est généralement nécessaire de s'assurer que les particules sont livrées en douceur, que les particules peuvent être adoucies trop tôt, qu'elles glissent à l'entrée de l'alimentation ou qu'un pont est monté; que le segment de compression est responsable de la fusion principale et du réglage de la température devrait éviter une surcharge locale; et que le segment de mesure et les buses restent stables et ne forment pas de bouchons à froid. De faibles températures de buse peuvent générer des froids, des lacérations ou une pression de gel plus élevée, et peuvent être trop élevées pour la salivation, l'accumulation de carbone et la dégradation. Pour les moules à flux thermique, il est également nécessaire de vérifier si les buses et la température de la puanteur thermique sont compensées l'une pour l'autre, et toutes les régions ne peuvent pas être réglées à une seule valeur.
Rester le temps est une variable souvent négligée dans la gestion de la température. Les petits produits utilisent de grands fûts, de fréquentes escales, une grande capacité de flux thermique ou des rythmes de production brusquement lents, ce qui fait que les matériaux restent trop longtemps à des températures élevées. Les résines thermosensibles, les retardateurs de carburant, POM, PVC et les matériaux partiellement transparents sont particulièrement vulnérables à la décomposition ou aux changements de couleur. En cas d'arrêt prolongé, de refroidissement, de vidange ou d'utilisation de matériaux de nettoyage appropriés doivent être effectués conformément aux exigences en matière de matériaux; lors de la réouverture, des quantités suffisantes de matériaux anciens doivent être déchargées pour confirmer que la couleur, l'odeur et l'état fondu sont normaux, puis remodelés. La cohérence est également vérifiée pour différents matériaux, et les matériaux contenant du POM et du chlore ne doivent pas être lavés directement pour éviter une réaction de décomposition dangereuse.
Si la température montre une stabilité mais que le produit n'est pas fondu cycliquement, que les points noirs ou la couleur foncée changent, il convient d'examiner l'exposition de la bague chauffante, la position électromécanique thermique, le refroidissement par vent, les fixations de la surface de la vis et l'extrémité du tambour de matériau. La grille des vis ou des composants anti-réversifs modifie également le débit de coupure et de retour, rendant inefficace le programme de température par ailleurs admissible. Le réglage final de la température doit être conçu pour le smouldering, la plastification en temps opportun, la non-décomposition des matériaux et les performances du produit, et doit être écrit en même temps que le temps de séjour maximal autorisé. Cela permet une ligne claire d'immersion sur le site lorsque des déplacements, des pauses et des retours irréguliers se produisent.