
Temperatur nozzle dan pengendalian waktu peleburan
Masa keluaran:2026-09-20
Melalui gradien suhu rasional dan manajemen waktu untuk tetap tinggal, untuk menghindari kurangnya materi yang tidak benar mengalir titik hitam dan dekomposisi material. Makalah ini memberikan rekomendasi bagi para penyingkat yang dapat ditindaklanjuti dalam hal sifat material, suhu, kecepatan, tekanan, pendinginan dan cacat umum.
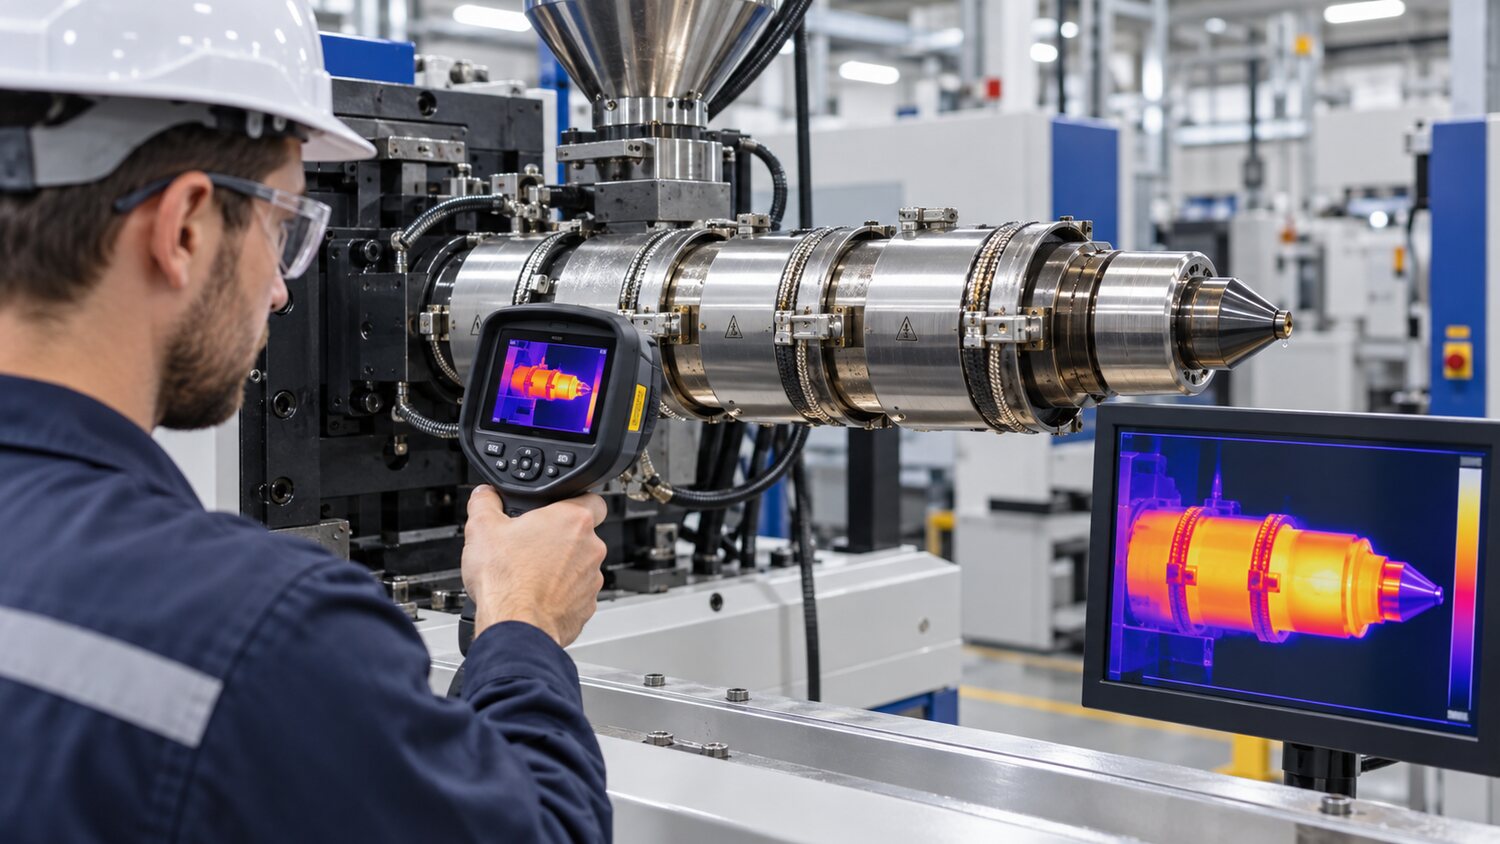
Suhu tubuh drum merupakan dasar untuk menyediakan syarat untuk peleburan, tetapi nilai set pada layar tidak sama dengan suhu peleburan sejati ketika resin meninggalkan nozzle. Partikel-partikel juga akan dipotong dan dipanaskan selama putaran sekrup, dan tekanan belakang, kecepatan putar, struktur sekrup dan proses pengukuran akan mengubah kenaikan suhu yang sebenarnya. Oleh karena itu, papan suis harus dimulai dengan referensi ke lembar data nomor kartu pemasok material untuk menetapkan suhu awal setiap sektor dan kemudian memverifikasinya sesuai dengan waktu plastisisasi, keadaan batang nozzle dan suhu leleh yang diperlukan. Jika tembakan-pendek ditujukan oleh suhu yang lebih tinggi tanpa pengujian mulut, ventilasi dan kecepatan injeksi, hal ini mungkin menyebabkan overheating area sisa material, diikuti dengan perubahan kuning, sutra perak dan bintik hitam.
Gradien suhu akan konsisten dengan karakteristik pengiriman material. Partikel-partikel tersebut biasanya diperlukan untuk memastikan bahwa partikel-partikel tersebut disampaikan dengan lancar, bahwa partikel-partikel tersebut mungkin dilembutkan terlalu cepat, bahwa mereka meluncur di pintu masuk pakan atau bahwa sebuah jembatan dipasang; bahwa segmen kompresi bertanggung jawab untuk pengaturan peleburan utama dan suhu harus menghindari overloading lokal; dan bahwa segmen pengukuran dan nozzle tetap bahkan dan tidak membentuk plug dingin. Suhu nozzle yang rendah dapat menghasilkan dingin, luka atau tekanan gel yang lebih tinggi, dan dapat terlalu tinggi untuk air liur, akumulasi karbon dan degradasi. Untuk cetakan aliran termal, perlu juga untuk memeriksa apakah nozzles dan suhu bau busuk termal saling mengimbangi satu sama lain, dan tidak semua wilayah dapat ditetapkan ke nilai tunggal.
Waktu tinggalan adalah variabel yang sering diabaikan dalam manajemen suhu. Produk-produk kecil menggunakan drum besar, sering singgah, kapasitas aliran panas yang besar atau irama produksi yang tiba-tiba lambat, yang menyebabkan material tinggal terlalu lama pada suhu tinggi. Resin yang sensitif secara morfologis, pemulung bahan bakar, POM, PVC dan material transparan sebagian sangat rentan terhadap dekomposisi atau perubahan warna. Pada kasus penutupan yang berkepanjangan, pendinginan, pengosongan atau penggunaan bahan pembersih yang sesuai akan dilakukan sesuai dengan persyaratan materi; ketika dibuka kembali, jumlah bahan lama yang cukup harus diberhentikan untuk mengkonfirmasi bahwa warna, omour dan keadaan cair normal dan kemudian diremodelkan kembali. Konsistensi morfida juga diperiksa untuk bahan yang berbeda, dan POM dan klorin-bahan yang mengandung-zat tidak boleh dicuci langsung untuk menghindari reaksi dekomposisi berbahaya.
Jika temperatur menunjukkan stabilitas tetapi produknya secara siklik tidak dilelehkan, titik hitam atau perubahan warna gelap, paparan cincin pemanas, posisi elektromekanis termal, pendingin angin, sekrup lampiran permukaan dan akhir drum material harus diperiksa. Griding of the skrup atau komponen anti-reverse juga mengubah aliran cut-off dan return, merender program suhu yang memenuhi syarat sebaliknya tidak efektif. Setting suhu terakhir haruslah untuk tujuan smouldering, plastikisasi tepat waktu, non-dekomposisi material dan kinerja produk, dan harus ditulis bersama-sama dengan waktu maksimum yang diizinkan tinggal. Ini memungkinkan untuk garis pembuangan yang jelas di situs ketika pergeseran, jeda dan kembali tidak beraturan terjadi.