
Temperatura de la boquilla del cilindro y control del tiempo de fundición
tiempo de liberación:2026-09-20
A través de gradientes de temperatura racional y la gestión del tiempo para la estancia, para evitar una falta falsa de material fluyendo puntos negros y descomposición material. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
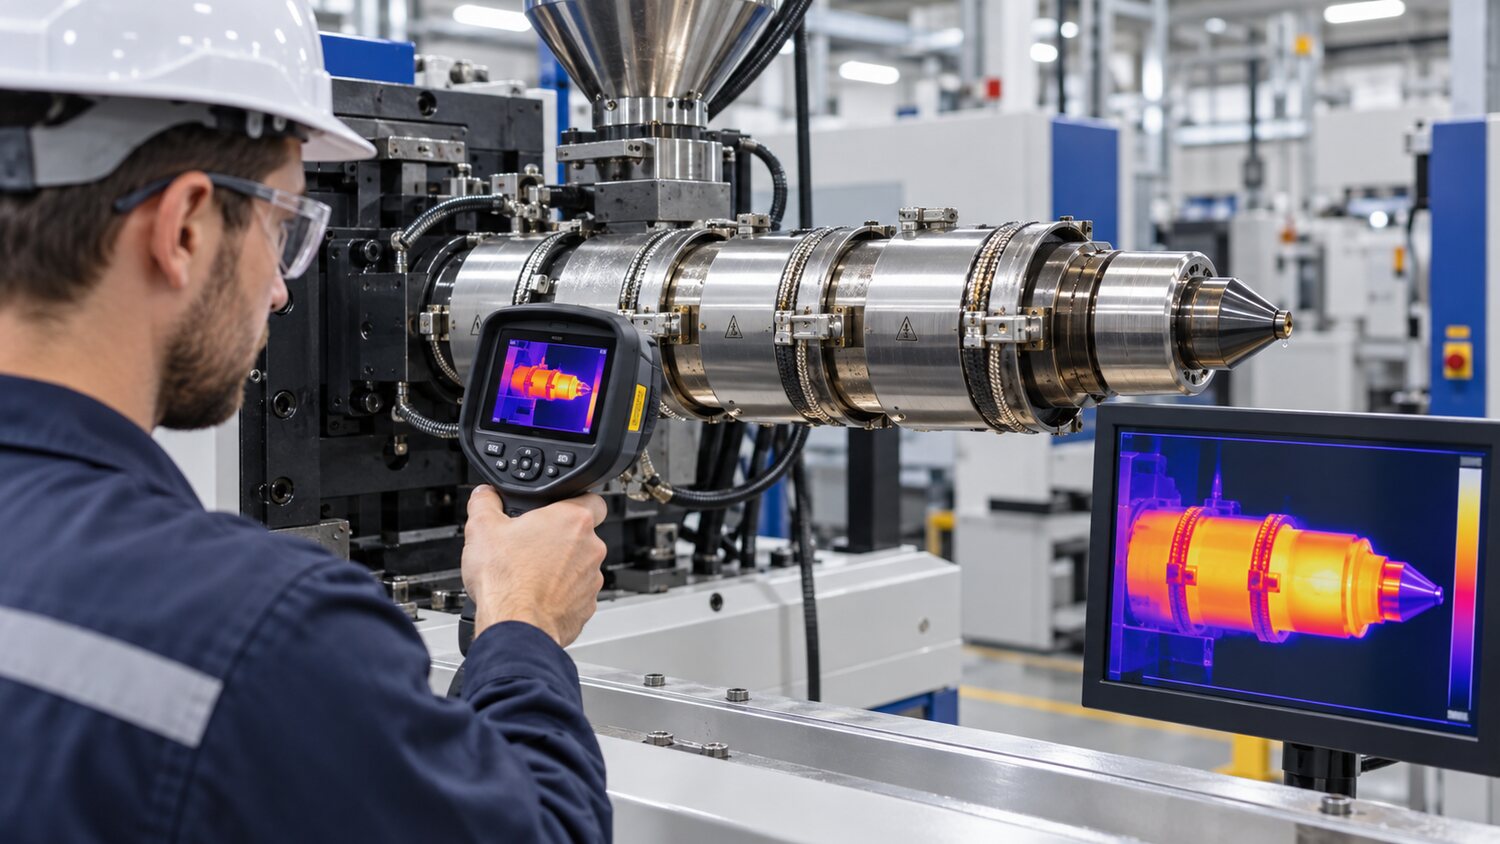
La temperatura del tambor es la base para proporcionar las condiciones de fusión, pero el valor establecido en la pantalla no es igual a la verdadera temperatura de fusión cuando la resina deja la boquilla. Las partículas también serán cortadas y calentadas durante la rotación del tornillo, y la presión trasera, la velocidad de giro, la estructura de tornillo y el proceso de medición cambiarán el aumento de temperatura real. Por lo tanto, el portapapeles debe comenzar con referencia a la hoja de datos del número de tarjeta del proveedor de material para establecer la temperatura inicial de cada sector y luego verificarla junto con el tiempo de la plasticización, el estado de la barra de boquilla y la temperatura de fusión necesaria. Si las temperaturas cortas son abordadas por temperaturas más altas sin la prueba de bocas, ventosas y velocidades de inyección, esto puede conducir a sobrecalentamiento de las áreas restantes del material, seguido de cambios amarillos, seda de plata y manchas negras.
El gradiente de temperatura será consistente con las características de entrega de material. Por lo general es necesario asegurar que las partículas se entregan sin problemas, que las partículas pueden ser suavizadas demasiado pronto, que se deslizan en la entrada de alimentación o que se monta un puente; que el segmento de compresión es responsable de la fusión principal y el ajuste de temperatura debe evitar la sobrecarga local; y que el segmento de medición y las boquillas permanecen incluso y no forman enchufes fríos. Las bajas temperaturas de la boquilla pueden generar resfriados, laceraciones o mayor presión de gel, y pueden ser demasiado altas para la salivación, acumulación de carbono y degradación. Para los moldes de flujo térmico, también es necesario comprobar si las boquillas y temperaturas térmicas se compensan entre sí, y no todas las regiones pueden establecerse en un solo valor.
El tiempo de permanencia es una variable que a menudo se pasa por alto en la gestión de temperatura. Los productos pequeños utilizan tambores grandes, escalas frecuentes, gran capacidad de flujo de calor o ritmos de producción abruptamente lentos, lo que hace que los materiales permanezcan demasiado largos a altas temperaturas. Las resinas sensibles, retardantes de combustible, POM, PVC y materiales parcialmente transparentes son particularmente vulnerables a los cambios de descomposición o color. En caso de cierre prolongado, enfriamiento, vaciado o uso de materiales de limpieza adecuados se llevará a cabo de acuerdo con los requisitos materiales; cuando vuelva a abrirse, se descargarán cantidades suficientes de materiales antiguos para confirmar que el color, el olor y el estado fundido son normales y luego remodelados. La consistencia también se verifica para diferentes materiales, y los materiales que contienen POM y cloro no deben lavarse directamente para evitar una reacción de descomposición peligrosa.
Si la temperatura muestra estabilidad pero el producto es cíclicamente sin fundir, puntos negros o cambios de color oscuro, se debe examinar la exposición del anillo de calentamiento, la posición electromecánica térmica, el acoplamiento del viento, los apegos de la superficie del tornillo y el final del tambor material. El recubrimiento de los tornillos o componentes antirreversos también altera el flujo de corte y retorno, lo que hace que el programa de temperatura elegible sea ineficaz. El ajuste de temperatura final será para el propósito de la pulverización, la plasticización oportuna, la no descomposición de materiales y el rendimiento del producto, y se escribirá junto con el tiempo máximo permitido de estancia. Esto permite una línea clara de disposición en el sitio cuando se producen cambios, pausas y retornos irregulares.