
シリンダー温度のノズルの温度および製錬の時間制御
リリース時間:2026-09-20
合理的な温度の勾配と滞在のための時間管理を通じて、黒い点と材料の分解を流れる材料の偽の欠如を避けるため。 素材の特性、温度、速度、圧力、冷却および共通の欠陥の点で実用的な省略装置のためのこのペーパーは推薦を与えます。
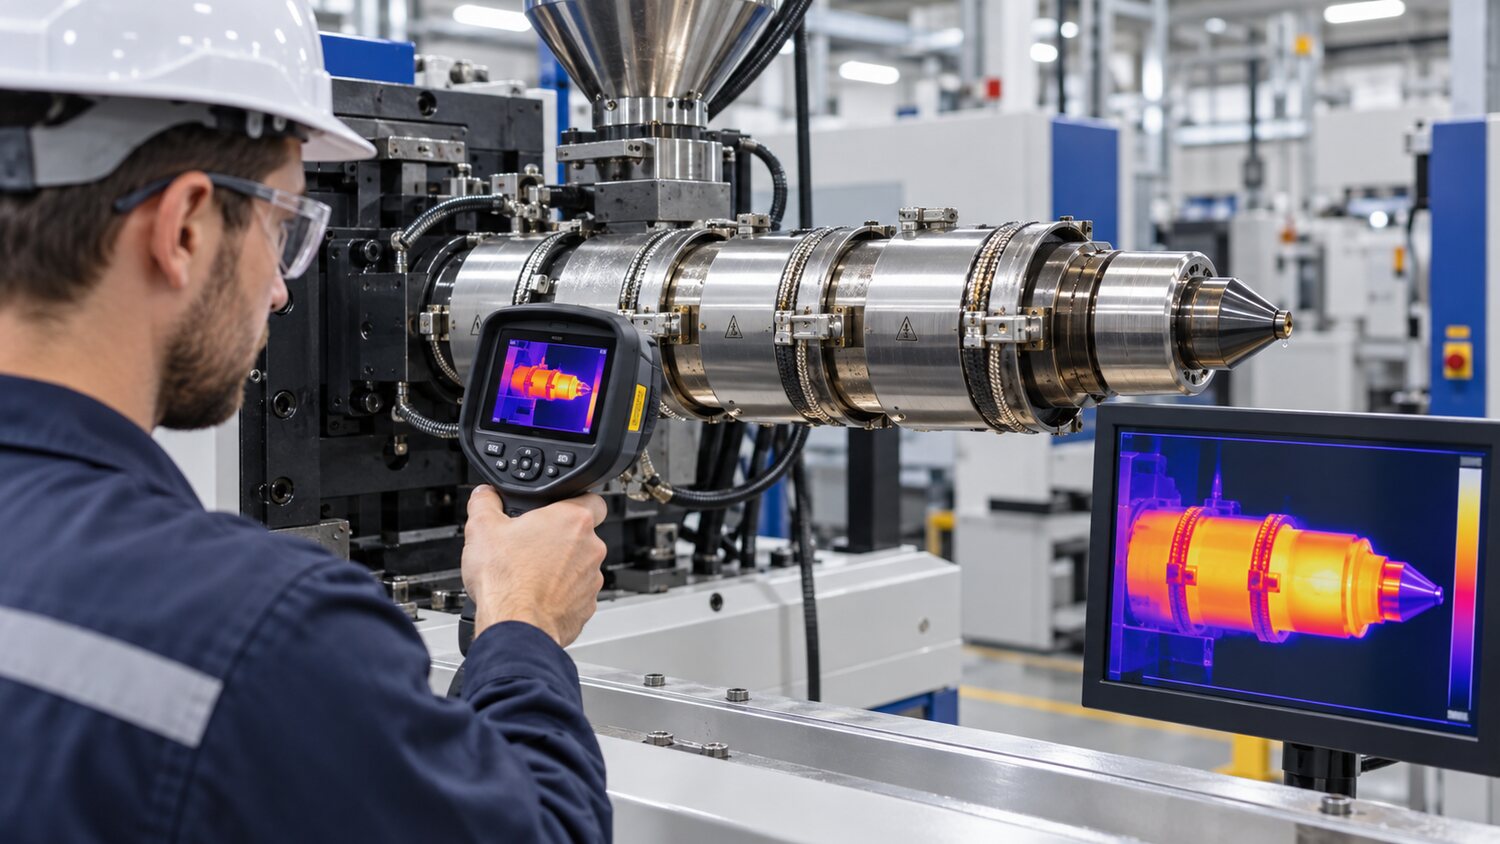
ドラムの温度は溶ける条件を提供する基礎ですが、樹脂がノズルを去るとき、スクリーンのセット値は真の溶ける温度に等しくありません。 また、ネジの回転中にパーティクルをカットし加熱し、バック圧力、回転速度、ネジ構造、測定プロセスが実際の温度上昇を変更します。 従って、スイッチボードは材料の製造者のカード番号のデータ シートへの参照と各セクターの開始温度を確立し、そしてそれを可塑化、ノズル バーの状態および必須の溶ける温度の時と結合して確認し始めるべきです。 ショートショットが口、ベント、注射速度のテストなしで高温で対処されている場合、これは、材料の残りの部分の過熱につながる可能性があり、黄色の変化、シルバーシルク、黒い斑点に従う。
温度の勾配は物質的な配達特徴と一致します。 粒子が滑らかに配信されていることを確実にするために、粒子があまりにも早く軟化する可能性があること、それらはフィードの入り口でスライドするか、ブリッジがマウントされていることを確実にする必要があります。 圧縮セグメントは、主要な溶融と温度設定がローカルの過負荷を避けるべきであること、および測定セグメントとノズルがさえ残り、コールドプラグを形成しません。 低いノズルの温度は風邪、lacerationsまたはより高いゲル圧力を発生でき、唾液、カーボン蓄積および分解のために余りに高くなります。 熱流の型は、ノズルと熱のstench温度が互いに補正され、すべての領域が単一の値に設定できるかどうかを確認することも必要です。
滞在時間は、温度管理で見落とされることが多い変数です。 小さな製品は、大きなドラム、頻繁なストップオーバー、大きな熱流容量、または突然遅い生産リズムを使用しており、材料は高温で長時間滞在する。 熱的に敏感な樹脂、燃料の抑制剤、POM、ポリ塩化ビニールおよび部分的に透明な材料は分解するか、または色の変更に特に脆弱です。 長期にわたる操業停止、冷却、空または適切なクリーニング材料の使用の場合には材料の要求に従って遂行されなければなりません;再開くとき、色、臭気およびmolten状態が正常であることを確認するために十分な量の古い材料は排出され、そして再組み立てられます。 一貫性は、さまざまな材料にチェックされ、POMと塩素含有材料は、有害分解反応を避けるために直接洗浄しないでください。
温度が安定性を示しているが、製品がサイクリティカルに溶けない、黒い点または濃い色の変化、加熱リング露出、熱電気機械的位置、風冷却、ネジ面の添付ファイル、および材料ドラムの終了を検査する必要があります。 ネジや反逆コンポーネントのグリッドは、カットオフとリターンフローを変更し、それ以外の対象となる温度プログラムが無効にレンダリングします。 最終的な温度設定は、スモーダリング、タイムリーな可塑化、材料および製品性能の非分解の目的のためであり、許された滞在時間と一緒に書かれなければならない。 これは、シフト、一時停止および不規則なリターンが起こるとき、サイト内の処分の明確な行を可能にします。