
建立稳定注塑工艺窗口与换班标准
发布时间:2026-09-20
用可测量的压力 重量 时间和温度范围替代只靠个人经验的单点参数。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
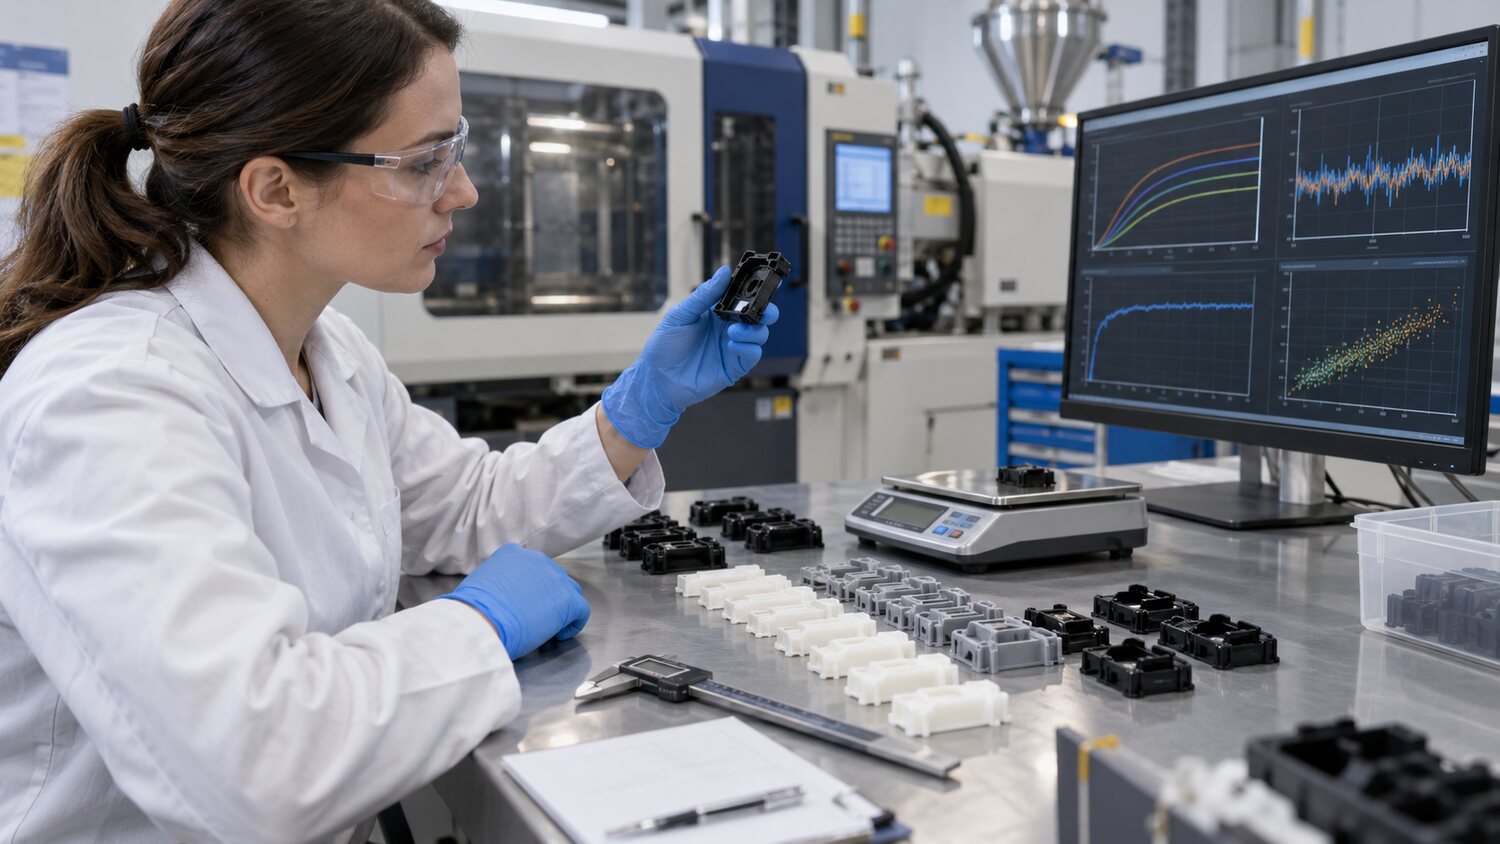
真正稳定的注塑工艺不是一组只能在某台机、某个班次勉强生产的数字,而是一段经过验证的允许范围。建立工艺窗口前,应先确认材料、模具、设备和测量方法一致,然后分别寻找充填速度、切换位置、保压、料温、模温和冷却时间的上下边界。每次改变一个因素,记录连续制品的重量、关键尺寸、外观、峰值压力、注射时间、计量时间和周期。边界试验的目的不是在极限上生产,而是知道过程距离短射、飞边、降解和变形还有多少余量。
建议选择能够反映过程状态的关键监控量。制品重量可快速反映充填与保压变化;峰值注射压力能显示黏度、排气和流道阻力;实际注射时间可确认设备是否真正达到设定速度;计量时间能提示供料、背压、螺杆打滑和材料变化;料垫则有助于判断计量与止逆环是否稳定。对于高要求产品,还可记录模腔压力、模具表面温度和冷却水流量。仅保存设定值而不保存实际值,无法判断换机或设备维护后的差异。
换班标准应写清楚允许谁调整、一次可调整多少、调整后需要确认几模以及出现何种情况必须停机。工艺卡除了参数,还应包括材料干燥、回料比例、首件重量范围、关键尺寸测量时间、缺陷样板和停机处理方法。若某班通过提高温度解决短射,下一班又通过加冷却消除变形,参数会逐渐偏离原始窗口,最终形成高能耗和高废品率。版本管理和变更原因记录能防止这种无序漂移。
当换批次、换设备或更换螺杆后,应以原工艺窗口为起点重新验证,而不是直接复制所有数值。不同螺杆直径、压缩比、止逆结构和磨损状态会改变塑化温升、射胶体积和回流量;同一屏幕参数不一定产生同一熔体状态。长期生产可用趋势图观察制品重量、峰值压力和周期是否缓慢漂移,在不良大量出现前发现加热圈老化、水路结垢或螺杆磨损。把经验转化为可测量、可追溯的窗口,才是降低调机依赖和稳定交付的核心。