
Établissement de normes stables en matière plastique pour les fenêtres et les changements de quarts
Temps de sortie:2026-09-20
Remplace les paramètres à un seul point basés sur l'expérience personnelle par des plages de temps et de température de poids de pression mesurables. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
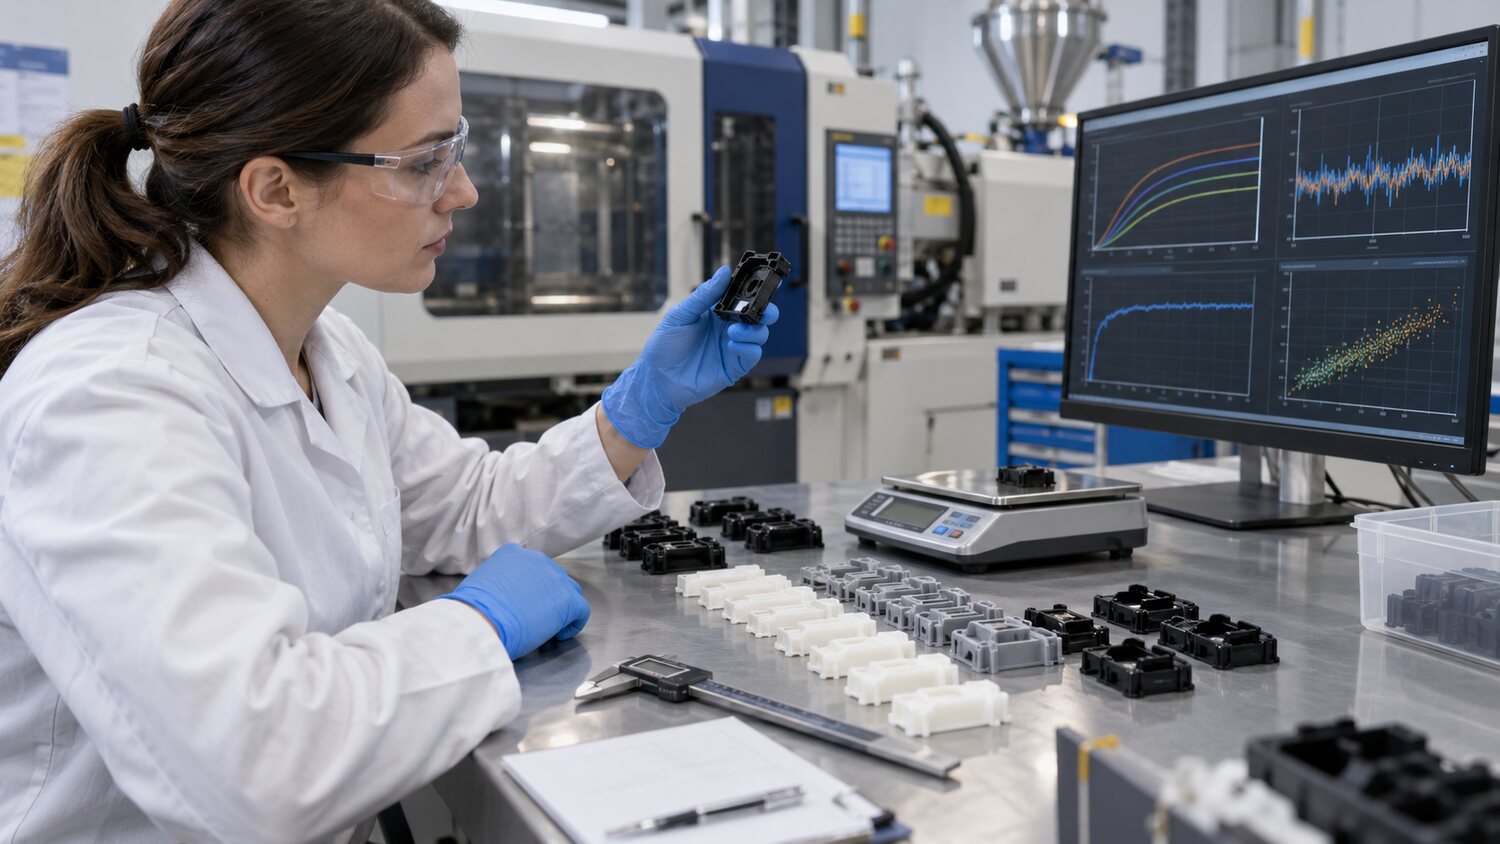
Un processus de placage vraiment stable n'est pas un groupe de nombres qui peuvent seulement être produits à contrecœur sur un aéronef ou un quart de travail, mais est une gamme certifiée. Avant l'établissement d'une fenêtre de traitement, le matériau, les moules, l'équipement et les mesures doivent être identifiés de manière cohérente et la limite supérieure et inférieure de la vitesse de remplissage, de la position de commutation, de la pression, de la température, de la température et du temps de refroidissement doit être recherchée séparément. Chaque changement dans un facteur pour enregistrer le poids, la taille critique, l'apparence, la pression maximale, le temps d'injection, le temps de mesure et la périodicité du produit continu. Le but de l'essai de délimitation n'est pas de produire à la limite, mais de savoir combien il y a plus de distance de processus à courte portée, côté mouche, dégradation et déformation.
Il est recommandé de choisir la quantité critique de surveillance qui reflète l'état du processus. La masse du produit reflète rapidement les changements de remplissage et de pression; la pression d'injection maximale peut indiquer la viscosité, l'aération et la résistance au courant; le temps d'injection réel peut confirmer si l'équipement a effectivement atteint la vitesse définie; le temps de mesure peut indiquer l'alimentation, la contre-pression, le glissement et les changements de matériau; et le coussin de matériau peut aider à juger de la stabilité de la mesure et du contrôle de l'anneau inverse. Pour les produits exigeants, la pression entropie, la température de surface du moule et le débit d'eau de refroidissement peuvent également être enregistrés. Enregistre seulement la valeur déterminée et non la valeur réelle, et il n'est pas possible de juger la différence après le remplacement ou l'entretien de l'équipement.
Les critères de remplacement des postes devraient être clairs quant à la personne autorisée à s'adapter, à la mesure dans laquelle on peut l'ajuster à la fois, au nombre de modèles qu'il faudra déterminer à la suite de l'ajustement et à ce qu'il faudrait arrêter. La carte doit comprendre, en plus des paramètres, le séchage du matériau, le rapport de respiration, la première plage de masse, le temps de mesure des dimensions critiques, le gabarit défectueux et la méthode de traitement de l'arrêt. Si une classe résout les courts-courriers en augmentant la température et que la classe suivante élimine la déformation par refroidissement, le paramètre s'écarte progressivement de la fenêtre d'origine, ce qui entraîne une consommation d'énergie élevée et un taux de déchets élevé. La gestion des versions et le changement provoquent des enregistrements qui empêchent cette dérive désordonnée.
Lorsque le lot est changé, que l'équipement est changé ou que la vis est remplacée, la fenêtre de traitement d'origine doit être utilisée comme point de départ pour la revalidation et non pour la reproduction directe de toutes les valeurs. Les différents diamètres de vis, les rapports de compression, les structures anti-réversives et les usures changent la hausse de la température en plastique, le volume du gel et le débit arrière; les mêmes paramètres d'écran ne produisent pas nécessairement le même état de fusion. La production à long terme de cartes de tendance disponibles pour observer le poids, la pression maximale et le cycle des produits est lente à dériver, et la bague de chauffage est considérée comme vieillissante, l'utilisation de l'eau ou l'usure par vis avant l'apparition d'une mauvaise masse. La traduction de l'expérience en une fenêtre mesurable et traçable est essentielle pour réduire la dépendance et la stabilité de la livraison.