
Establecimiento de una ventana de plástico estable y normas de cambio
tiempo de liberación:2026-09-20
Reemplaza parámetros de un solo punto basados en la experiencia personal con un tiempo de presión y rangos de temperatura mensurables. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
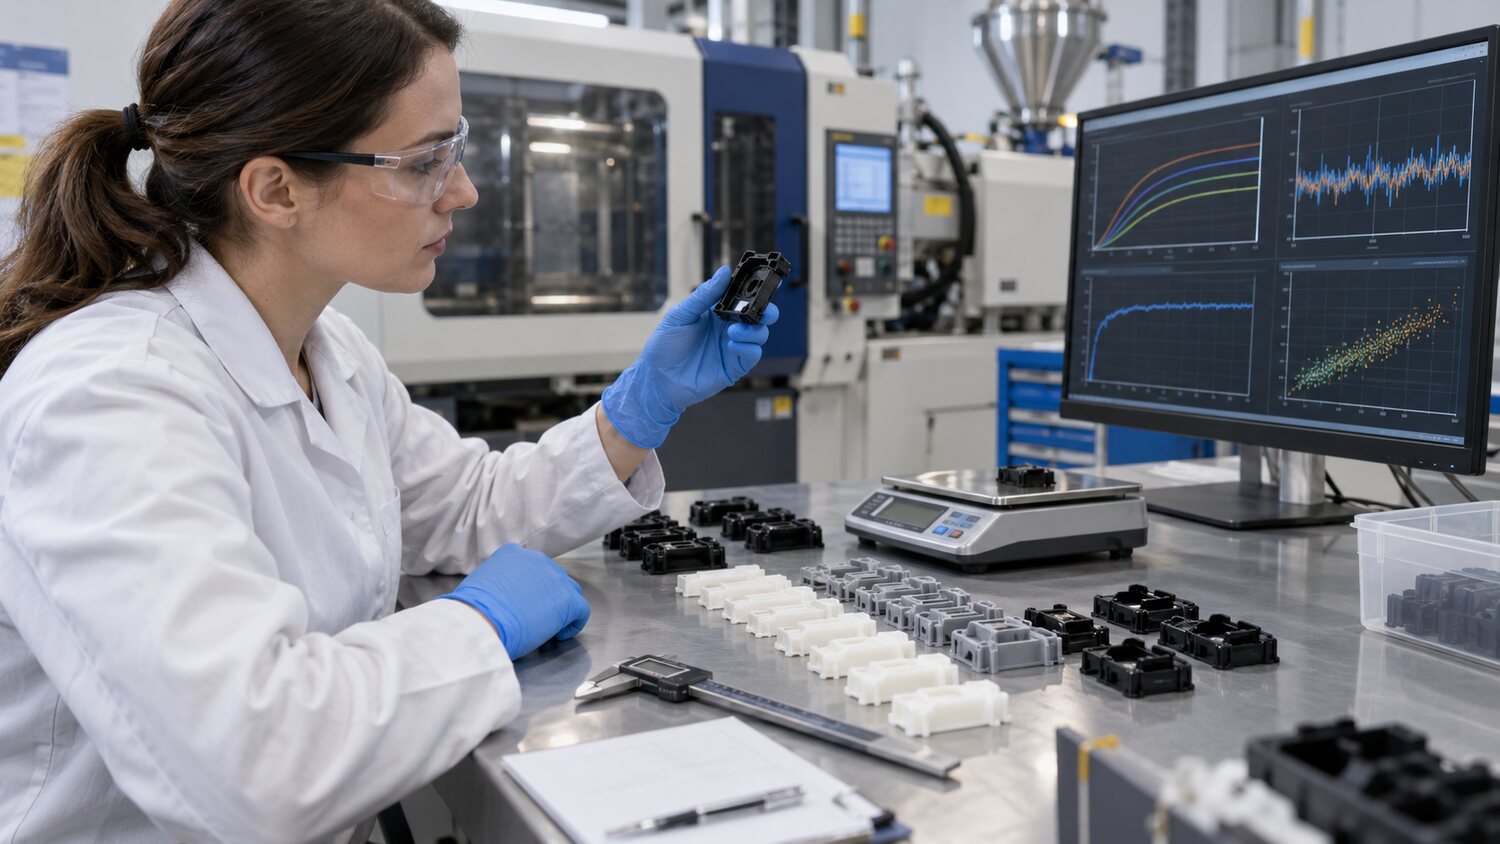
Un proceso de platamiento verdaderamente estable no es un grupo de números que sólo pueden producirse con reticencia en un avión o cambio, sino que es un rango certificado. Antes de establecer una ventana de proceso, el material, los moldes, el equipo y las mediciones deben identificarse de manera coherente y el límite superior e inferior de la velocidad de llenado, posición de conmutación, presión, temperatura, temperatura y tiempo de enfriamiento deben buscarse por separado. Cada cambio en un factor para registrar el peso, tamaño crítico, apariencia, presión pico, tiempo de inyección, tiempo de medición y periodicidad del producto continuo. El objetivo de la prueba de límites no es producir en el límite, sino saber cuánto más distancia de proceso corto, lado de la mosca, degradación y deformación hay.
Se recomienda seleccionar la cantidad crítica de vigilancia que refleje el estado del proceso. La masa del producto refleja rápidamente los cambios en el llenado y la presión; la presión máxima de la inyección puede indicar viscosidad, ventilación y resistencia actual; el tiempo de inyección real puede confirmar si el equipo ha alcanzado la velocidad del set; el tiempo de medición puede indicar el suministro, presión trasera, deslizador y cambios materiales; y el cojín de material puede ayudar a juzgar la estabilidad de la medición y el control del anillo inverso. Para productos de alta exigencia, también se puede registrar la presión de entropía, la temperatura superficial del molde y el flujo de agua de enfriamiento. Guarda sólo el valor establecido y no el valor real, y no es posible juzgar la diferencia después de la sustitución o el mantenimiento del equipo.
Los criterios de sustitución deben ser claros en cuanto a quién se permite ajustar, cuánto se puede ajustar en un momento, cuántos modelos deberán identificarse como resultado del ajuste, y qué debe tener que parar. La tarjeta incluirá, además de los parámetros, el secado de material, la relación respiratoria, el primer rango de masa, el tiempo de medición de dimensiones críticas, la plantilla defectuosa y el método de manejo de la desactivación. Si una clase se resuelve a corto plazo aumentando la temperatura y la siguiente clase elimina la deformación enfriando, el parámetro se desvía gradualmente de la ventana original, dando como resultado un alto consumo de energía y una alta tasa de desperdicios. La gestión de versiones y los registros de cambios impiden esta deriva desordenada.
Cuando se cambia el lote, se cambia el equipo o se reemplaza el tornillo, se debe utilizar la ventana de proceso original como punto de partida para la revalidación y no para la reproducción directa de todos los valores. Diferentes diámetros de tornillos, ratios de compresión, estructuras antirreversivas y desgastes cambian el aumento de temperatura plástica, el volumen de gel y el flujo hacia atrás; los mismos parámetros de pantalla no necesariamente producen el mismo estado de fusión. La producción a largo plazo de los mapas de tendencia disponibles para observar el peso, la presión pico y el ciclismo de los productos es lenta a la deriva, y el anillo de calefacción se encuentra envejeciendo, navegando por agua o desgaste de tornillo antes de la aparición de una mala masa. Traducir la experiencia en una ventana mensurable y trazable es central para reducir la dependencia y la entrega estable.