
排气不良困气与烧焦的系统排查方法
发布时间:2026-09-20
区分排气不足 充填过快和材料分解,按缺陷位置逐步恢复排气能力。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
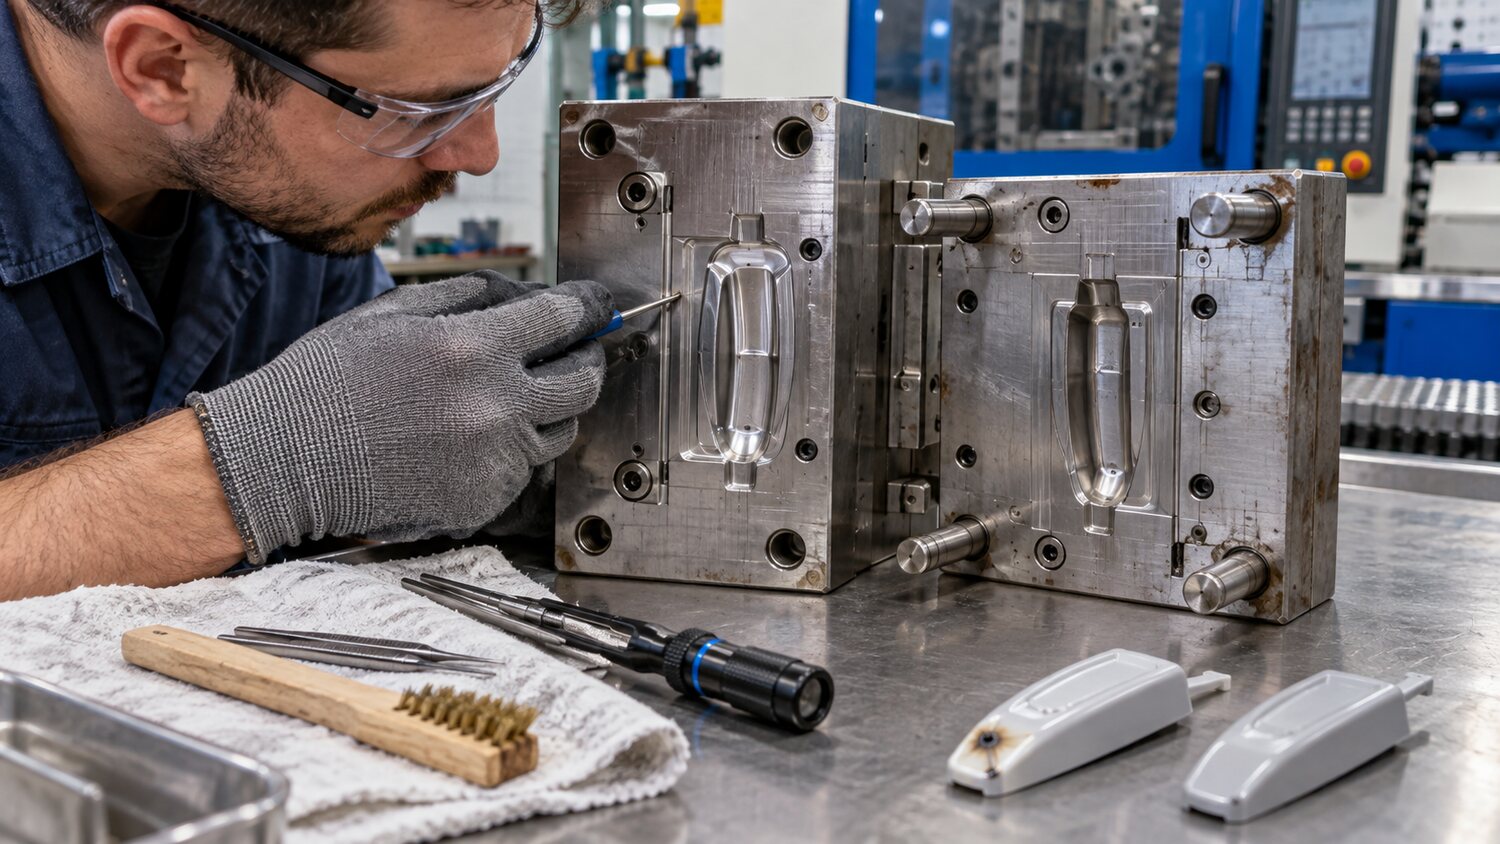
注塑中的烧焦、缺料、局部发白和熔接线脆弱,经常与模腔空气无法及时排出有关。空气被高速熔体压缩后温度迅速升高,可能在流动末端、细筋、盲孔或最后充填区域留下焦黑痕迹。判断时先观察缺陷位置是否固定,再用短射样件确认该处是否为汇流或末端。如果烧焦总在相同位置出现,优先检查排气槽、顶针间隙、镶件拼缝和真空排气,而不是先大幅降低料温。若缺陷位置随机变化,则还要排查材料污染、停留过久和螺杆死角。
调机层面的第一步是降低接近流动末端的注射速度,使空气有时间通过排气通道离开,同时避免切换过晚造成压力尖峰。分段速度通常比整体降速更有效,因为前段仍可保持足够的熔体温度,只有末端减速。若降低末端速度后烧焦减少但出现短射,可适度提高熔体温度或模温、改善浇口截面,并检查实际注射压力是否已经受限。单纯提高锁模力可能暂时压住飞边,却会让分型面排气更加困难,使困气进一步恶化。
排气槽需要定期清洁,特别是含阻燃剂、玻纤、色粉或挥发物较多的材料,生产一段时间后沉积物会逐渐封住排气。排气深度必须根据树脂流动性设计,过浅排不出空气,过深又会产生飞边。对于深筋、包胶、嵌件和多腔模具,可利用顶针、司筒、透气钢或真空系统补充排气。若某个型腔长期短射而其他型腔正常,应检查该腔流道平衡与局部排气,不能只提高总注射压力让其他型腔过度充填。
烧焦也可能来自材料分解。出现刺激性气味、整模颜色变深、随机黑点或清机时有异常烟气,应立即核对料筒温度、停留时间、螺杆转速、背压和材料相容性,并按安全程序处理。螺杆、止逆环和喷嘴中的死角会长期滞留树脂,后续不断带出碳化物。对于经常加工热敏或高温树脂的设备,螺杆流道应平滑、无明显滞料区,材质和表面处理也要匹配腐蚀与磨损要求。排气问题只有把模具结构、注射速度和塑化状态结合起来判断,才能避免反复调参。