
Metode pemeriksaan sistem untuk ventilasi dan pembakaran.
Masa keluaran:2026-09-20
Kehabisan buang buang buang buang buang buang buang air besar dan dekomposisi material, secara bertahap memulihkan kapasitas knalpot ke posisi cacat. Makalah ini memberikan rekomendasi bagi para penyingkat yang dapat ditindaklanjuti dalam hal sifat material, suhu, kecepatan, tekanan, pendinginan dan cacat umum.
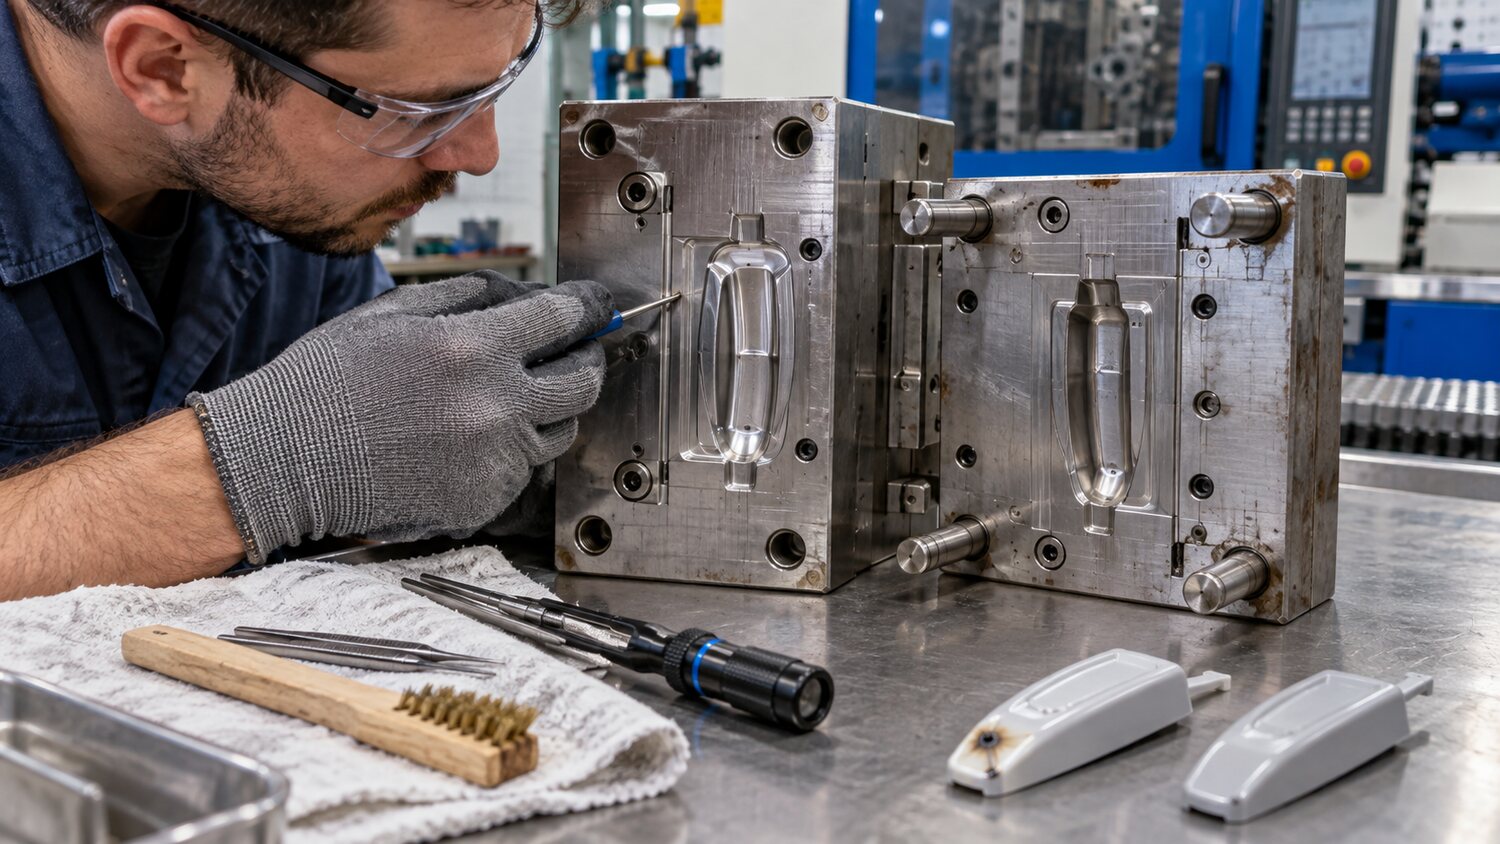
Kekurangan bahan, rambut putih lokal dan kerapuhan garis lelehan pada plume sering dikaitkan dengan ketidakmampuan aerobik untuk melepaskan dalam waktu. Udara naik dengan cepat ketika dikompresi oleh tubuh lelehan berkecepatan tinggi, yang mungkin meninggalkan noda hitam di ujung aliran, lebih halus, buta atau daerah pengisian akhir. Kebulatan tekad dibuat dengan memperhatikan apakah posisi kecacatan sudah tetap dan kemudian melalui sampel tembakan-pendek untuk memastikan apakah situs tersebut adalah arus atau terminal. Jika pembakaran selalu dalam posisi yang sama, prioritas diberikan untuk pemeriksaan ventilasi, pin, jahitan dan ventilasi vakum, daripada pengurangan suhu yang signifikan. Jika posisi kecacatan berubah secara acak, pencemaran bahan, lama tinggal dan beratnya spiral juga diperiksa.
Langkah pertama pada tingkat modulasi adalah mengurangi laju injeksi mendekati akhir aliran, memungkinkan waktu untuk udara untuk melakukan perjalanan melalui ventilasi, sementara menghindari puncak stres akhir-ke-akhir. Kecepatan Divisi finalis biasanya lebih efektif daripada pengurangan secara keseluruhan, karena suhu lelehan yang cukup dipertahankan pada bagian sebelumnya, dengan hanya perlambatan terminal. Mengurangi pembakaran setelah kecepatan ujung bawah tetapi tembakan-pendek dapat meningkatkan suhu tubuh cair, atau suhu simulator, memperbaiki draught dan memeriksa apakah tekanan injeksi sebenarnya terbatas. Peningkatan sederhana dalam kekuatan kunci dapat menghancurkan sementara tepi penerbangan, tetapi akan membuat lebih sulit untuk knalpot stylist, lebih memperburuk stres.
Ventilasi tersebut memerlukan pembersihan rutin, terutama untuk bahan-bahan yang mengandung lebih banyak revertansi nyala api, serat, bubuk atau volatilizer, dan sedimen secara bertahap akan menyegel ventilasi setelah beberapa waktu produksi. Kedalaman lubang angin harus dirancang untuk fluiditas resin, tanpa udara permukaan, dan terlalu dalam, dengan tepi terbang. Untuk pengepan panjang, gel, pembenaman dan cetakan multi-caving, ventilasi dapat disuplesi oleh jarum, squirt, baja udara-traffic atau sistem vakum. Jika salah satu jenis rongga adalah tembakan-pendek untuk jangka waktu yang lama dan jenis lainnya normal, kesetimbangan aliran rongga dan knalpot lokal harus diperiksa dan jenis rongga lainnya over diisi oleh peningkatan tekanan injeksi total saja.
Burning mungkin juga berasal dari dekomposisi material. Ketika terdapat odour iritan, warna terbalik, bintik hitam acak atau pembersihan udara, ada gas flue yang tidak biasa, suhu drum, waktu tinggal, kecepatan sekrup, tekanan punggung dan keserasian material harus segera diperiksa dan diproses sesuai dengan prosedur keselamatan. Kaki, cincin reversibel dan nozzle akan berumur panjang dalam resin, diikuti oleh karbon setelahnya. Untuk peralatan yang secara teratur memproses resin panas-sensitif atau suhu tinggi, jalur aliran spiral harus halus dan area demurrage non-observed, dan perawatan material dan permukaan harus sesuai dengan korosi dan memakai persyaratan. Permasalahan venting hanya dapat dihindari dengan menggabungkan struktur cetakan, kecepatan injeksi dan keadaan plastisisasi.