
La méthode de vérification du système pour la ventilation et la combustion.
Temps de sortie:2026-09-20
Défaut d'échappement distinctif Décomposition excessive et du matériau, rétablissant progressivement la capacité d'échappement en position de défaut. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
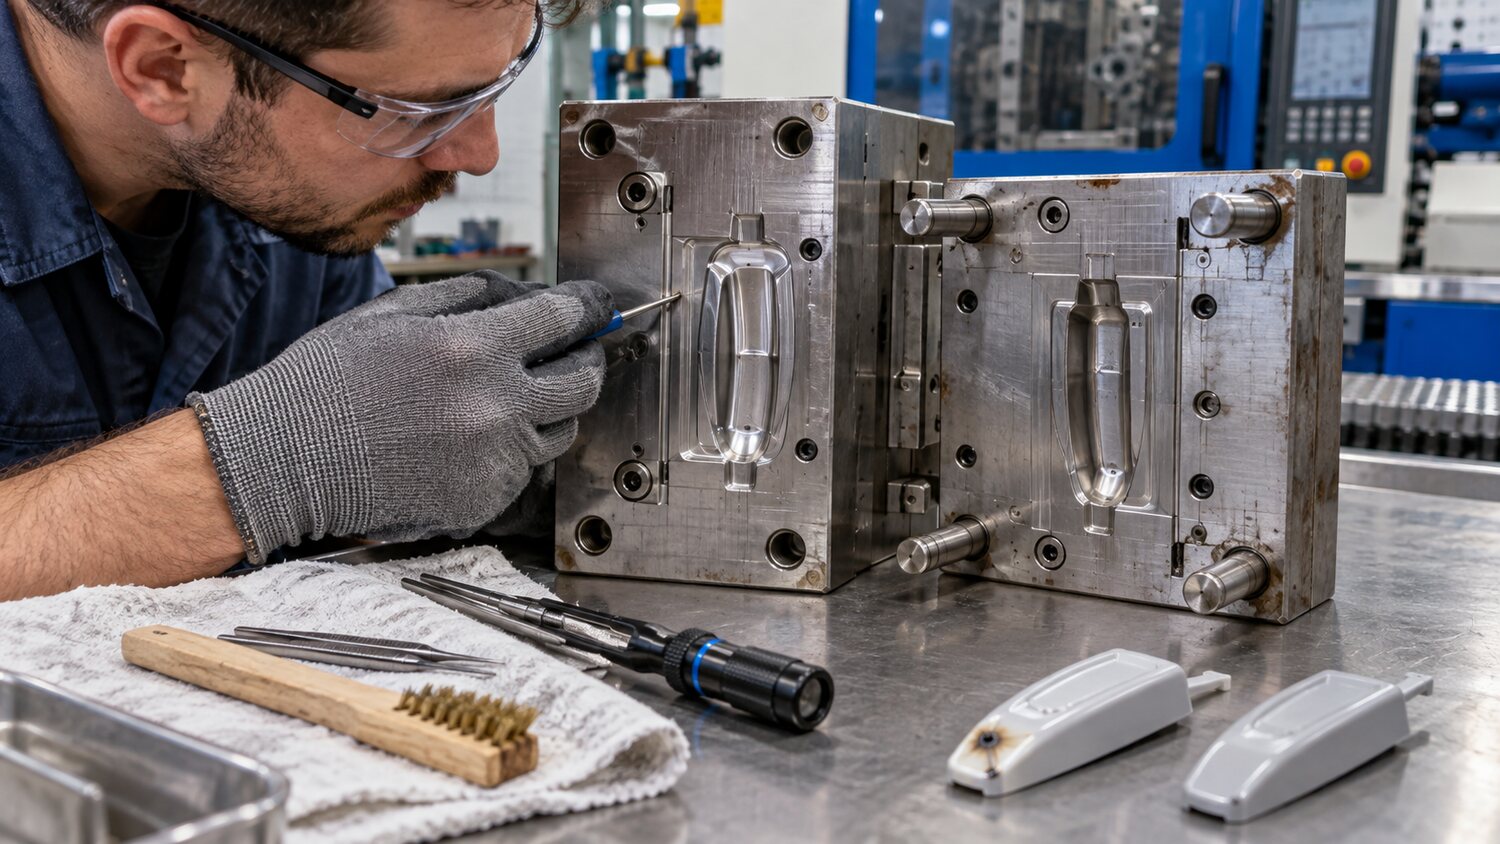
Brûlure, manque de matériaux, cheveux blancs locaux et la fragilité de la ligne de fusion dans le panache sont souvent associés à l'incapacité de l'aérobie à se libérer dans le temps. L'air monte rapidement lorsqu'il est comprimé par un corps de fusion à grande vitesse, ce qui peut laisser une tache noire à l'extrémité du flux, le plus fin, l'aveugle ou la zone de remplissage finale. La détermination se fait en observant si la position du défaut est fixée, puis au moyen d'un échantillon court pour confirmer si le site est un courant ou un terminal. Si la combustion est toujours dans la même position, la priorité est donnée à l'examen des évents, des goupilles, des sutures et des évents sous vide, plutôt qu'à une réduction significative de la température. Si la position du défaut change au hasard, la contamination du matériau, son long séjour et la lourdeur de la spirale sont également vérifiées.
La première étape au niveau de modulation est de réduire la vitesse d'injection près de la fin du flux, en laissant du temps à l'air pour traverser les évents, tout en évitant les pics de contrainte tardifs à tardifs. La vitesse de division est généralement plus efficace que la réduction globale, car une température de fusion suffisante est maintenue dans la partie précédente, avec seulement un ralentissement terminal. Réduction de la combustion après une vitesse d'extrémité inférieure, mais des prises de vue courtes peuvent augmenter la température du corps fondu, ou la température du simulateur, améliorer le tirant d'eau et vérifier si la pression d'injection réelle est limitée. Une simple augmentation de la puissance de l'écluse peut temporairement écraser le bord du vol, mais rendra plus difficile d'épuiser le styliste, exacerbant encore le stress.
Les évents nécessitent un nettoyage régulier, surtout pour les matériaux qui contiennent plus de retardateurs de flamme, de fibres, de poudres ou de volatilisants, et les sédiments scellent progressivement les évents après un certain temps de production. La profondeur d'évent doit être conçue pour la fluidité de la résine, sans air de surface, et trop profonde, avec des bords volants. Pour le long-panding, les gels, l'encastrement et les moules multi-cavures, l'aération peut être complétée par une aiguille, une éjaculation, un système d'acier air-trafic ou de vide. Si un type de cavité est court pendant une longue période et que l'autre type est normal, l'équilibre de la cavité et les gaz d'échappement locaux doivent être vérifiés et l'autre type de cavité surchargée par une pression d'injection totale accrue seule.
La combustion peut également provenir de la décomposition du matériau. Lorsqu'il y a une odeur irritante, une couleur inversée, une tache noire aléatoire ou un nettoyage de l'air, il y a un gaz de combustion inhabituel, la température du tambour, le temps de séjour, la vitesse de la vis, la contre-pression et la compatibilité du matériau doivent être immédiatement vérifiés et traités conformément aux procédures de sécurité. Les jambes, les anneaux réversibles et les buses seront de longue durée dans les résines, suivis par le carbone. Pour les équipements qui traitent régulièrement des résines sensibles à la chaleur ou à haute température, l'écoulement en spirale doit être lisse et non observé, et le traitement des matériaux et de la surface doit correspondre aux exigences en matière de corrosion et d'usure. Le problème de l'aération ne peut être évité qu'en combinant la structure du moule, la vitesse d'injection et l'état de plastification.