
換気および燃焼のためのシステム点検方法。
リリース時間:2026-09-20
排気欠乏症の過剰充填および材料分解、徐々に欠陥の位置に排気能力を回復させます。 素材の特性、温度、速度、圧力、冷却および共通の欠陥の点で実用的な省略装置のためのこのペーパーは推薦を与えます。
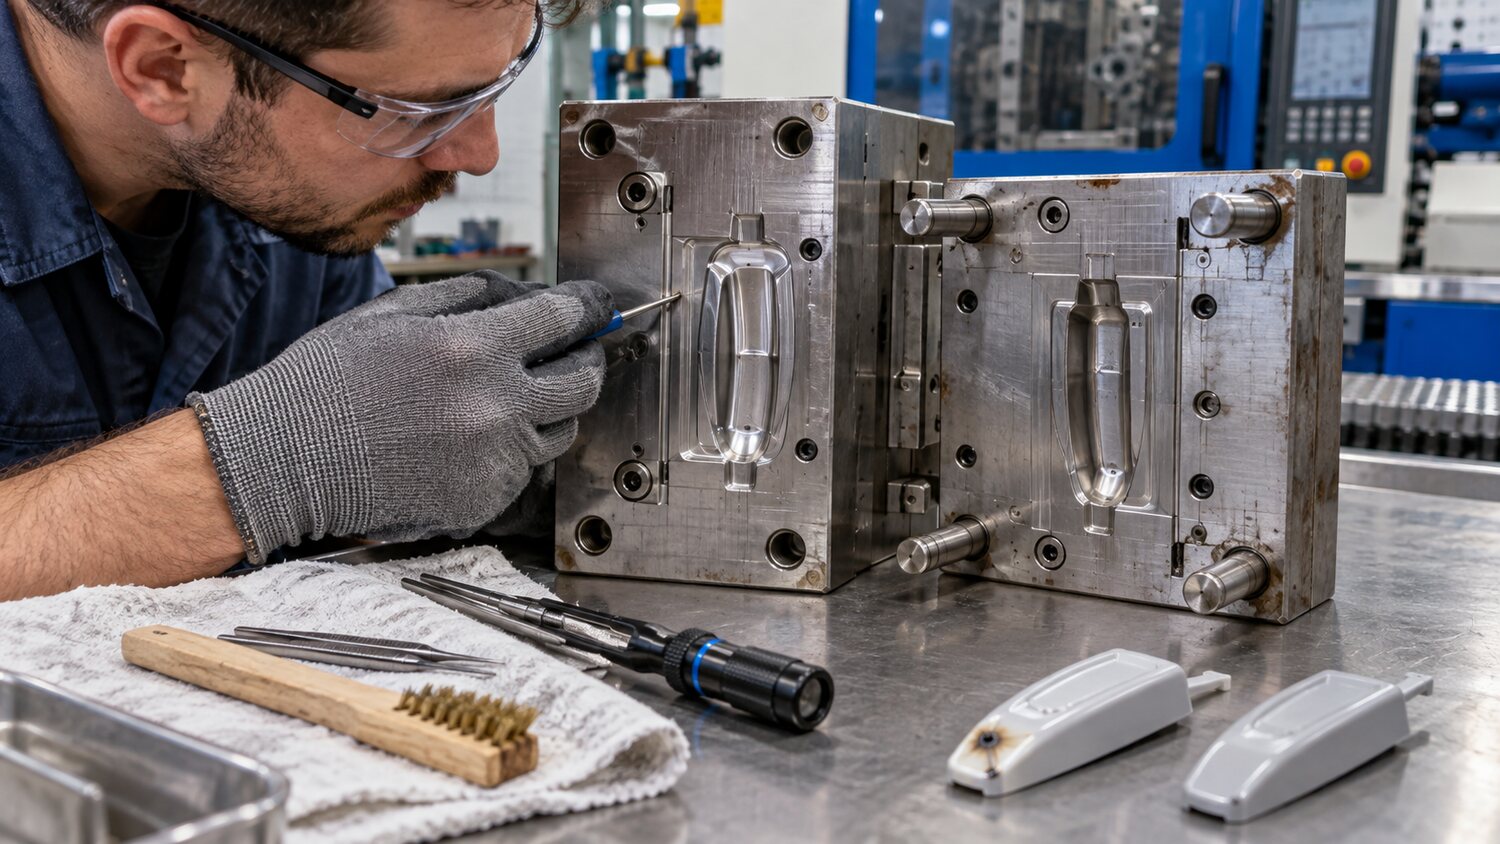
燃える、材料の欠如、地元の白い髪とプラムの融点ラインの弾力性は、しばしば時間内にリリースする嫌気性の不在に関連しています。 空気が急激に上昇し、高速溶融体で圧縮されると、流れの最後に黒い汚れ、より細かい、ブラインド、または最終的な充填領域を残すことがあります。 欠陥の位置が固定されているかどうかを観察し、サイトが現在のかターミナルであるか確認するためにショートショットのサンプルの手段によって決定がなされます。 燃焼が同じ位置に常にある場合、優先順位は換気、ピン、縫合線および真空ベントの検査に与えられます。 欠陥の位置がランダムに変化した場合、材料の汚染、その長期滞在およびスパイラルの重症度もチェックされます。
変調レベルの最初のステップは、流の端付近の注射速度を低下させることであり、空気がベントを通過する時間を可能にします。 分割速度は通常、前部分に十分な溶融温度が維持されるため、端末の減速のみで全体的な削減よりも効果的です。 エンド速度を下げた後に燃焼を削減するが、ショートショットは、溶体の温度、またはシミュレータの温度を増加させ、原発を改善し、実際の射出圧力が制限されているかどうかを確認します。 ロックのパワーの簡単な増加は、一時的にフライトのエッジを粉砕することができますが、スタイリストを排気し、さらにストレスを悪化させるのはより困難になります。
ベントは、特に、より難燃剤、繊維、粉末または揮発剤を含む材料のために定期的な清掃を必要とし、沈殿物は、生産のいくつかの時間後にベントを徐々にシールします。 ベントの深さは、表面空気なしで樹脂の流動性のために設計され、飛行の端と余りに深くなります。 長いパンディングのために、ゲル、埋め込み、マルチ舗装金型、ベンディングは、針、スクワット、エアトラフィック鋼または真空システムによって補うことができます。 長い期間のキャビティの1種類がショートショットで、他のタイプが正常の場合、キャビティフローバランスと局部排気がチェックされ、他のタイプのキャビティが全体射出圧力だけでオーバーフィルされます。
焼くと、材料の分解から来るかもしれません。 苛立たない臭気、反転色、ランダムな黒い斑点または空気清浄がある場合、異常なフルートガス、ドラムの温度、滞在時間、ネジ速度、背圧、材料の互換性は、安全手順に従ってすぐにチェックおよび処理されます。 レッグ、リバーシブルリング、ノズルは、樹脂に長持ちし、その後カーボンを追従します。 熱感受性または高温樹脂を定期的に処理する装置のために、螺線形の流路は滑らか、非観察された破損区域であり、材料および表面処理は腐食および摩耗の条件に一致する必要があります。 ベンディングの問題は、金型の構造、注射の速度、プラスチック化の状態を組み合わせることによって回避することができます。