
Das Systemprüfverfahren zum Belüften und Brennen.
Release-Zeit:2026-09-20
Unterscheidung von Auspuffmangel Überfüllt und Materialzersetzung, schrittweise Wiederherstellung der Auspuffkapazität bis zur Defektposition. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
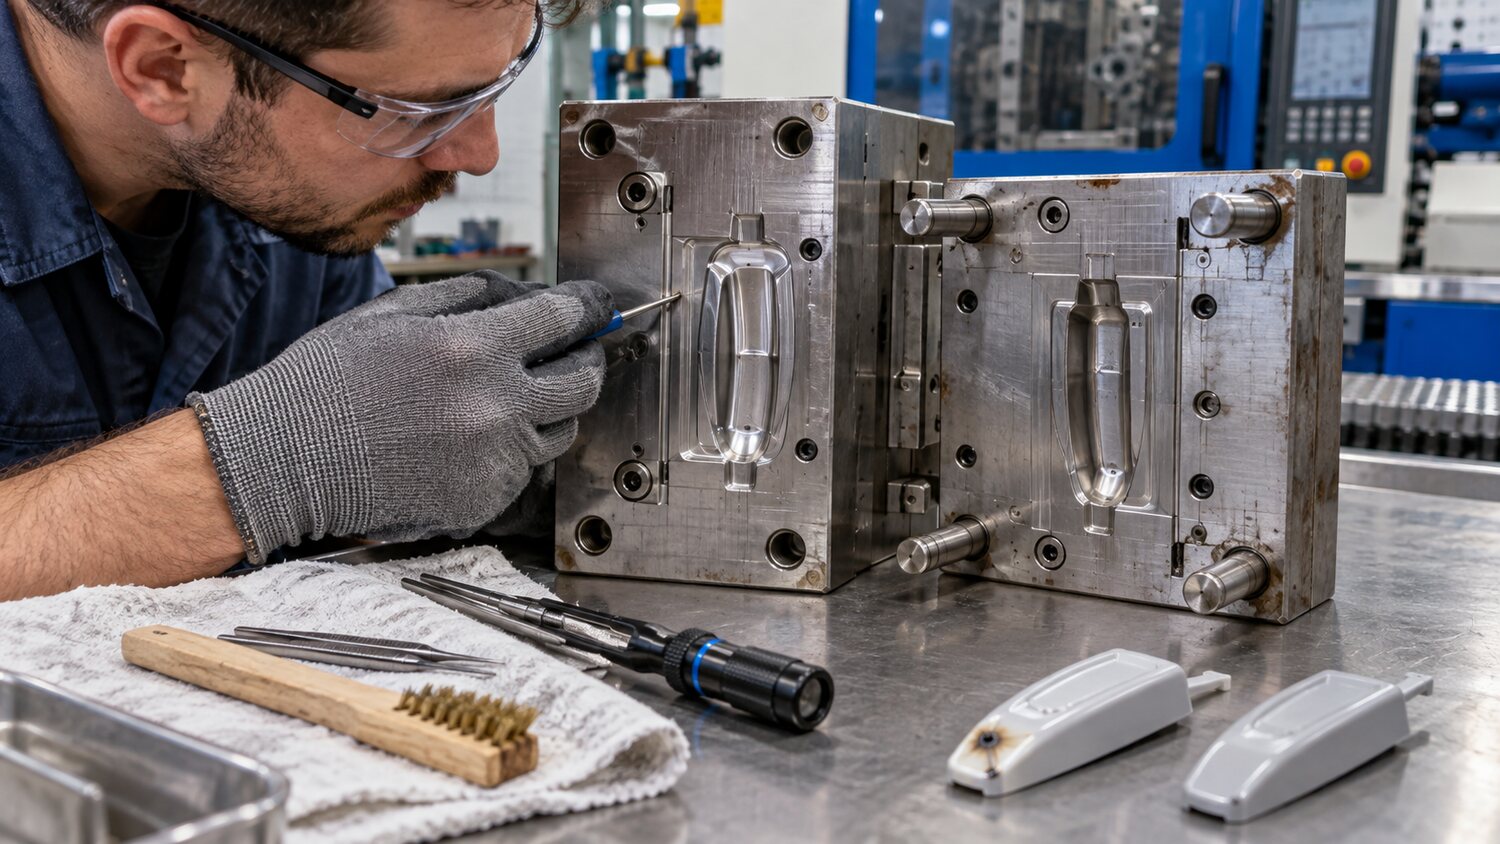
Brennen, Materialmangel, lokales weißes Haar und die Zerbrechlichkeit der Schmelzlinie in der Wolke sind oft mit der Unfähigkeit des Aerobics verbunden, sich rechtzeitig freizusetzen. Die Luft steigt schnell auf, wenn sie durch einen schnelllaufenden Schmelzkörper komprimiert wird, der am Ende der Strömung, am feineren, am Blind- oder am endgültigen Füllbereich einen schwarzen Fleck hinterlassen kann. Die Bestimmung erfolgt durch Beobachten, ob die Position des Defekts fixiert ist, und dann mittels eines Short-Shot-Samples, um zu bestätigen, ob der Ort ein aktueller oder ein Terminal ist. Wenn das Brennen immer in der gleichen Position ist, wird der Untersuchung der Entlüftungsöffnungen, Stifte, Nähte und Vakuumentlüftungsöffnungen Vorrang eingeräumt, anstatt einer signifikanten Temperaturreduzierung. Wenn sich die Lage des Defekts zufällig ändert, werden auch die Verschmutzung des Materials, sein langer Aufenthalt und die Schwere der Spirale überprüft.
Der erste Schritt auf der Modulationsebene besteht darin, die Einspritzrate nahe dem Ende des Flusses zu reduzieren, so dass Zeit für Luft durch die Entlüftungsöffnungen fließt, während späte bis späte Spannungsspitzen vermieden werden. Die Teilungsgeschwindigkeit ist in der Regel effektiver als die Gesamtreduktion, da im vorhergehenden Teil eine ausreichende Schmelztemperatur mit nur einer terminalen Verlangsamung aufrechterhalten wird. Reduziertes Brennen nach niedrigerer Endgeschwindigkeit, aber kurze Schüsse können die Temperatur des geschmolzenen Körpers oder die Temperatur des Simulators erhöhen, den Zug verbessern und überprüfen, ob der tatsächliche Einspritzdruck begrenzt ist. Eine einfache Erhöhung der Kraft des Schlosses kann vorübergehend den Rand des Fluges zerquetschen, wird es jedoch schwieriger machen, den Stylisten zu erschöpfen, was die Belastung weiter verschärft.
Die Lüftungsöffnungen erfordern eine regelmäßige Reinigung, insbesondere für Materialien, die mehr Flammschutzmittel, Fasern, Pulver oder Verdampfer enthalten, und das Sediment wird die Lüftungsöffnungen nach einiger Zeit der Produktion allmählich versiegeln. Die Entlüftungstiefe muss für die Fließfähigkeit des Harzes ohne Oberflächenluft und zu tief mit fliegenden Kanten ausgelegt sein. Für Langfeld-, Gel-, Einbett- und Mehrkammerformen kann die Entlüftung durch ein Nadel-, Spritz-, Luftverkehrsstahl- oder Vakuumsystem ergänzt werden. Wenn eine Art von Hohlraum für einen langen Zeitraum kurzzeitig ist und die andere Art normal ist, sollten die Hohlraumdurchflussbilanz und lokale Abgase überprüft und die andere Art von Hohlraum allein durch erhöhten Gesamteinspritzdruck überfüllt werden.
Das Verbrennen kann auch durch Materialzersetzung entstehen. Bei einem reizenden Geruch, einer umgekehrten Farbe, einem zufälligen schwarzen Fleck oder einer Luftreinigung treten ungewöhnliche Rauchgase auf, die Temperatur der Trommel, die Verweilzeit, die Drehzahl der Schraube, der Gegendruck und die Materialverträglichkeit sind unverzüglich zu prüfen und nach Sicherheitsverfahren zu verarbeiten. Beine, reversible Ringe und Düsen werden in Harzen langlebig sein, gefolgt von Kohlenstoff danach. Bei Geräten, die regelmäßig wärmeempfindliche oder Hochtemperaturharze verarbeiten, sollte der spiralförmige Strömungsweg glatt und nicht beobachtete Demurragebereiche sein, und die Material- und Oberflächenbehandlung sollte den Korrosions- und Verschleißanforderungen entsprechen. Das Problem der Entlüftung kann nur vermieden werden, wenn der Aufbau der Form, die Einspritzgeschwindigkeit und der Plastifizierungszustand kombiniert werden.