
El método de verificación del sistema para ventilar y quemar.
tiempo de liberación:2026-09-20
Distinguiendo la deficiencia de escape Sobrecargada y descomposición de materiales, restableciendo gradualmente la capacidad de escape a la posición de defecto. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
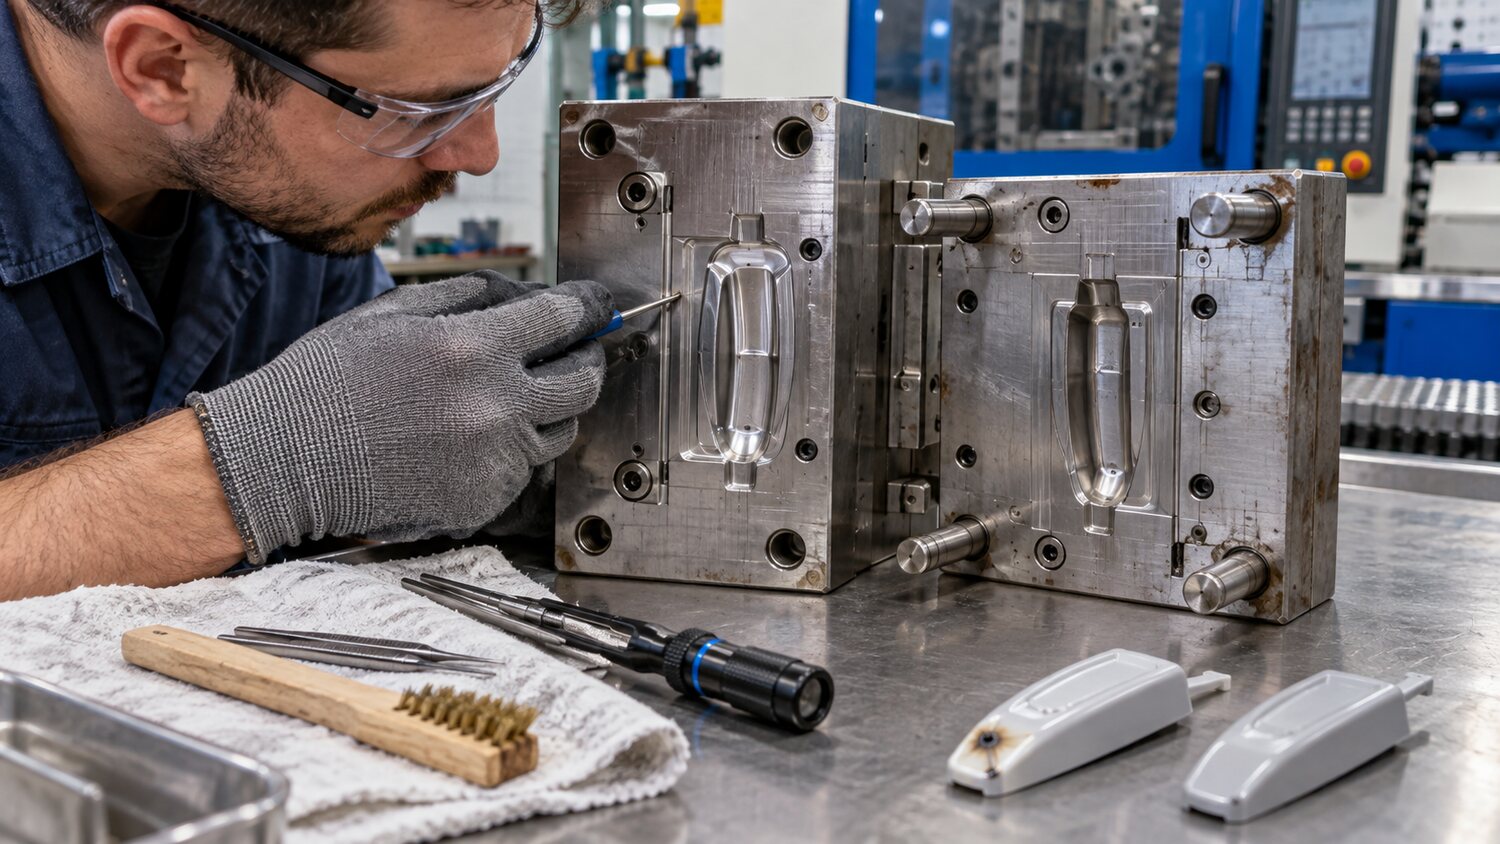
El ardor, la falta de materiales, el pelo blanco local y la fragilidad de la línea de derretimiento en la ciruela a menudo se asocian con la incapacidad de los aeróbics para liberar en el tiempo. El aire se eleva rápidamente cuando es comprimido por un cuerpo de fusión de alta velocidad, que puede dejar una mancha negra al final del flujo, el más fino, el ciego o el área de llenado final. La determinación se realiza observando si la posición del defecto se fija y luego por medio de una muestra corta para confirmar si el sitio es una corriente o un terminal. Si la quema está siempre en la misma posición, se da prioridad al examen de las ventosas, pins, suturas y ventosas de vacío, en lugar de una reducción significativa de la temperatura. Si la posición del defecto cambia al azar, también se verifica la contaminación del material, su larga estancia y la pesadez de la espiral.
El primer paso en el nivel de modulación es reducir la tasa de inyección cerca del final del flujo, permitiendo que el tiempo para que el aire viaje a través de los respiraderos, evitando al mismo tiempo los picos de estrés tardío a pizarra. La velocidad de la división suele ser más eficaz que la reducción general, ya que la temperatura de fusión suficiente se mantiene en la parte anterior, con sólo una desaceleración de la terminal. Reducción de la quema después de la velocidad del extremo inferior pero los cortos pueden aumentar la temperatura del cuerpo fundido, o la temperatura del simulador, mejorar el draught y comprobar si la presión de inyección real es limitada. Un simple aumento en el poder de la cerradura puede aplastar temporalmente el borde del vuelo, pero hará que sea más difícil agotar el estilista, exacerbando aún más el estrés.
Los respiraderos requieren limpieza regular, especialmente para materiales que contienen más retardantes de la llama, fibras, polvos o volatilizers, y el sedimento sellará gradualmente los respiraderos después de algún tiempo de producción. La profundidad de ventilación debe diseñarse para la fluidez de resina, sin aire superficial y demasiado profunda, con bordes voladores. Para la larga duración, geles, moldes de incrustación y multi-caving, la ventilación puede complementarse con una aguja, squirt, acero al aire-traffic o sistema de vacío. Si un tipo de cavidad es corto durante un largo período y el otro tipo es normal, el balance de flujo de cavidad y el escape local deben ser revisados y el otro tipo de cavidad sobrellenado por una presión total de inyección mayor sola.
La quemadura también puede provenir de la descomposición material. Cuando hay un olor irritante, color invertido, mancha negra aleatoria o limpieza de aire, hay un gas de flujo inusual, la temperatura del tambor, el tiempo de la estancia, la velocidad del tornillo, la presión de la espalda y la compatibilidad del material se comprobarán y procesarán inmediatamente de acuerdo con los procedimientos de seguridad. Las piernas, anillos reversibles y boquillas serán de larga vida en resinas, seguidas de carbono después. Para el equipo que procesa regularmente resinas sensibles al calor o de alta temperatura, la vía de flujo espiral debe ser áreas de desmuramiento suaves y no observadas, y el tratamiento de material y superficie debe coincidir con los requisitos de corrosión y desgaste. El problema de ventilación sólo se puede evitar combinando la estructura del molde, la velocidad de inyección y el estado de la plasticización.