
透明光学与照明产品注塑调机建议
发布时间:2026-09-20
快速回答
针对PC PMMA透镜 导光件和灯罩,控制洁净度 光学缺陷 内应力及黄变。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
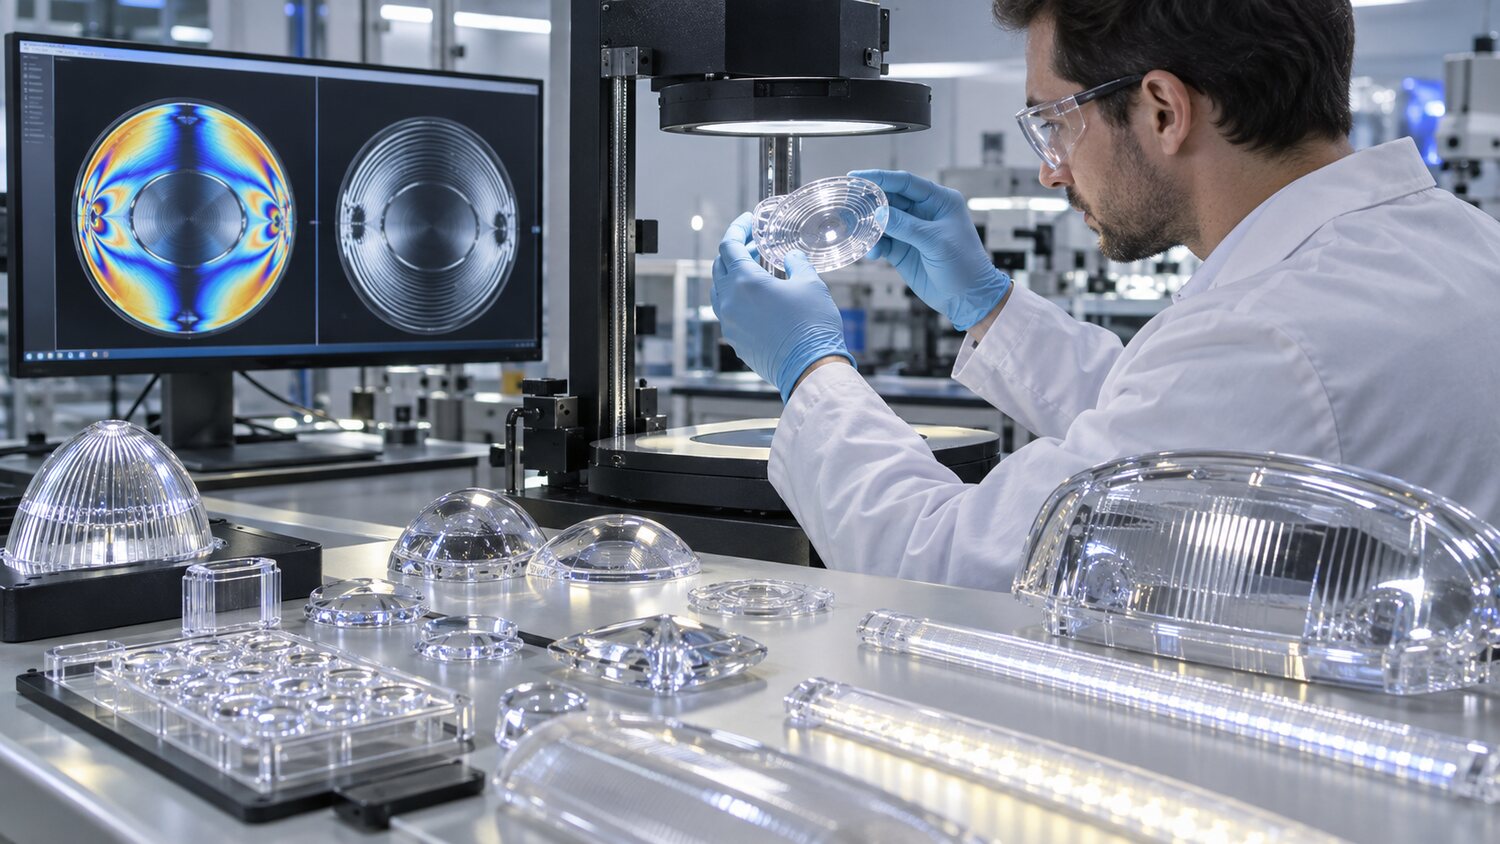
透明透镜、导光件、灯罩和视窗常使用光学级PC或PMMA,也可能使用专用共聚材料。产品除了尺寸与外观,还要满足透光、雾度、折射、配光和耐候要求。微小水分、灰尘、黑点、色差和流纹都会影响性能,因此原料储存、干燥、密闭输送和设备清洁是调机的一部分。普通回料、混色料或未经确认的清机料不应进入高等级光学产品。
成型时要在足够流动和避免降解之间取得平衡。较高模温有利于复制光学面和减轻熔接线,但会延长冷却;较高料温可降低黏度,却增加停留黄变风险。应选择与射胶量匹配的料筒,使用较低至中等螺杆转速和适度背压,让塑化均匀而不过度剪切。开机、换料和停机后的前几模要按规定隔离,直到颜色、黑点和熔体状态稳定。
注射速度应保持熔体前沿平顺。通过小浇口时过快容易形成喷射、白雾和局部取向,过慢又会出现流痕和熔接线。可按浇口、主光学面和末端排气区分段设置,并用短射确定位置。保压用于控制缩水和光学面形,但过高保压会增加双折射和残余应力。应使用偏光、光学测量或实际点灯测试验证,肉眼看起来透明并不表示内部应力和配光已经合格。
模具抛光面不能用不合适的工具擦伤,排气槽和顶出系统也要保持洁净。若随机黑点持续出现,应分离检查原料、干燥设备、料筒、热流道和模具来源。螺杆与止逆环的流道应平滑无死角,表面损伤或积碳会不断污染透明料。量产还要控制冷却均匀、脱模变形和包装划伤。最终工艺卡应包含干燥、最大停留时间、清机、检验光源和应力判定,使光学性能与外观在长时间生产中一致。