
Transparent Optical and Lighting Aggregator
tiempo de liberación:2026-09-20
Para la lente PC PMMA, la unidad de luz y el escudo de luz, limpieza de control, defectos ópticos, estrés interno y cambio amarillo. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
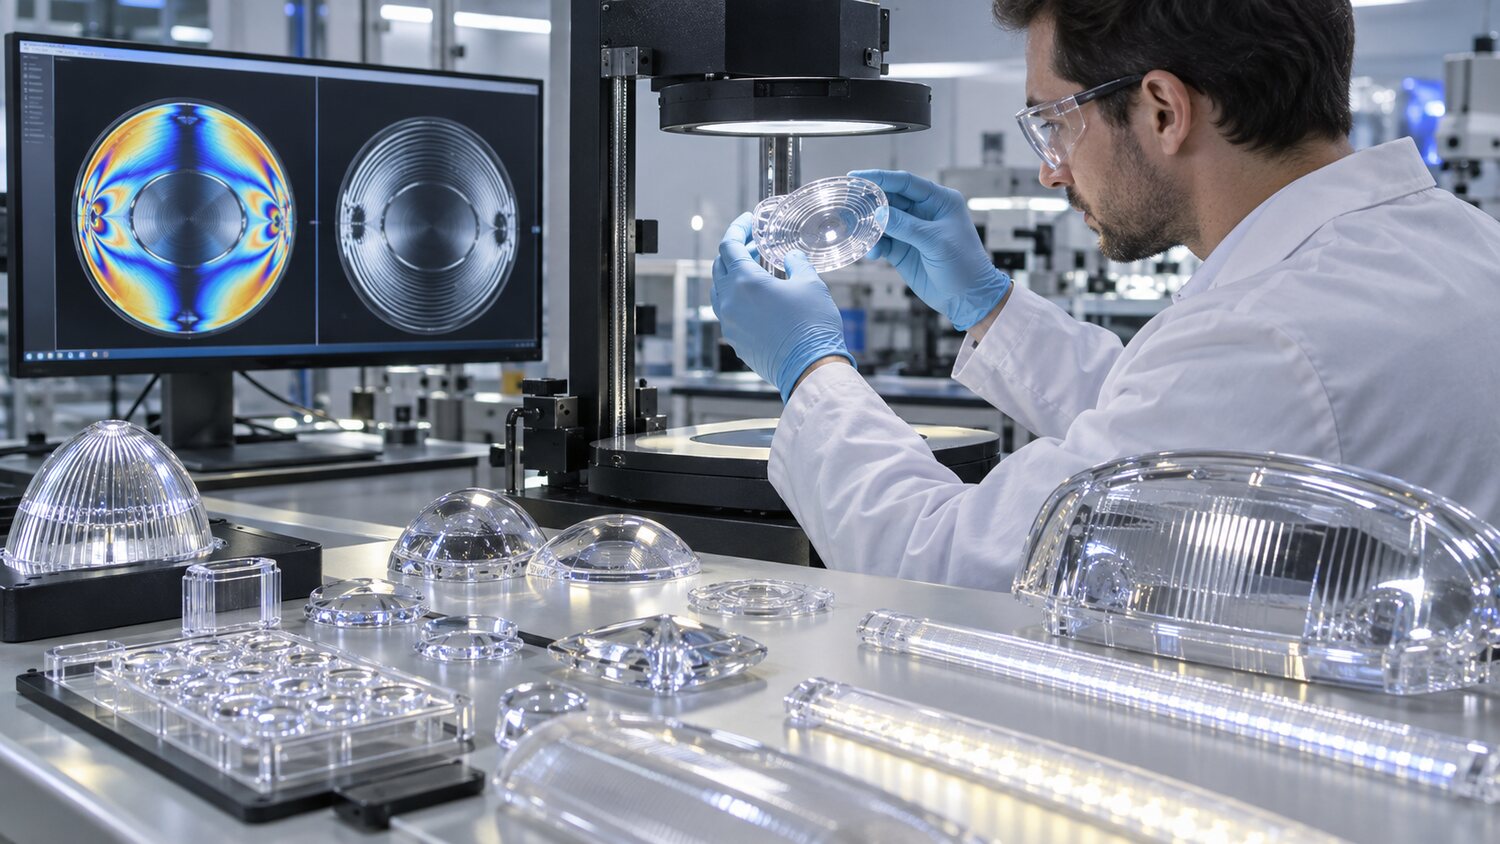
Los lentes transparentes, los dispositivos de orientación, las lámparas y las ventanas utilizan a menudo PCs de grado óptico o PMMA, y también pueden utilizar materiales de coassembly especializados. Además de su tamaño y apariencia, los productos cumplen con los requisitos de luz, niebla, refracción, distribución ligera y tolerancia. Pequeña humedad, polvo, manchas negras, diferenciales de color y líneas de fluido afectan el rendimiento, por lo que el almacenamiento de materias primas, secado, transporte cerrado y limpieza de equipos forman parte del interruptor. La retroalimentación general, la mezcla o la limpieza no identificada no deben introducir productos ópticos de alta calidad.
En la formación se debe equilibrar la movilidad suficiente y evitar la degradación. Las temperaturas de mosaico más altas son propicias para reproducir la superficie óptica y reducir la línea de fusión, pero pueden prolongar el enfriamiento; las temperaturas más altas reducen la viscosidad pero aumentan el riesgo de amarilleo. Se debe seleccionar un tambor que coincida con el volumen del pulverizador, utilizando una rotación de tornillo inferior a media y una presión de espalda moderada, de manera que el plástico sea uniforme y no sobrecuido. Los primeros simuladores después de la puesta en marcha, refugiar y cerrar se separarán según sea necesario hasta que el color, mancha negra y estado de fusión sean estables.
La tasa de inyección se mantendrá suave a lo largo de la línea delantera del derretimiento. Es fácil formar eyecciones, niebla blanca y orientación local a una velocidad muy alta a través del riego pequeño, y puede ser seguido por marcas de flujo y líneas de fusión. Se puede configurar mediante el riego de la boca, la superficie óptica principal y el segmento de escape final, y la posición determinada por el cortocircuito. La presión se utiliza para controlar la condensación y la cara óptica, pero la presión excesiva aumenta la doble reflexión y el estrés residual. Las pruebas ópticas, ópticas o reales de luz deben utilizarse para verificar, y el hecho de que el ojo desnudo se ve transparente no significa que el estrés interno y la distribución de la luz es satisfactorio.
El pulido modular no puede rascarse con herramientas inapropiadas, y los sistemas de escape y top-out deben mantenerse limpios. Si persisten manchas negras aleatorias, la fuente de materias primas, equipos de secado, tambores, fluidos térmicos y moldes deben ser examinados por separado. Los tornillos y las trayectorias de los circuitos deben ser lisos, y el daño superficial o la acumulación de carbono contaminaría constantemente el material transparente. La producción de volumen también controla el enfriamiento uniformemente, las lesiones deformadas y envasadas desmodificadas. La tarjeta de proceso final contendrá secado, tiempo máximo de parada, limpieza de máquinas, pruebas de luz y determinación del estrés para alinear el rendimiento óptico con la apariencia durante largos períodos de producción.