
Agrégateur optique et d'éclairage transparent
Temps de sortie:2026-09-20
Pour la lentille PMMA PC, le lecteur de lumière et le bouclier de lumière, contrôler la propreté, les défauts optiques, la contrainte interne et le changement jaune. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
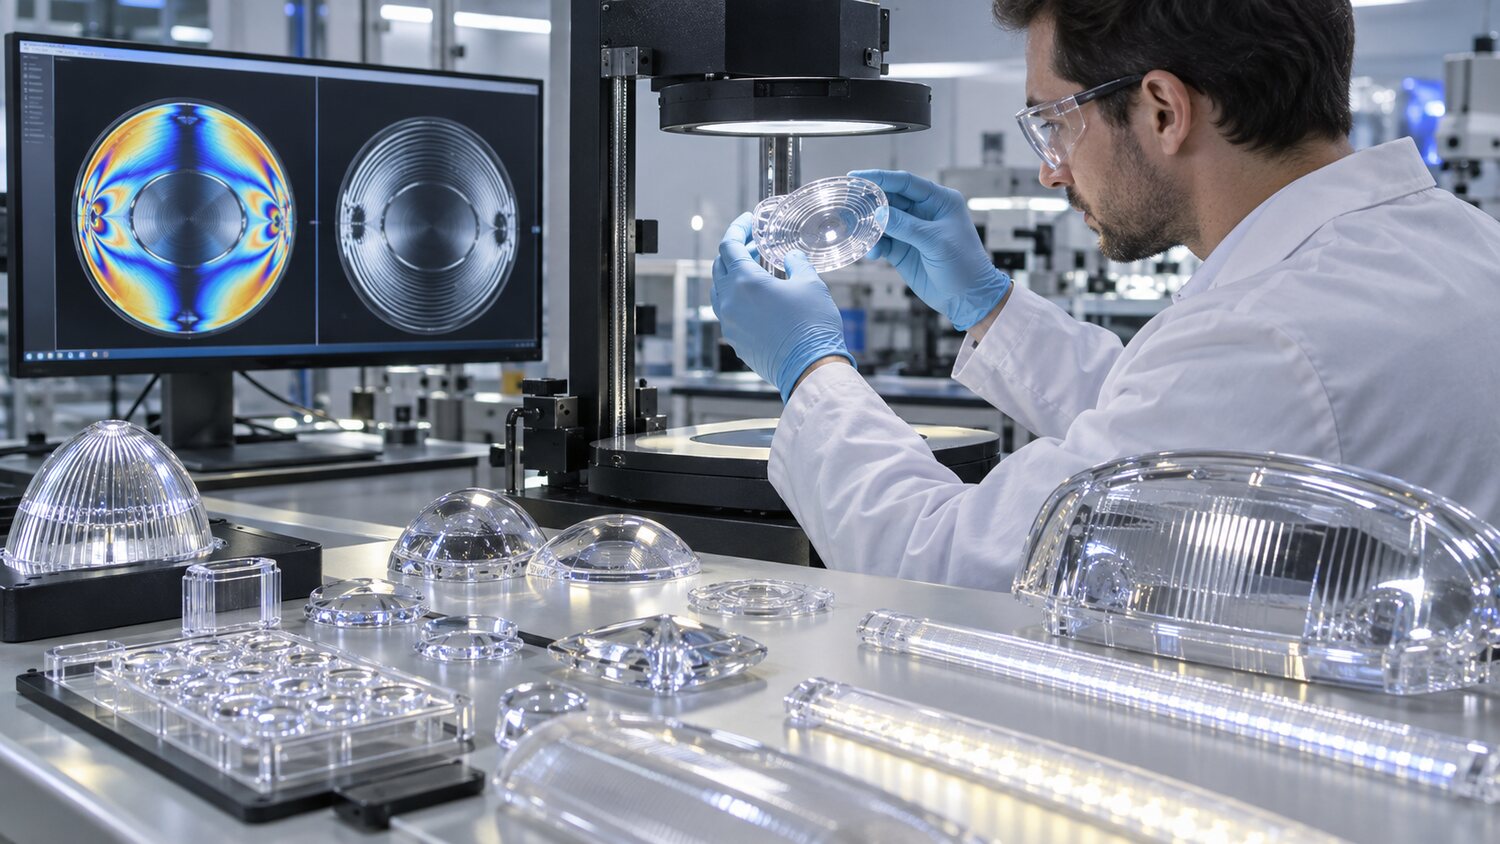
Les lentilles transparentes, les dispositifs de guidage, les lampes et les fenêtres utilisent souvent des PC de qualité optique ou des PMMA, et peuvent également utiliser des matériaux de coassemblage spécialisés. Outre sa taille et son aspect, les produits satisfont aux exigences en matière de lumière, de brouillard, de réfraction, de répartition de la lumière et de tolérance. L'humidité, la poussière, les taches noires, les couleurs différentielles et les lignes fluides affectent les performances, de sorte que le stockage des matières premières, le séchage, le transport fermé et le nettoyage de l'équipement font partie de l'interrupteur. La rétroaction générale, le mélange ou le nettoyage non identifié ne doivent pas entrer dans les produits optiques de haute qualité.
En formation, il faut trouver un équilibre entre une mobilité suffisante et l'absence de dégradation. Des températures de mosaïque plus élevées permettent de reproduire la surface optique et de réduire la ligne de fusion, mais peuvent prolonger le refroidissement; des températures plus élevées réduisent la viscosité mais augmentent le risque de jaunissement. Un tambour correspondant au volume du spray doit être sélectionné, en utilisant une rotation de vis inférieure à moyenne et une contre-pression modérée, de sorte que le plastique soit uniforme et non surcoupé. Les premiers simulateurs après le démarrage, le ravitaillement et l'arrêt doivent être séparés selon les besoins jusqu'à ce que la couleur, la tache noire et l'état de fusion soient stables.
La vitesse d'injection doit être maintenue lisse le long de la ligne avant de la fonte. Il est facile de former des éjections, des brouillards blancs et des orientations locales à très grande vitesse à travers de petits arrosages, et peut être suivi par des écoulements et des lignes de fusion. Il peut être réglé par la bouche d'arrosage, la surface optique principale et le segment d'échappement de bout, et la position déterminée par la prise de vue courte. La pression est utilisée pour contrôler la condensation et la face optique, mais la surpression augmente la double réflexion et la contrainte résiduelle. Des essais optiques, optiques ou réels de la lumière devraient être utilisés pour vérifier, et le fait que l'œil nu semble transparent ne signifie pas que la contrainte interne et la répartition de la lumière sont satisfaisantes.
Le polissage modulaire ne peut pas être gratté à l'aide d'outils inappropriés, et les systèmes d'échappement et d'échappement doivent rester propres. Si des taches noires aléatoires persistent, la source des matières premières, des équipements de séchage, des fûts, des fluides thermiques et des moules doit être examinée séparément. Les vis et les trajectoires des circuits devraient être lisses, et les dommages de surface ou l'accumulation de carbone contamineraient constamment les matériaux transparents. La production de volume contrôle également le refroidissement uniformément, démodé les déformations et les blessures d'emballage. La carte de procédé finale doit contenir le séchage, le temps d'arrêt maximal, le nettoyage de la machine, les essais de lumière et la détermination des contraintes pour aligner les performances optiques sur l'apparence pendant de longues périodes de production.