
Transparenter optischer und Beleuchtungsaggregator
Release-Zeit:2026-09-20
Für das PC PMMA-Objektiv, den Lichtantrieb und den Lichtschirm, Kontrollreinheit, optische Defekte, innere Spannung und Gelbänderung. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
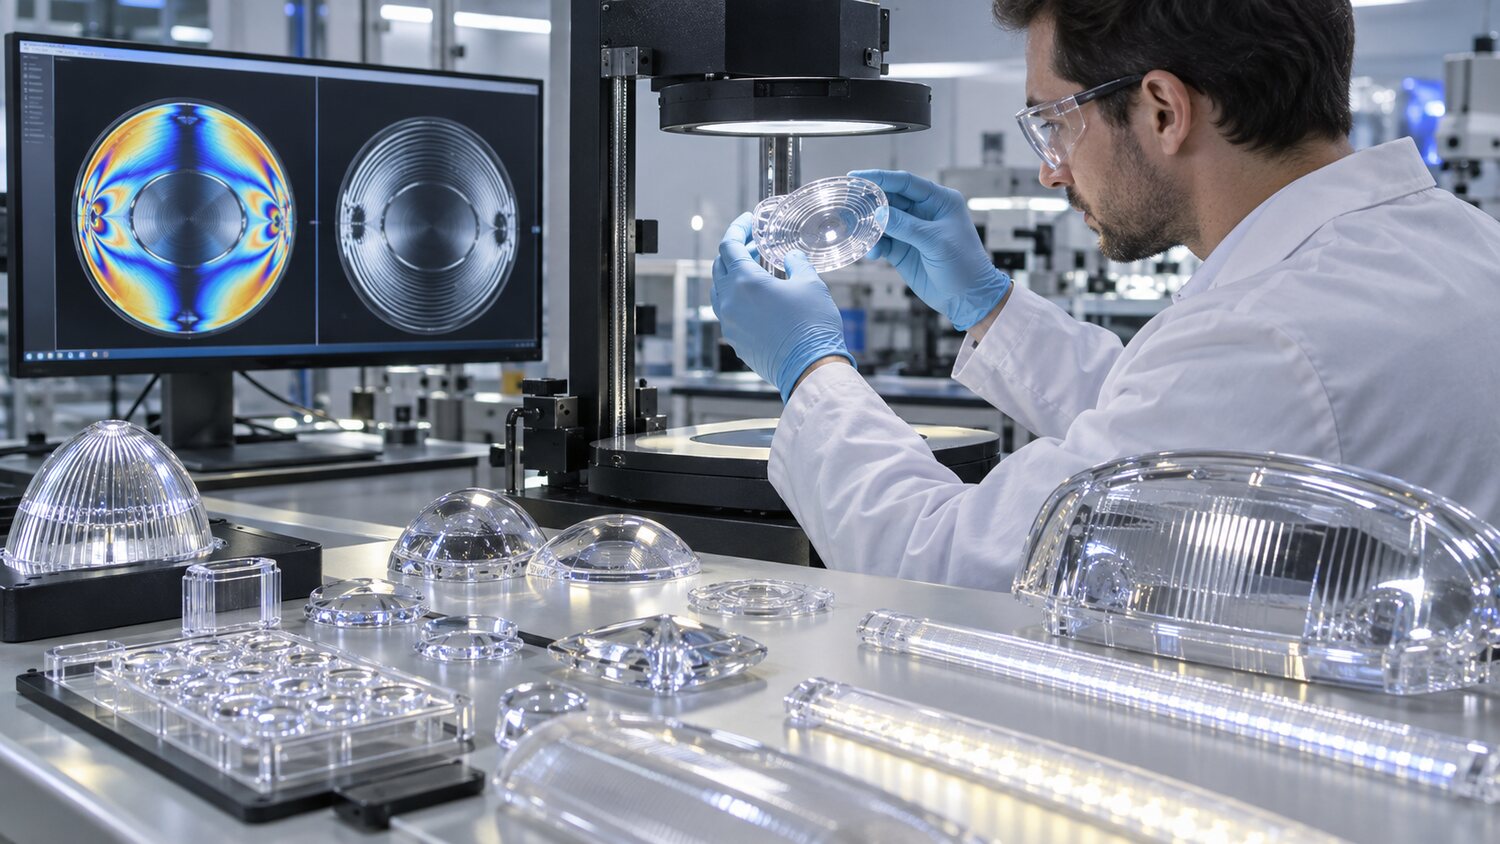
Transparente Linsen, Führungsvorrichtungen, Lampen und Fenster verwenden oft optische PCs oder PMMAs und können auch spezielle Co-Assembly-Materialien verwenden. Neben ihrer Größe und ihrem Aussehen erfüllen die Produkte die Anforderungen an Licht, Nebel, Brechung, Lichtverteilung und Toleranz. Kleine Feuchtigkeit, Staub, schwarze Flecken, Farbdifferenzen und Flüssigkeitsleitungen beeinflussen die Leistung, so dass die Lagerung von Rohstoffen, das Trocknen, der geschlossene Transport und die Reinigung von Geräten Teil des Schalters sind. Allgemeines Feedback, Mix oder nicht identifizierte Aufräumarbeiten sollten nicht in hochwertige optische Produkte gelangen.
Bei der Bildung sollte ein Gleichgewicht zwischen ausreichender Mobilität und der Vermeidung von Degradation gefunden werden. Höhere Mosaiktemperaturen sind förderlich für die Replikation der optischen Oberfläche und die Verringerung der Schmelzlinie, können aber die Kühlung verlängern; höhere Temperaturen reduzieren die Viskosität, erhöhen aber das Risiko einer Vergilbung. Es sollte eine Trommel gewählt werden, die dem Volumen des Sprays entspricht, wobei eine geringere bis mittlere Schraubendrehung und ein mäßiger Gegendruck verwendet werden sollten, damit der Kunststoff gleichmäßig und nicht überschnitten wird. Die ersten Simulatoren nach dem Anfahren, Betanken und Abschalten sind nach Bedarf zu trennen, bis Farbe, schwarzer Fleck und Schmelzzustand stabil sind.
Die Einspritzgeschwindigkeit muss entlang der Vorderlinie der Schmelze gleichmäßig gehalten werden. Es ist leicht, Ausstoßungen, weiße Nebel und lokale Orientierungen mit einer sehr hohen Geschwindigkeit durch kleine Bewässerung zu bilden, und kann von Fließmarken und Schmelzlinien gefolgt werden. Sie kann durch Bewässerungsmündung, optische Hauptoberfläche und endseitiges Auspuffsegment und durch Kurzschussposition eingestellt werden. Der Druck wird verwendet, um die Kondensation und die optische Fläche zu kontrollieren, aber der Überdruck erhöht die Doppelreflexion und die Eigenspannung. Optische, optische oder tatsächliche Lichtprüfungen sollten verwendet werden, um zu überprüfen, und die Tatsache, dass das bloße Auge transparent aussieht, bedeutet nicht, dass innere Spannung und Lichtverteilung zufriedenstellend sind.
Modulares Polieren kann nicht mit ungeeigneten Werkzeugen zerkratzt werden, und die Auspuff- und Top-Out-Systeme sollten sauber gehalten werden. Bleiben zufällige schwarze Flecken bestehen, sollten die Herkunft der Rohstoffe, Trocknungsgeräte, Fässer, Wärmeflüssigkeiten und Formen getrennt untersucht werden. Die Schrauben und die Trajektorien der Schaltkreise sollten glatt sein, und Oberflächenschäden oder Kohlenstoffansammlungen würden ständig transparentes Material kontaminieren. Die Volumenproduktion steuert auch die gleichmäßige Kühlung, demodifizierte Verformungen und Verpackungsverletzungen. Die endgültige Prozesskarte muss Trocknung, maximale Stoppzeit, Maschinenreinigung, Lichtprüfung und Spannungsbestimmung enthalten, um die optische Leistung während langer Produktionszeiten an das Aussehen anzupassen.