
汽车内饰件注塑调机与低气味控制建议
发布时间:2026-09-20
针对仪表板饰件 门板部件和功能壳体的外观 翘曲 气味与装配要求制定调机方案。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
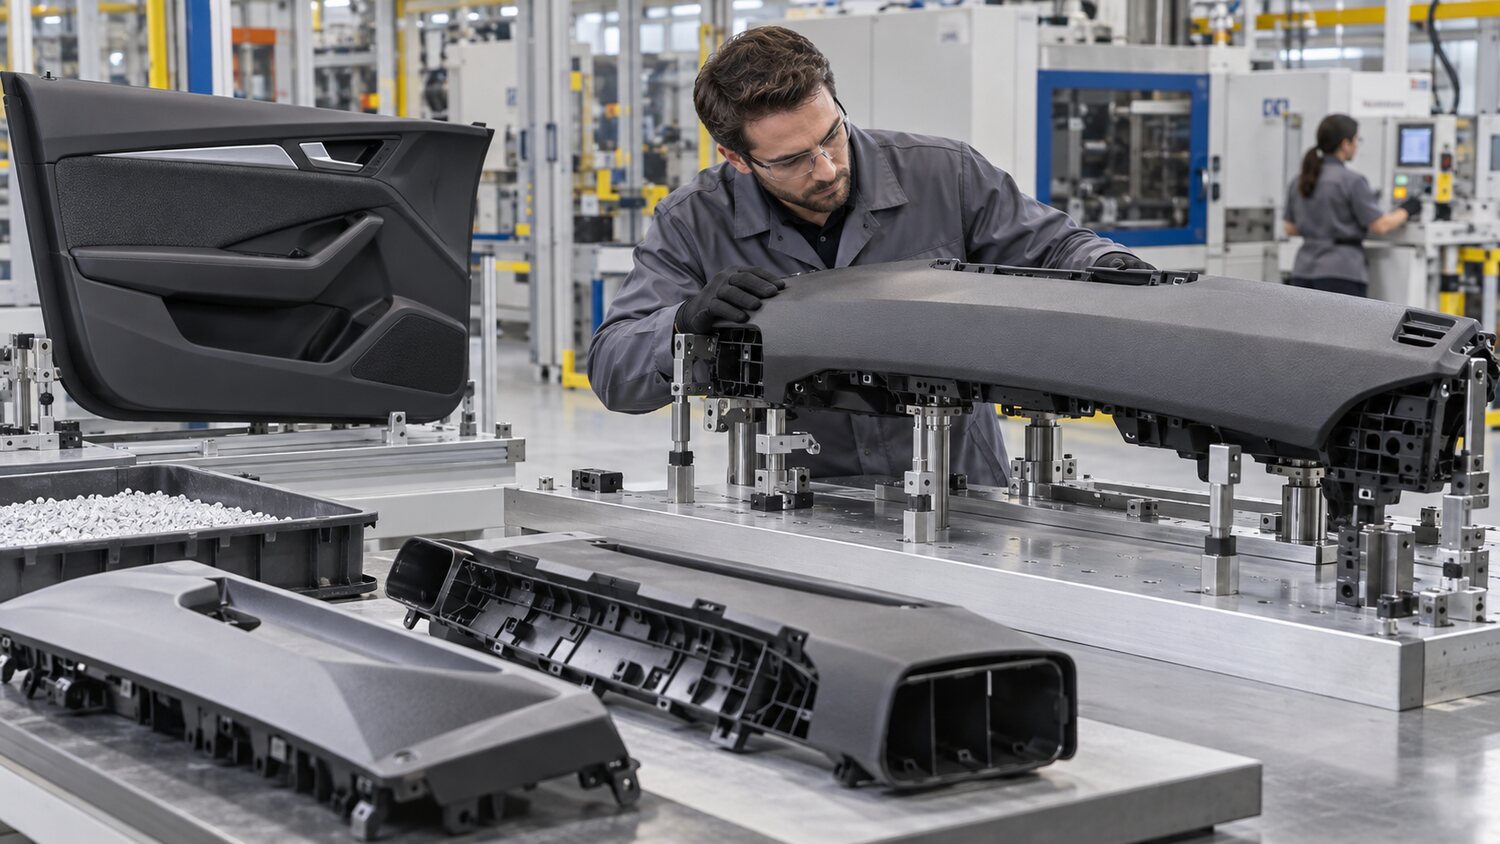
汽车内饰注塑件常见材料包括PP及其矿物填充或玻纤增强牌号、ABS、PC ABS合金和TPE包胶料。产品通常面积大、筋位多、外观面要求高,还要满足气味、挥发物、耐候和装配尺寸要求。调机前应明确材料牌号、填料比例、颜色、表面纹理及后续喷涂或焊接工序。不同供应商的同类材料在流动、收缩和气味上可能不同,不能只根据材料名称复制参数。回料使用必须符合项目规范,并避免污染带来色差和挥发物。
大型内饰件应先用短射确认各浇口充填顺序。顺序阀热流道需要结合熔体前沿设置开阀时间,避免在主外观面形成难以接受的熔接线和压力痕。主流动阶段可保持稳定中高速,经过薄壁、格栅和长流程区域时保证熔体前沿温度,接近排气末端或包围结构时降低速度,减少困气烧焦。若某一区域长期缺料,应检查浇口平衡、排气和局部壁厚,不能用整体高压让其他区域产生飞边。
翘曲与装配间隙是汽车内饰件调机的核心。矿物填充PP和玻纤增强料的收缩具有方向性,浇口位置、流动取向、动定模温差和局部水路都会改变变形方向。应以三坐标或检具结果与成型参数对应分析,不能只在刚出模时用肉眼判断。保压分段要覆盖有效补料时间,但过度保压会增加内应力、顶出变形和装配回弹。冷却时间应保证机械手取件和堆放后不继续明显变形。
低气味和低挥发物要求还涉及材料干燥、停留时间、料筒清洁和脱模剂使用。过高温度、长时间高背压塑化以及螺杆死角积料都会增加分解物。换色或停机后应按材料规定清机,避免旧料长期碳化。对于高填充材料,螺杆和止逆环要具备耐磨能力并维持稳定塑化;磨损造成的回流会使重量和尺寸逐渐漂移。量产确认应同时包含外观、色差、气味、关键尺寸、卡扣装配和环境循环后的变形。