
Rehabilitación automotriz y bajo control de olores
tiempo de liberación:2026-09-20
Diseñando un esquema de interruptor para los paneles, para las partes de las puertas y para los casquillos funcionales, para la apariencia de la urdimbre, para los requisitos de olor y montaje. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
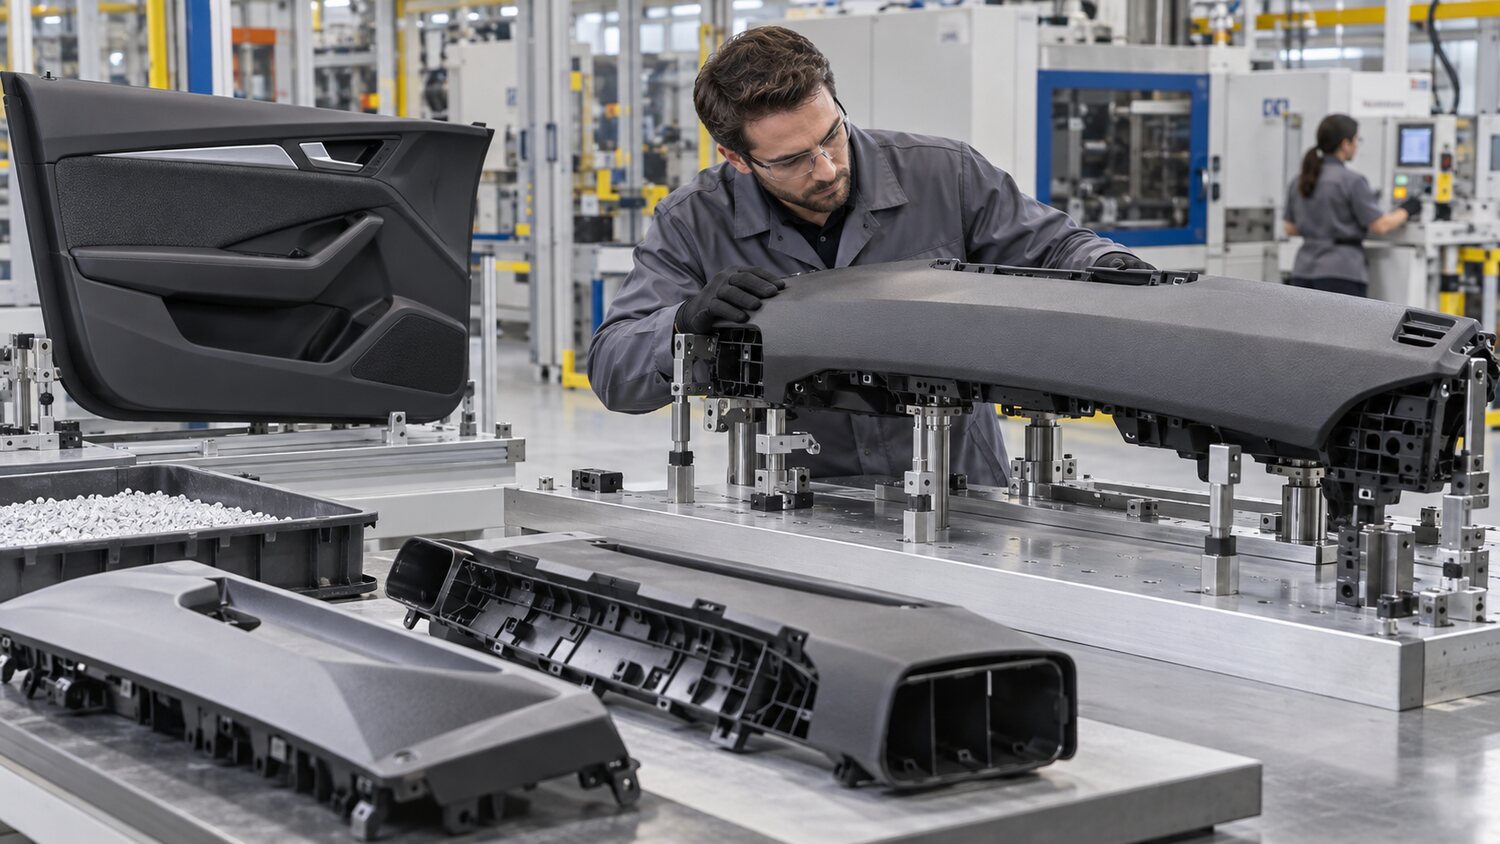
Los materiales comunes para el embalaje interno en los coches incluyen PP y sus rellenos minerales o mejoras de embotellado, ABS, aleaciones PC ABS y paquetes TPE. El producto es generalmente grande, de banda ancha, de alta cara, y cumple con los requisitos de olor, volatilizante, durabilidad y tamaño de montaje. El portapapeles estará precedido por la identificación del número de placas, la relación de llenado, el color, la textura superficial y el posterior proceso de rociado o soldadura. Materiales similares de diferentes proveedores pueden diferir en términos de flujo, contracción y olor, y no pueden reproducir parámetros basados únicamente en el nombre del material. El uso respiratorio debe ajustarse a las especificaciones del proyecto y evitar la contaminación con diferencias de color y volatilidades.
En primer lugar, los embalajes/envases interiores grandes deben ser cortos para confirmar el orden en que se llena cada recarga. El flujo térmico de la válvula de secuencia requiere el ajuste del tiempo de apertura de la válvula junto con la línea frontal de la fundición para evitar la creación de líneas de fusión inaceptables y marcas de presión en el exterior principal. La fase de flujo principal puede mantener un medio estable y de alta velocidad, asegurar la temperatura frontal del cuerpo fundido a medida que pasa a través de paredes delgadas, rejillas y áreas de largo flujo, y reducir la velocidad cerca del extremo de la estructura de escape o envolvimiento y reducir las quemaduras calóricas. En caso de escasez crónica de material en una región, se debe examinar el equilibrio del agua, el agotamiento y el grosor de la pared local y no se debe permitir que otras regiones vuelen paralelamente con una alta presión general.
La brecha entre la urdimbre y la asamblea es el núcleo del interior del coche. La contracción de los rellenos minerales con PP y los impulsores de embotellado es direccional, con reequipamiento de posiciones de riego, orientación de flujo, módulo de movimiento y vías fluviales locales. Los resultados de la tricoordinada o calibración serán analizados en relación con los parámetros formativos y no pueden ser juzgados sólo por el ojo desnudo al comienzo del molde. El segmento de bonos es cubrir el tiempo de recarga efectiva, pero la sobrepresión aumenta el estrés interno, elimina la deformación y reajuste. El tiempo de enfriamiento asegurará que los elementos y las pilas portátiles mecánicos no sigan siendo objeto de deformación significativa.
Los requerimientos de baja temperatura y bajo volátil también se relacionan con el secado de materiales, la duración de la estancia, la limpieza de los tambores y el uso de los demodelos. Temperaturas excesivas, plásticoización de alta presión a largo plazo y aceleradores de tornillos añaden a la descomposición. La recoloración o cierre debe requerir la limpieza de materiales para evitar la carbonación a largo plazo de los materiales usados. Para materiales de alto llenado, tornillos y anillos reversibles deben ser resistentes a la molienda y mantener la plasticización estable; el flujo de retorno causado por el desgaste y lagrima provoca un cambio gradual de peso y tamaño. El reconocimiento del volumen incluirá tanto la apariencia, los diferenciales de color, el olor, las dimensiones críticas, el ensamblaje de carpas y el ciclismo ambiental.