
Rénovation automobile et conseils de contrôle faible odeur
Temps de sortie:2026-09-20
Concevoir un schéma d'interrupteur pour les tableaux de bord, pour les parties des portes et pour les boîtiers fonctionnels, pour l'apparence de la chaîne, pour les exigences d'odeur et de montage. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
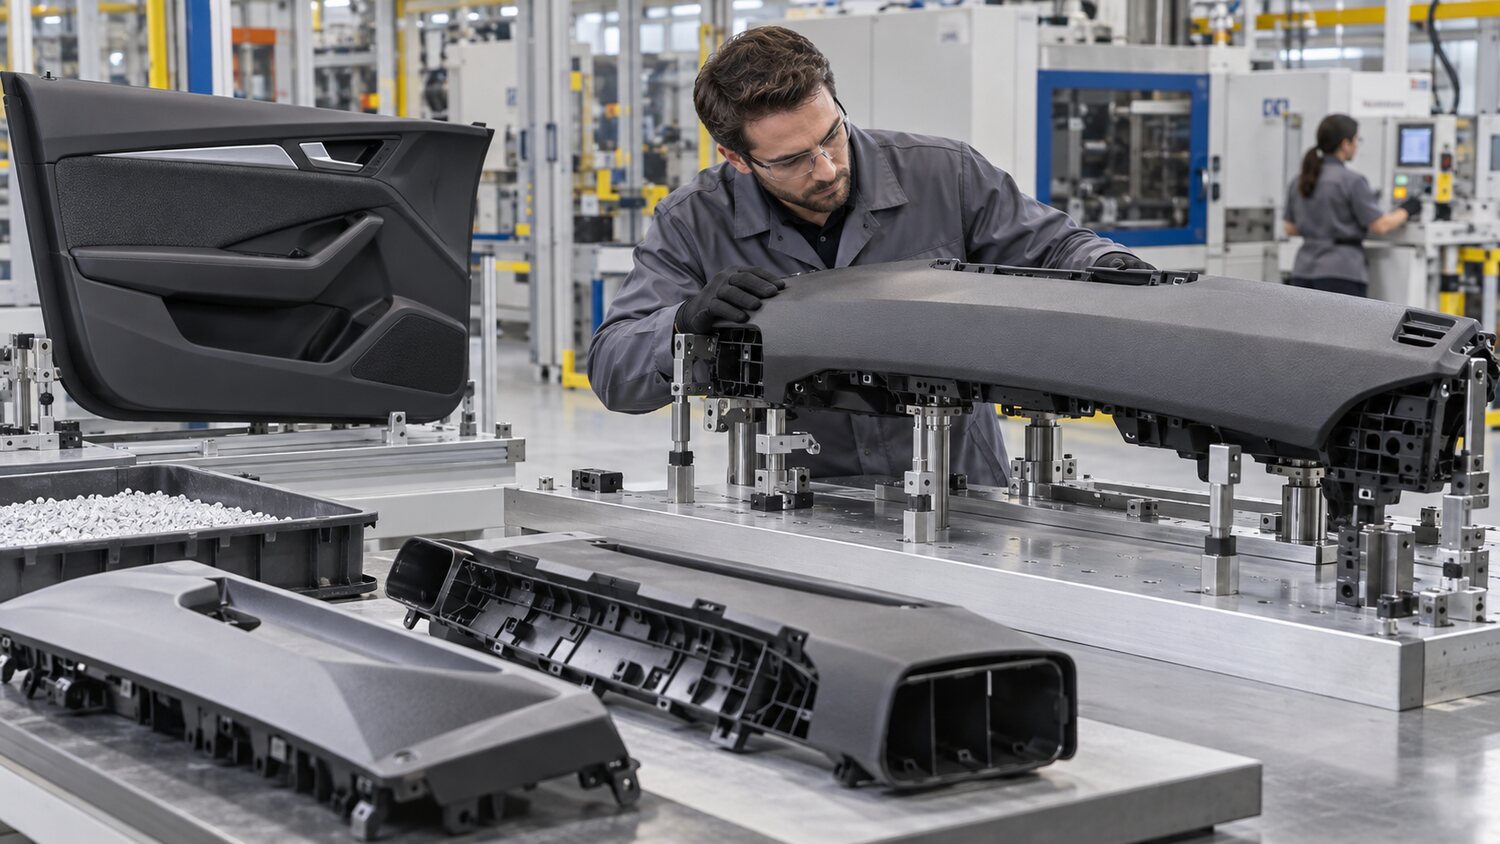
Les matériaux communs pour l'emballage intérieur dans les voitures comprennent PP et ses remplissages minéraux ou améliorations d'embouteillage, ABS, alliages PC ABS et paquets TPE. Le produit est généralement grand, large bande, à visage élevé, et répond aux exigences d'odeur, de volatilisant, de durabilité et de taille d'assemblage. Le tableau de bord doit être précédé de l ' identification du numéro de plaque de matériau, du taux de remplissage, de la couleur, de la texture de surface et du procédé de pulvérisation ou de soudage ultérieur. Des matériaux similaires provenant de différents fournisseurs peuvent différer en termes de débit, de contraction et de parfum, et ne peuvent reproduire des paramètres basés uniquement sur le nom du matériau. L'utilisation respiratoire doit être conforme aux spécifications du projet et éviter la contamination par des différences de couleur et des volatilités.
Les grands emballages intérieurs doivent d'abord être court-circuités pour confirmer l'ordre dans lequel chaque remplissage est rempli. Le débit thermique de la vanne de séquence nécessite le réglage du temps d'ouverture de la vanne en conjonction avec la ligne avant de la fonte pour éviter la création de lignes de fusion inacceptables et de marques de pression à l'extérieur principal. La phase d'écoulement principal peut maintenir une vitesse moyenne et élevée stable, sécuriser la température avant du corps de fusion en passant par les parois minces, les grilles et les zones à long débit, et réduire la vitesse près de l'extrémité de la structure d'échappement ou d'encerclement et réduire les brûlures caloriques. En cas de pénurie chronique de matériaux dans une région, l'équilibre de l'eau, des gaz d'échappement et de l'épaisseur des parois locales devrait être examiné et d'autres régions ne devraient pas être autorisées à voler latéralement avec une pression globale élevée.
L'écart entre la chaîne et l'assemblage est le noyau de l'intérieur de la voiture. La contraction des remplissages minéraux avec PP et boosters d'embouteillage est directionnelle, avec l'adaptation des positions d'arrosage, l'orientation du débit, le module de mouvement et les voies navigables locales. Les résultats de la tricoordonnée ou de l'étalonnage doivent être analysés par rapport aux paramètres de formation et ne peuvent être jugés que par l'œil nu au début du moule. Le segment de liaison doit couvrir le temps de recharge efficace, mais la surpression augmente la contrainte interne, la déformation des bouchons et le réassemblage. Le temps de refroidissement doit garantir que les objets et les piles mécaniques ne subissent pas de déformation importante.
Les exigences à faible intensité temporelle et à faible intensité volatile concernent également le séchage des matériaux, la durée du séjour, le nettoyage des fûts et l'utilisation de démodelages. Les températures excessives, la plastification à long terme à haute pression et les accélérants des vis ajoutent à la décomposition. La recoloration ou l'arrêt devrait nécessiter le nettoyage des matériaux pour éviter la carbonation à long terme des matériaux utilisés. Pour les matériaux de remplissage élevés, les vis et les anneaux réversibles doivent résister au broyage et maintenir une plastification stable; le flux de retour causé par l'usure provoque un changement progressif de poids et de taille. La reconnaissance du volume doit comprendre à la fois l'apparence, les différences de couleur, l'odeur, les dimensions critiques, l'assemblage des carpes et les cycles environnementaux.