
Kfz-Nachrüstung und Ratschläge zur Geruchskontrolle
Release-Zeit:2026-09-20
Entwurf eines Schaltschemas für die Armaturenbretter, für die Teile der Türen und für die Funktionsgehäuse, für das Aussehen der Kette, für die Geruchs- und Montageanforderungen. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
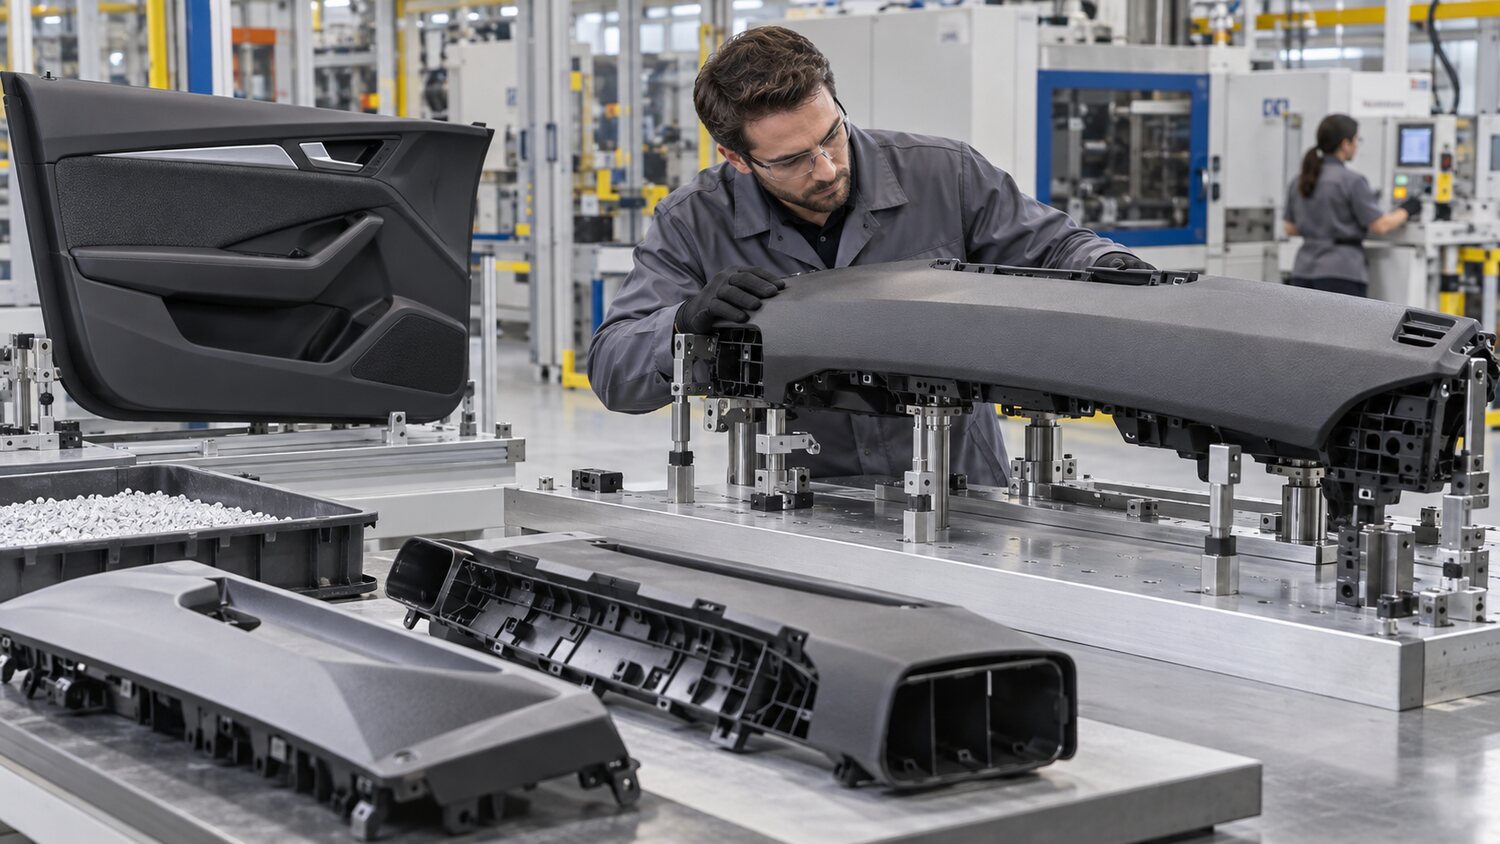
Zu den gängigen Materialien für Innenverpackungen in Autos gehören PP und seine Mineralfüllungen oder Abfüllverbesserungen, ABS, PC-ABS-Legierungen und TPE-Pakete. Das Produkt ist in der Regel groß, breitbandig, facettenreich und erfüllt die Anforderungen an Geruch, Verflüchtigung, Haltbarkeit und Montagegröße. Vor der Schalttafel müssen die Nummer der Werkstoffplatte, der Füllgrad, die Farbe, die Oberflächenbeschaffenheit und der anschließende Sprüh- oder Schweißvorgang angegeben werden. Ähnliche Materialien von verschiedenen Lieferanten können sich in Bezug auf Fluss, Kontraktion und Duft unterscheiden und können keine Parameter reproduzieren, die ausschließlich auf dem Namen des Materials basieren. Die Verwendung der Atemwege muss den Projektspezifikationen entsprechen und eine Kontamination mit Farbunterschieden und Flüchtigkeiten vermeiden.
Große Innenverpackungen sollten zuerst kurz sein, um die Reihenfolge zu bestätigen, in der jede Nachfüllung gefüllt wird. Der thermische Fluss des Sequenzventils erfordert die Einstellung der Ventilöffnungszeit in Verbindung mit der Vorderlinie der Schmelze, um die Entstehung von unzulässigen Schmelzlinien und Druckmarken in der Hauptaußenseite zu vermeiden. Die Hauptströmungsphase kann ein stabiles Medium und eine hohe Geschwindigkeit aufrechterhalten, die Vordertemperatur des Schmelzkörpers sichern, wenn er durch dünne Wände, Gitter und Langströmungsbereiche geht, und die Geschwindigkeit nahe dem Ende der Auspuff- oder Umkreisstruktur reduzieren und die Kalorienverbrennungen reduzieren. Im Falle eines chronischen Materialmangels in einer Region sollte das Gleichgewicht von Wasser, Auspuff und lokaler Wandstärke untersucht werden, und anderen Regionen sollte es nicht erlaubt sein, mit insgesamt hohem Druck seitlich zu fliegen.
Die Lücke zwischen der Warp und der Baugruppe ist der Kern des Innenraums des Autos. Die Kontraktion von Mineralfüllungen mit PP und Abfüllboostern ist gerichtet, mit Nachrüstung von Bewässerungspositionen, Strömungsorientierung, Bewegungsmodul und lokalen Wasserstraßen. Die Ergebnisse der Trikoordinate oder Kalibrierung sind in Bezug auf die formativen Parameter zu analysieren und können nicht nur mit bloßem Auge am Anfang der Form beurteilt werden. Das Bond-Segment soll die Zeit der effektiven Wiederaufladung abdecken, aber Überdruck erhöht die innere Spannung, Kappen Verformung und Wiedermontage. Die Abkühlzeit muss gewährleisten, dass mechanische Handgegenstände und Stapel nicht weiter erheblich verformt werden.
Niedrige zeitliche und wenig flüchtige Anforderungen betreffen auch die Trocknung von Materialien, die Aufenthaltsdauer, die Reinigung von Fässern und die Verwendung von Demodellen. Überhöhte Temperaturen, langfristige Plastifizierung mit hohem Gegendruck und Beschleuniger von Schrauben tragen zur Zersetzung bei. Das Wiederfärben oder Herunterfahren sollte die Reinigung von Materialien erfordern, um eine langfristige Karbonisierung von gebrauchten Materialien zu vermeiden. Für hohe Füllmaterialien müssen Schrauben und reversible Ringe schleifend beständig sein und eine stabile Plastifizierung aufrechterhalten; der durch Verschleiß verursachte Rückfluss führt zu einer allmählichen Gewichts- und Größenverschiebung. Die Volumenerkennung muss sowohl Aussehen, Farbdifferenzen, Geruch, kritische Abmessungen, Karpfenzusammenbau und Umgebungszyklus umfassen.