
食品包装薄壁产品的高速注塑调机建议
发布时间:2026-09-20
针对薄壁杯盒 盖子和餐饮包装的高速充填 型腔平衡与短周期稳定性进行优化。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
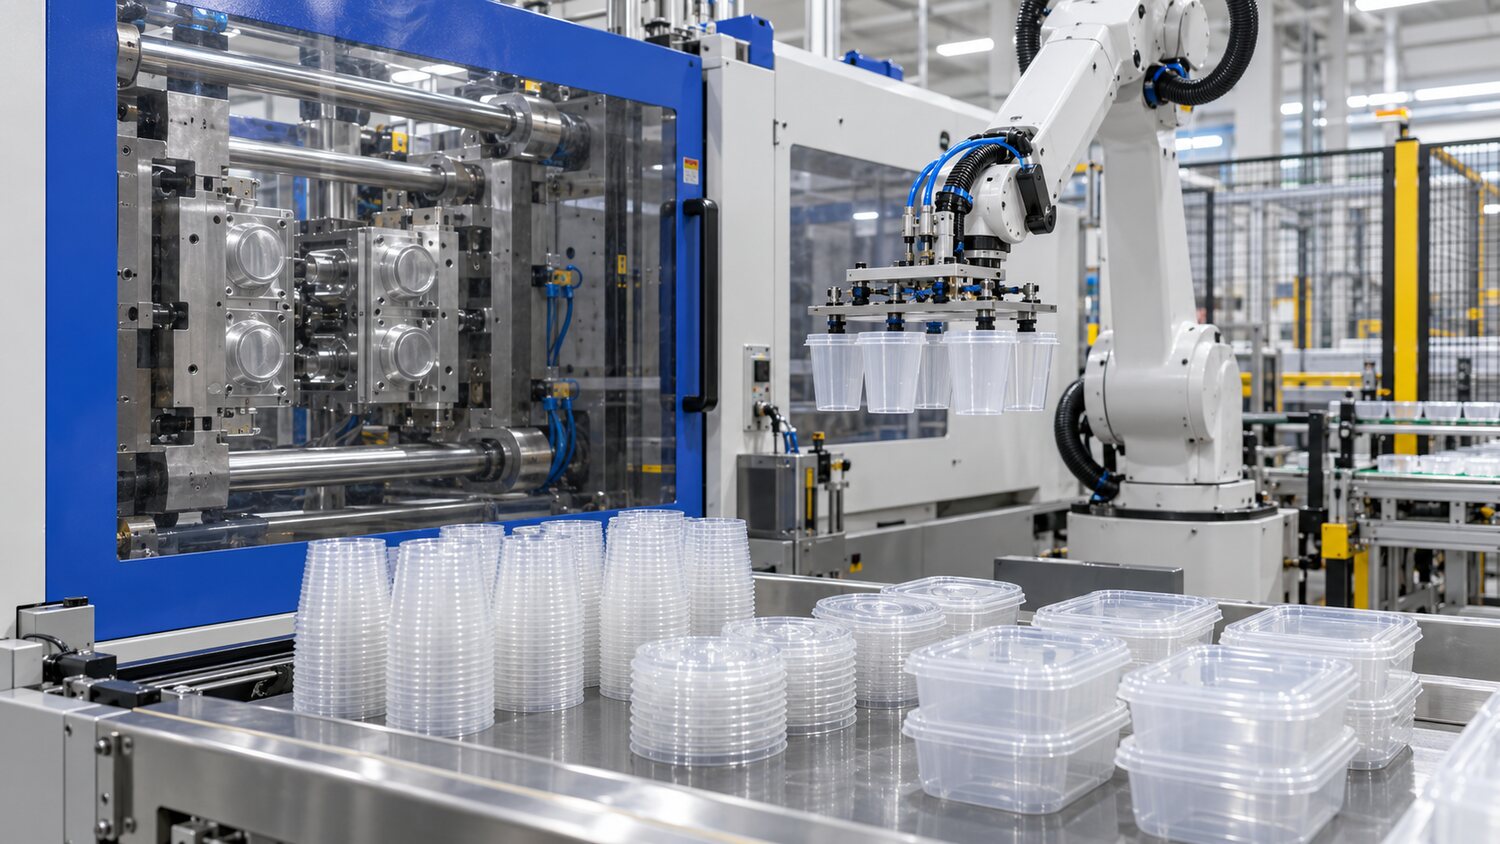
食品包装薄壁产品多采用食品接触级PP或PE,也可能使用透明PS等材料。此类产品壁厚小、流长比大、模腔多、周期短,调机目标是快速充满并保持每腔重量一致,同时满足跌落、堆叠、密封和食品接触要求。原料、色母、脱模剂和回料必须符合项目法规与客户规范,不能为了降低成本随意增加不明回料。颗粒熔体流动速率与设备注射速度、螺杆塑化能力必须匹配。
薄壁件需要较高实际注射速度,而不仅是高设定值。应查看实际注射时间和压力曲线,确认设备没有因压力上限而失去速度控制。用短射样件检查各型腔同步性,若边腔或远端长期短射,应处理流道、热咀、浇口和排气平衡,而不是提高总压力使近端型腔飞边。接近充填末端时可以适度减速,降低困气、烧焦与分型面冲击。速度压力切换必须稳定,防止模具瞬间过载。
保压时间通常受小浇口快速封闭限制,应通过重量平台试验确定,不宜凭习惯设很长。杯口、盖子密封面和扣位尺寸需要足够保压,但过度保压会造成顶出困难、应力和周期浪费。冷却时间应结合机械手取件、堆叠温度和产品变形验证;刚出模看似正常的薄壁件,在自动堆叠压力下可能继续变形。模具水路、热流道和型腔表面温度的稳定性直接决定高速连续生产是否可靠。
短周期要求螺杆在冷却时间内完成稳定塑化。若螺杆转速长期处于极高状态、计量刚结束就立即射胶,熔体温度和色母分散会波动,还会加速磨损。应选择足够塑化产能、合适直径与混炼能力的螺杆,并监控计量时间趋势。量产时记录每腔重量、周期、峰值压力和不良位置,及时发现热咀温差或止逆回流。食品包装产品最终要通过堆叠、密封、跌落、气味及法规要求验证,不能只以单位周期作为唯一优化目标。