
Saran akselerator kecepatan tinggi untuk produk dinding tipis kemasan makanan
Masa keluaran:2026-09-20
Memoptimalkan pengisian kecepatan tinggi dari keseimbangan rongga dan stabilitas sepeda-pendek untuk kotak kaca dinding tipis, tutup dan kemasan makanan. Makalah ini memberikan rekomendasi bagi para penyingkat yang dapat ditindaklanjuti dalam hal sifat material, suhu, kecepatan, tekanan, pendinginan dan cacat umum.
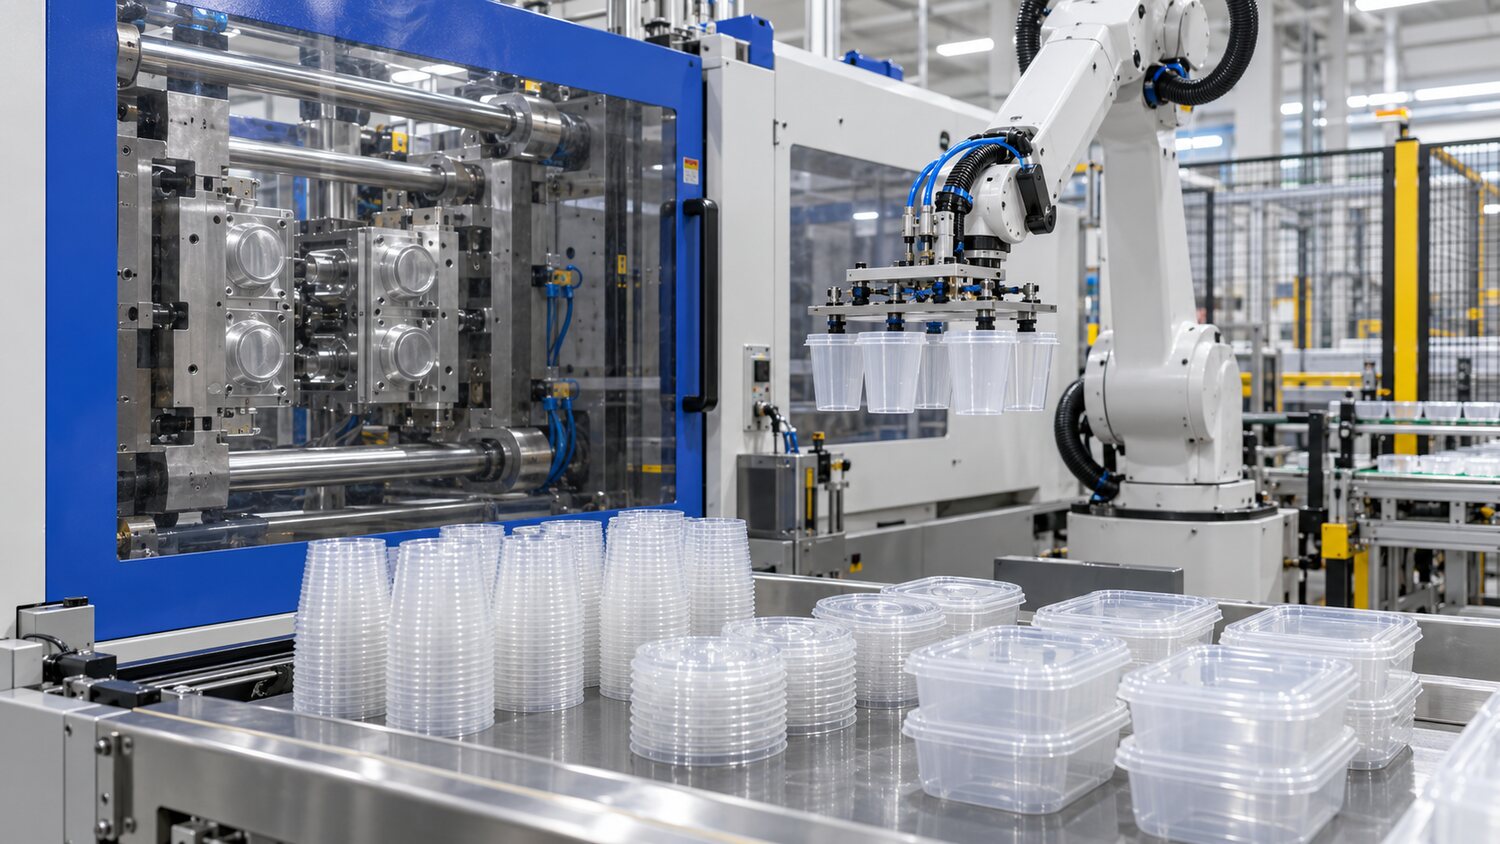
Produk dinding tipis kemasan makanan langsing produk lebih sering digunakan sebagai food-exposure-level PP atau PE atau mungkin menggunakan bahan seperti PS transparan. Dinding produknya kecil, panjang, panjang, panjang dan berdaur pendek, dengan tujuan untuk mengisi dan mempertahankan berat yang sama per rongga, sementara memenuhi persyaratan jatuh, menumpuk, menyegel dan paparan makanan. Material raw, ibu warna, demodulan dan retrofitan harus sesuai dengan regulasi proyek dan norma pelanggan dan tidak boleh meningkatkan ketidakpastian pada kehendak untuk mengurangi biaya. Kadar Peleburan Partikel harus dipadankan dengan kecepatan injeksi peralatan dan skrup kapabilitas plastisisasi.
Threads membutuhkan kecepatan injeksi sebenarnya yang lebih tinggi, bukan hanya nilai set yang tinggi. Waktu injeksi aktual dan kurva tekanan harus dipandang untuk mengkonfirmasi bahwa peralatan tidak kehilangan kontrol kecepatan karena langit-langit tekanan. Sampel bershot-pendek digunakan untuk memeriksa sinkronisasi berbagai jenis rongga dan, dalam kasus rongga atau tembakan pendek jangka panjang di ujung jauh, aliran, panas, mulut dan keseimbangan knalpot harus ditangani alih-alih meningkatkan tekanan keseluruhan untuk membuat rongga dekat sisi lalat. Pada akhir pengisian, deselerasi sedang dapat dicapai untuk mengurangi kejang-kejang, terbakar dan tersengat guncangan. Switch tekanan kecepatan harus stabil untuk mencegah overloading instan dari cetakan.
Waktu tekanan biasanya tunduk pada penutupan cepat seteguk kecil, yang harus ditentukan melalui uji platform berat dan tidak boleh berlangsung lama. Mulut cawan, tutup dan ukuran tombol memerlukan tekanan yang cukup, tetapi tekanan yang berlebihan dapat menyebabkan kesulitan, stres dan limbah periodik. Waktu pendinginan pendinginan akan dikombinasikan dengan pemetik manual mekanis, suhu stacking dan verifikasi deformasi produk; lembaran tipis yang tampaknya normal dan mungkin terus deform di bawah tekanan stacking otomatis. Kestabilan saluran air, cairan termal dan suhu permukaan rongga secara langsung menentukan keandalan produksi berkelanjutan kecepatan tinggi.
Siklus jangka pendek mensyaratkan sekrup untuk menyelesaikan plastikisasi stabil dalam waktu pendinginan. Hal ini juga mempercepat pemakaian dan air mata jika baling-baling berada dalam keadaan yang sangat tinggi untuk jangka waktu yang lama, ketika pengukuran langsung diterapkan setelah akhir, dan suhu cair dan naik kromosom. Klinik-linik dengan kapasitas plastik yang cukup, diameter dan kemampuan pemurnian yang sesuai harus dipilih dan kecenderungan waktu diukur. massa dihasilkan dengan catatan masing-masing berat rongga, siklus, tekanan puncak dan posisi buruk, dan perbedaan suhu atau pembalikan dideteksi secara tepat waktu. Produk pengemasan makanan yang akhirnya disertifikasi dengan menumpuk, menyegel, jatuh, kekurangan dan persyaratan regulasi, dan bukan hanya siklus unit sebagai satu-satunya tujuan optimalisasi.