
High-Speed-Beschleuniger Beratung für Lebensmittelverpackung dünnwandige Produkte
Release-Zeit:2026-09-20
Optimierung der Hochgeschwindigkeitsfüllung des Hohlraumgleichgewichts und der Kurzzyklusstabilität für dünne Wandglasboxen, Deckel und Lebensmittelverpackungen. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
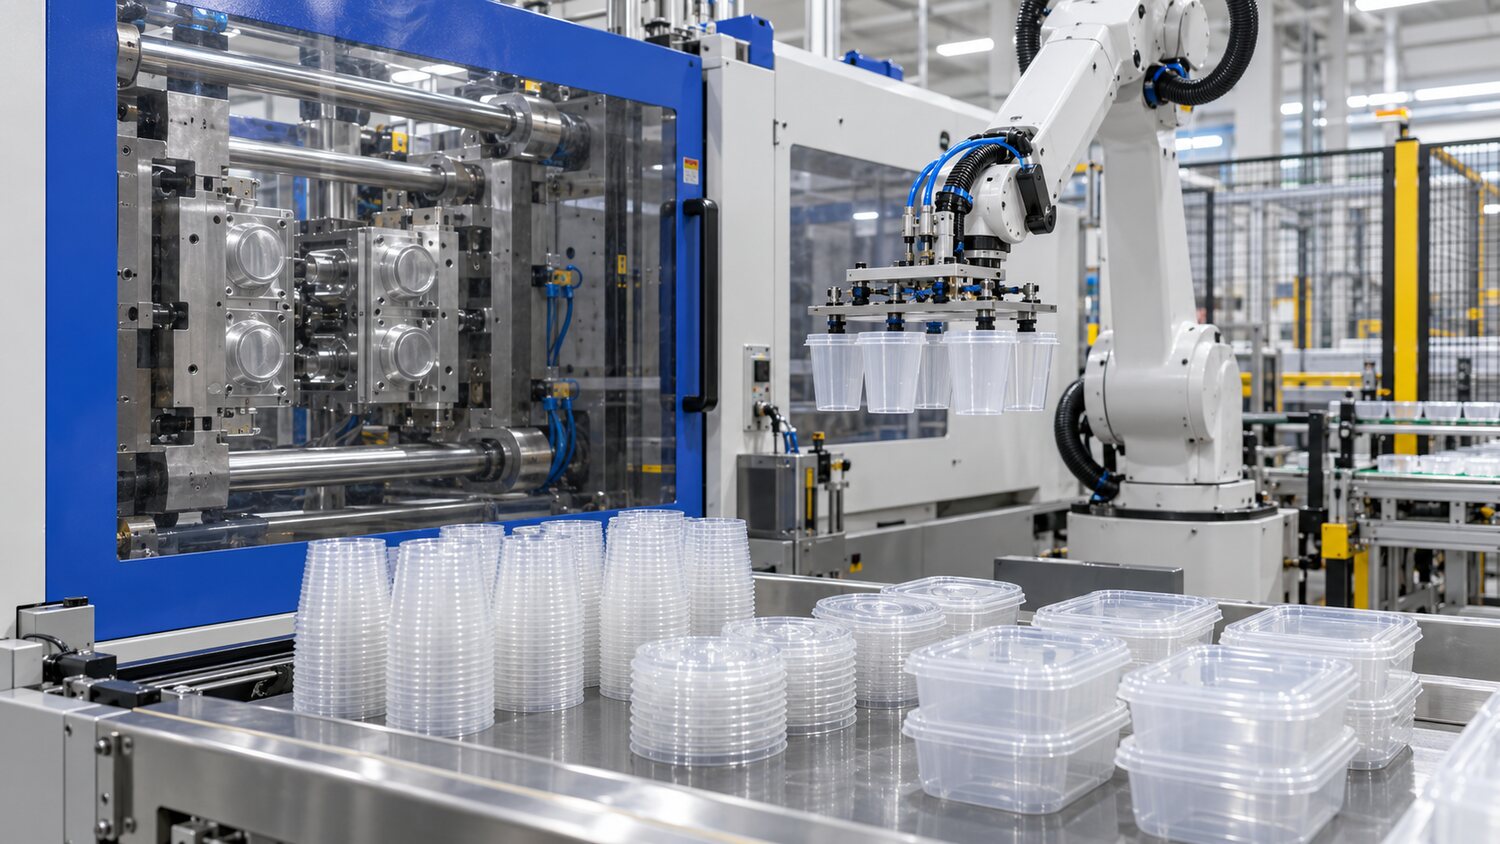
Lebensmittelverpackende dünnwandige Produkte werden häufiger als PP oder PE auf Lebensmittelexpositionsniveau verwendet oder können Materialien wie transparente PS verwenden. Die Produktwände sind klein, lang, lang, lang und kurzzeitig, mit dem Ziel, schnell zu füllen und das gleiche Gewicht pro Hohlraum zu halten, während die Anforderungen des Fallens, Stapelns, Versiegelns und der Lebensmittelexposition erfüllt werden. Rohstoffe, Farbmütter, Demodulantien und Nachrüstmittel müssen den Projektvorschriften und Kundennormen entsprechen und dürfen die Ungewissheit nicht erhöhen, um Kosten zu senken. Die Partikelschmelzraten müssen mit der Einspritzgeschwindigkeit und der Plastifizierungsfähigkeit der Schraube abgestimmt werden.
Gewinde erfordern eine höhere tatsächliche Einspritzgeschwindigkeit, nicht nur einen hohen Sollwert. Die tatsächliche Einspritzzeit und Druckkurve sollte betrachtet werden, um zu bestätigen, dass das Gerät die Geschwindigkeitskontrolle aufgrund der Druckobergrenze nicht verloren hat. Kurzschussproben werden verwendet, um die Synchronität der verschiedenen Arten von Hohlräumen zu überprüfen, und im Falle eines Hohlraums oder eines Langzeit-Kurzschusses am äußersten Ende sollten der Durchfluss, die Wärme, der Mund und der Abgashaushalt gehandhabt werden, anstatt den Gesamtdruck zu erhöhen, um den Nahraum zur Seite des Fluges zu bringen. Am Ende der Befüllung kann eine mäßige Verzögerung erreicht werden, um Krämpfe, Verbrennungen und Stöße zu reduzieren. Der Drehzahldruckschalter muss stabil sein, um eine sofortige Überlastung der Form zu verhindern.
Die Zeit des Drucks unterliegt in der Regel einem schnellen Schließen eines kleinen Schlucks, der durch einen Gewichtsplattformtest bestimmt werden sollte und üblicherweise nicht lang sein sollte. Die Tassenmünder, Deckel und Knopfgrößen erfordern ausreichend Druck, aber übermäßiger Druck kann zu Schwierigkeiten, Stress und periodischem Abfall führen. Die Abkühlzeit ist mit der mechanischen manuellen Aufnahme, der Stapeltemperatur und der Überprüfung der Verformung des Produkts zu kombinieren; eine dünne Folie, die normal erscheint und sich unter automatischem Stapeldruck weiter verformen kann. Die Stabilität von Wasserstraßen, thermischen Flüssigkeiten und die Temperatur der Hohlraumoberfläche bestimmen direkt die Zuverlässigkeit der kontinuierlichen Hochgeschwindigkeitsproduktion.
Kurzzeitzyklen erfordern, dass die Schraube innerhalb der Abkühlzeit eine stabile Plastifizierung durchführt. Es beschleunigt auch den Verschleiß, wenn sich der Propeller über einen langen Zeitraum in einem sehr hohen Zustand befindet, wenn die Messungen unmittelbar nach dem Ende durchgeführt werden und die Temperatur der Schmelze und des Chromosoms steigt. Schnecken mit ausreichender Kunststoffkapazität, geeignetem Durchmesser und Läuterfähigkeiten sollten ausgewählt und Zeittrends gemessen werden. Die Masse wird mit einer Aufzeichnung von jedem Hohlraumgewicht, Zyklus, Spitzendruck und schlechte Position hergestellt, und eine Temperaturdifferenz oder Umkehrung wird rechtzeitig erkannt. Lebensmittelverpackungsprodukte werden letztlich durch Stapeln, Versiegeln, Fallen, Geruch und regulatorische Anforderungen zertifiziert und nicht nur durch Einheitszyklen als einziges Ziel der Optimierung.