
Conseils d'accélérateur à grande vitesse pour l'emballage alimentaire des produits à paroi mince
Temps de sortie:2026-09-20
Optimiser le remplissage à grande vitesse de l'équilibre de la cavité et la stabilité à court cycle pour les boîtes en verre mince, les couvercles et l'emballage alimentaire. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
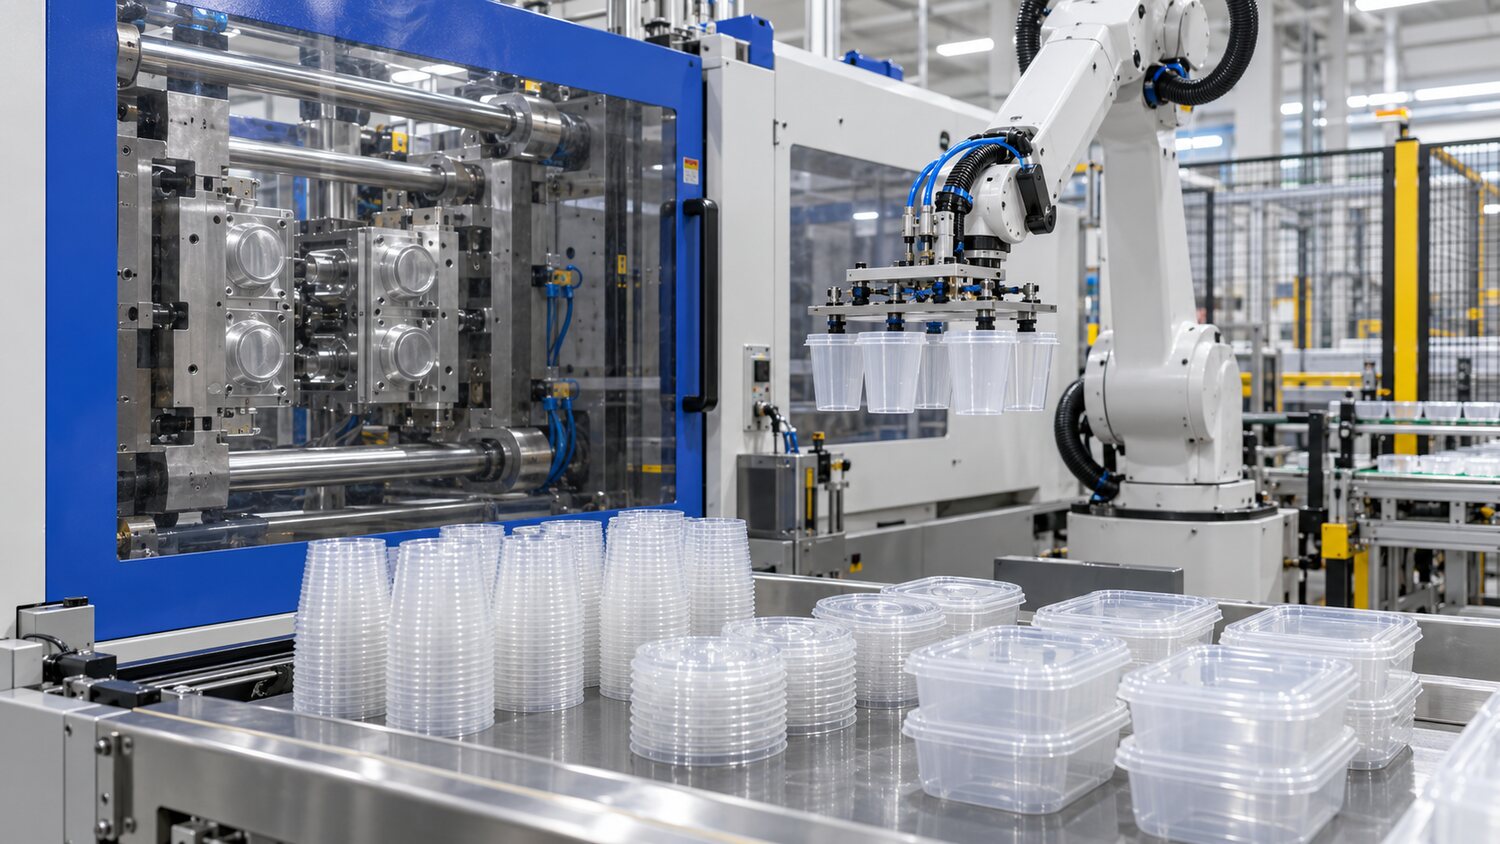
Les produits à parois minces pour l'emballage des aliments sont plus souvent utilisés comme PP ou PE pour l'exposition des aliments ou peuvent utiliser des matériaux tels que le PS transparent. Les parois du produit sont petites, longues, longues, longues et courtes, dans le but de remplir rapidement et de maintenir le même poids par cavité, tout en répondant aux exigences de chute, empilage, scellage et exposition alimentaire. Les matières premières, les mères de couleur, les démodulants et les rénovateurs doivent être conformes aux règlements du projet et aux normes du client et ne doivent pas accroître l'incertitude à volonté pour réduire les coûts. Les taux de fusion des particules doivent être assortis de la vitesse d'injection de l'équipement et de la capacité de plastification par vis.
Les fils nécessitent une vitesse d'injection réelle plus élevée, pas seulement une valeur élevée. Le temps d'injection réel et la courbe de pression doivent être considérés pour confirmer que l'équipement n'a pas perdu le contrôle de vitesse en raison du plafond de pression. On utilise des échantillons à petite prise pour vérifier la synchronisation des différents types de cavités et, dans le cas d'une cavité ou d'une courte prise à long terme à l'extrémité, on doit gérer le débit, la chaleur, la bouche et l'équilibre des gaz d'échappement au lieu d'augmenter la pression globale pour faire voler le côté de la cavité proche de l'extrémité. À la fin du remplissage, une décélération modérée peut être obtenue afin de réduire les convulsions, les brûlures et les chocs stylés. L'interrupteur de pression de vitesse doit être stable pour éviter une surcharge instantanée du moule.
Le temps de la pression est généralement soumis à une fermeture rapide d'une petite gorgée, qui devrait être déterminée par un test de la plate-forme de poids et ne devrait pas être habituellement longue. Les bouches de tasse, les couvercles et les tailles de boutons nécessitent une pression suffisante, mais une pression excessive peut causer des difficultés, du stress et des gaspillages périodiques. Le temps de refroidissement doit être combiné avec la prise manuelle mécanique, la température de gerbage et la vérification de la déformation du produit; une mince feuille qui semble normale et qui peut continuer à se déformer sous pression de gerbage automatique. La stabilité des voies navigables, des fluides thermiques et la température de la surface de la cavité déterminent directement la fiabilité de la production continue à grande vitesse.
Les cycles à court terme exigent que la vis complète la plastification stable dans le temps de refroidissement. Il accélère également l'usure si l'hélice est à très haut niveau pendant une longue période, lorsque les mesures sont appliquées immédiatement après la fin, et que la température du fondu et du chromosomique augmente. Les escargots ayant une capacité en plastique suffisante, un diamètre approprié et des capacités de raffinage devraient être choisis et les tendances temporelles mesurées. La masse est produite avec un enregistrement du poids de chaque cavité, du cycle, de la pression maximale et de la mauvaise position, et un différentiel de température ou un renversement est détecté en temps opportun. Les produits d'emballage alimentaire sont finalement certifiés par empilage, scellement, chute, odeur et exigences réglementaires, et non seulement les cycles unitaires comme seul objectif d'optimisation.