
Consejo de acelerador de alta velocidad para productos de pared fino de embalaje de alimentos
tiempo de liberación:2026-09-20
Optimizando el llenado de alta velocidad del equilibrio de cavidad y la estabilidad de ciclo corto para cajas de vidrio fino, tapas y embalaje de alimentos. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
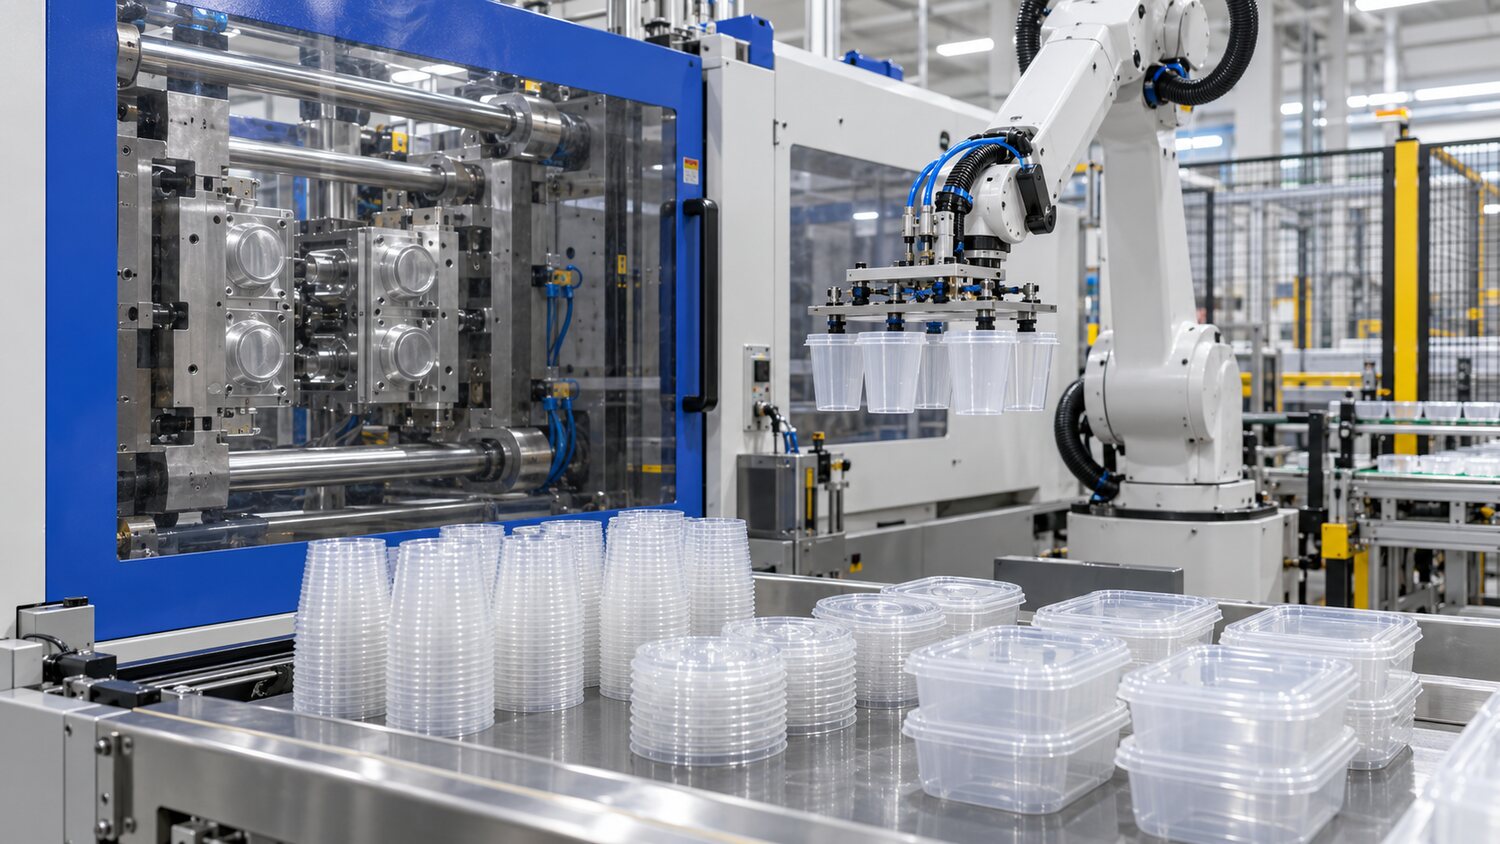
Los productos de pared fino de empaquetado de alimentos se utilizan más a menudo como PP de nivel de exposición de alimentos o PE o pueden utilizar materiales como PS transparente. Las paredes del producto son pequeñas, largas, largas y cortas, con el objetivo de llenar rápidamente y mantener el mismo peso por cavidad, al tiempo que cumplen los requisitos de caída, apilación, sellado y exposición a alimentos. Las materias primas, las madres de color, los demodulantes y los reacondicionadores deben cumplir las normas del proyecto y las normas del cliente y no deben aumentar la incertidumbre a la voluntad de reducir los costos. Las tasas de fusión de partículas deben coincidir con la velocidad de inyección de equipo y la capacidad de plasticización de tornillos.
Los hilos requieren una mayor velocidad de inyección real, no sólo un alto valor establecido. El tiempo real de inyección y la curva de presión deben ser vistos para confirmar que el equipo no perdió el control de velocidad debido al techo de presión. Las muestras de cortocircuito se utilizan para comprobar la sincronización de los diversos tipos de cavidades y, en el caso de una cavidad o un cortocircuito a largo plazo en el extremo lejano, el flujo, el calor, la boca y el equilibrio de escape deben ser manejados en lugar de aumentar la presión general para hacer el lado de vuelo de cavidad cercano. Al final del relleno, se puede lograr una desaceleración moderada para reducir las convulsiones, quemaduras y choques estilizados. El interruptor de presión de velocidad debe ser estable para evitar la sobrecarga instantánea del molde.
El tiempo de la presión generalmente está sujeto a un cierre rápido de un pequeño sorbo, que debe determinarse a través de una prueba de plataforma de peso y no debe ser personalizadomente largo. Las bocas de taza, tapas y tamaños de botones requieren suficiente presión, pero la presión excesiva puede causar dificultades, estrés y residuos periódicos. El tiempo de enfriamiento se combinará con la recogida manual mecánica, la verificación de la temperatura de apilación y la deformación del producto; una hoja fina que parece ser normal y puede seguir deformando bajo presión automática de apilamiento. La estabilidad de las vías fluviales, los fluidos térmicos y la temperatura de la superficie de cavidad determina directamente la fiabilidad de la producción continua de alta velocidad.
Los ciclos a corto plazo requieren que el tornillo complete la plasticización estable dentro del tiempo de enfriamiento. También acelera el desgaste y el desgarro si la hélice está en un estado muy alto durante un largo período de tiempo, cuando las mediciones se aplican inmediatamente después del final, y la temperatura del fundido y las subidas cromosómicas. Debe seleccionarse caracoles con capacidad de plástico suficiente, diámetro adecuado y capacidad de refinación y medir las tendencias del tiempo. La masa se produce con un registro de cada peso de cavidad, ciclo, presión pico y mala posición, y una diferencia de temperatura o reversión se detecta oportunamente. Los productos de embalaje de alimentos se certifican en última instancia apilando, sellando, cayendo, olor y requisitos regulatorios, y no sólo ciclos de unidad como único objetivo de optimización.