
家电高光外壳注塑调机建议
发布时间:2026-09-20
快速回答
针对ABS与PC ABS大面积外观件的流痕 熔接线 缩水 色差和装配变形进行调机。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
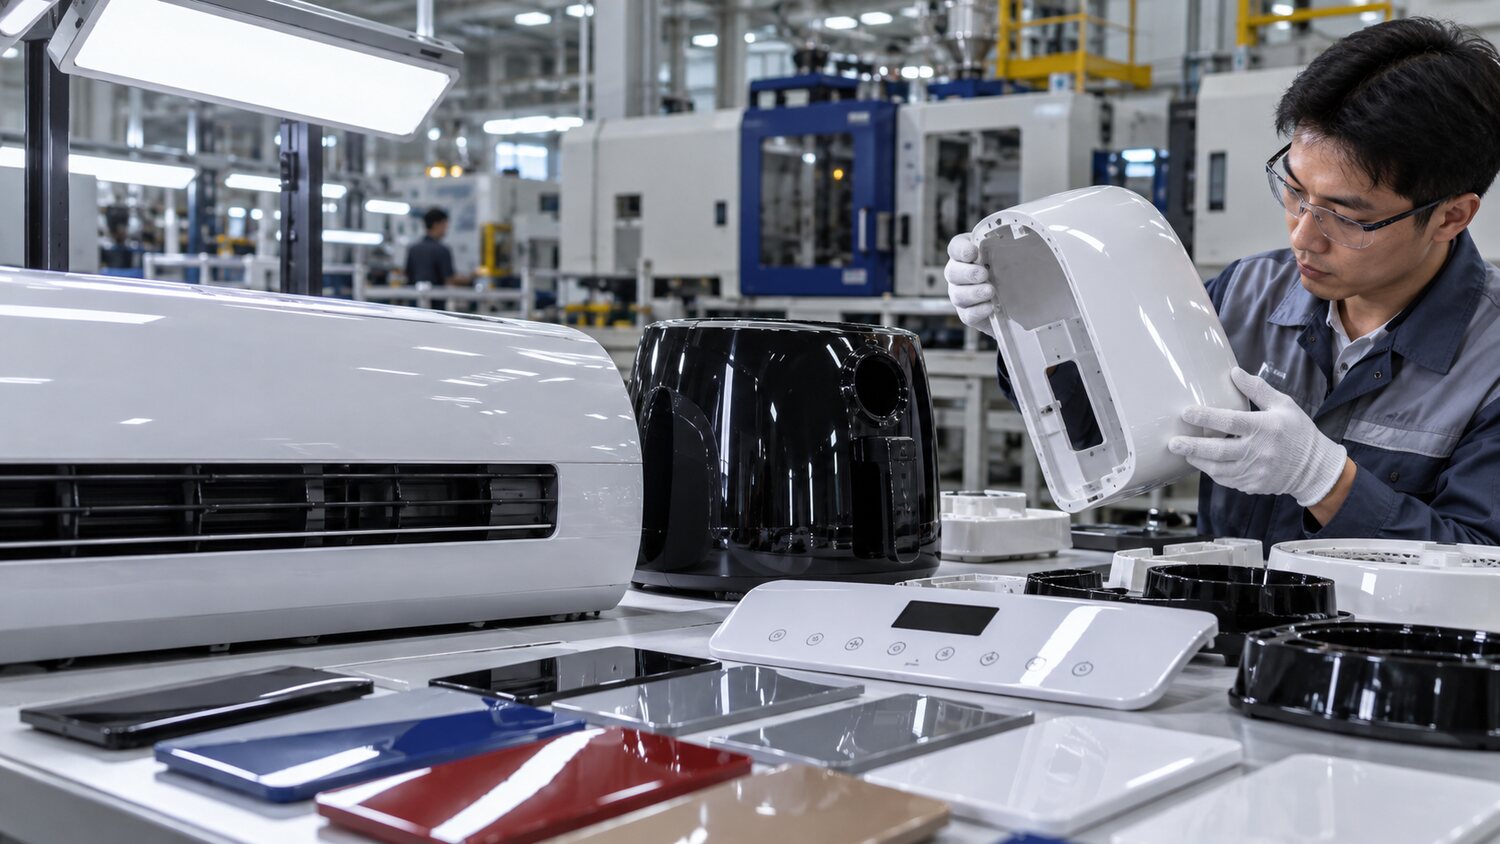
电视边框、空调面板、小家电外壳和控制面板常使用ABS、PC ABS、HIPS或改性PP。此类产品面积大、外观面连续,流痕、熔接线、缩水、顶白和色差都容易被发现,同时还要保证螺钉柱、卡扣和装配间隙。调机前应确认材料干燥、色母配比、模具纹理和高光面清洁,并明确后续喷涂、丝印、焊接或电镀要求。不同后工序对残余应力和表面污染的容忍度不同。
高光面通常需要较高且均匀的模温、稳定熔体前沿和足够的排气。可用短射确认熔体在主外观面的汇流位置,再设置分段速度,避免流动速度突然变化留下光泽差。经过浇口和薄壁区时速度过高会产生喷射纹或浇口白化,末端过快又会困气烧焦。若用极高温度改善熔接线,应同时检查材料停留和颜色变化,特别是阻燃ABS及PC ABS。
筋位和螺钉柱缩水要从结构、保压和冷却一起处理。浇口能有效补料时,可通过合理切换与分段保压减少凹痕;浇口已冻结或厚薄差过大时,继续加压只会产生飞边和内应力。大面积面板翘曲应比较动定模温度、局部水路和顶出时机。机械手夹持与堆放方式也可能使尚未完全冷却的产品变形,因此冷却时间要在实际自动化条件下验证。
高光产品的黑点和色差常与螺杆死角、热流道积碳、色母分散和材料停留有关。换色时应采用相容清机程序,并检查喷嘴、止逆环和螺杆头。若为玻纤或矿物填充外壳,还要考虑螺杆耐磨及纤维取向导致的光泽差。量产标准应包括规定光源下的外观、制品重量、关键装配尺寸和后工序测试。稳定工艺应能在材料批次和环境温度小幅变化时保持合格,而不是依赖调机员每班追着缺陷修改。