
Home Elektro-High-Purpose Emulator Vorschlag
Release-Zeit:2026-09-20
Unterbringung der Fließmarken der großen Außenseite von ABS und PC ABS Schmelzdraht Wasser schrumpfen Farbunterschiede und Montage Transformationen. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
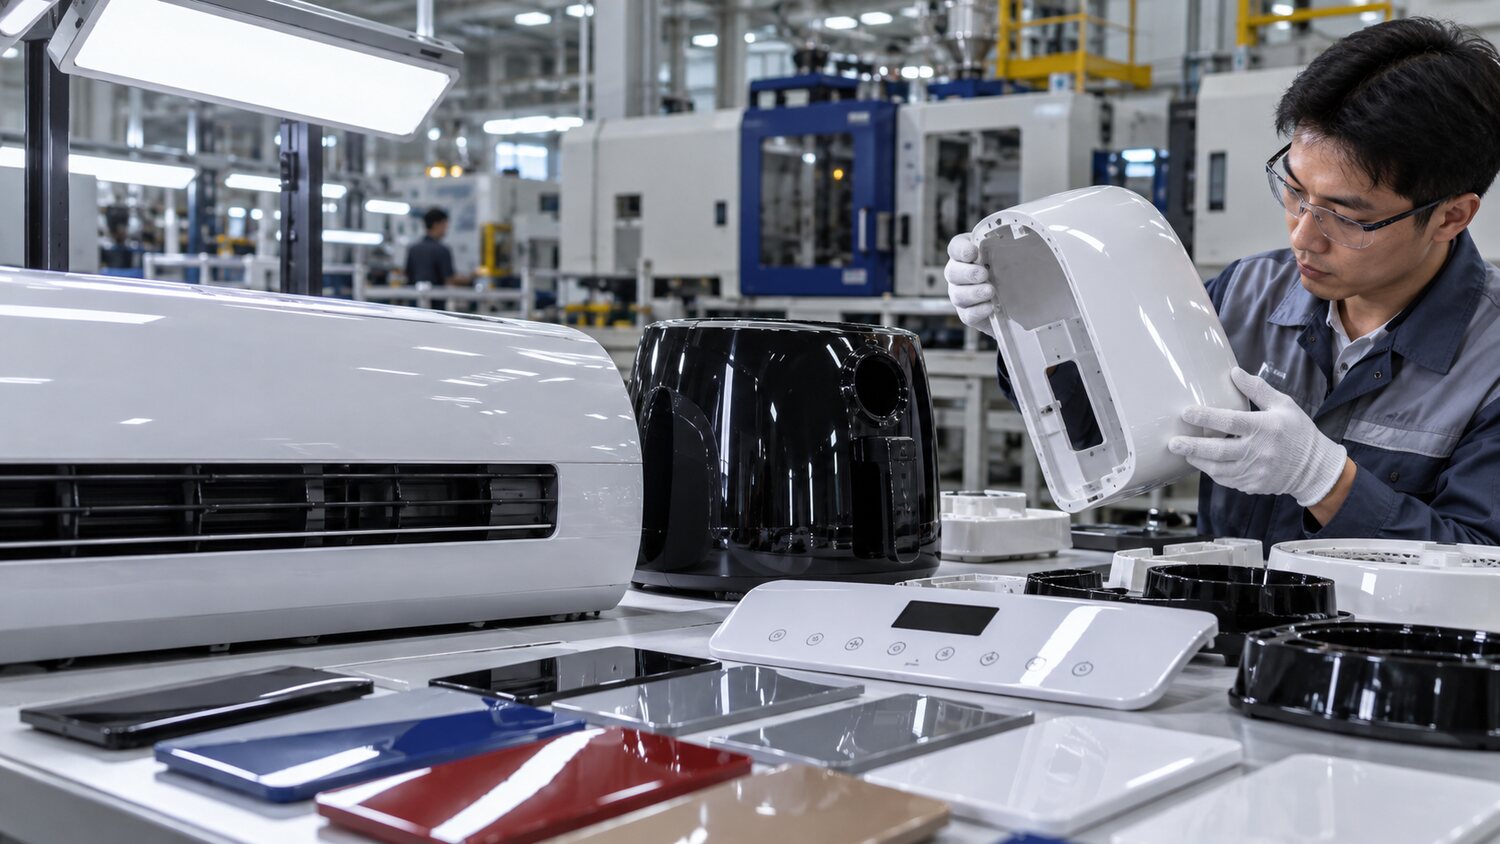
Die ABS, PC ABS, HIPS oder modifizierte PPs werden häufig in Fernsehrahmen, Klimaanlagen, kleinen Haushaltsgehäusen und Bedienfeldern verwendet. Solche Produkte sind groß und kontinuierlich, mit Fließmarken, Schmelzdrähten, Wasserschrumpfung, Weiß- und Farbdifferenzen, die leicht erkannt werden können, während ein Spalt zwischen Bolzen, Bremsen und Montage gewährleistet ist. Der Schalttafel muss eine Bestätigung der Trocknung des Materials, des farbigen Ausgangsverhältnisses, der Textur der Form und der Reinheit des Lichts vorausgehen und die Anforderungen für das anschließende Sprühen, Verdrahten, Schweißen oder Galvanisieren angeben. Die Toleranz von Eigenspannung und Oberflächenverschmutzung variiert von Nachprozess zu Prozess.
Hohe Lichtoberflächen erfordern in der Regel hohe und gleichmäßige Temperaturen, Stabilisierung der Schmelzlinie und ausreichende Entlüftungsöffnungen. Kurzschüsse können verwendet werden, um die Schmelzposition in der Hauptaußenseite zu identifizieren und die Geschwindigkeit des Segments einzustellen, um plötzliche Änderungen der Strömungsgeschwindigkeit zu vermeiden. High-Speed-Bewässerung und dünnwandige Bereiche erzeugen Sprühspuren oder Bleichen, und das Ende ist zu schnell und verkohlt. Bei verbesserten Schmelzlinien bei sehr hohen Temperaturen sollten sowohl Materialstopps als auch Farbwechsel, insbesondere flammhemmendes ABS und PC ABS, überprüft werden.
Bänder und Bolzen schrumpfen vor Struktur, Druck und Kühlung. Wenn das Gießen beim Füllen effektiv sein kann, können die Dellen durch vernünftiges Schalten und Unterdrücken reduziert werden; Wenn das Gießen eingefroren oder zu dünn ist, kann anhaltender Druck nur Flugkanten und innere Spannungen erzeugen. Der großflächige Panelbogen sollte die aerometrische Temperatur, lokale Wasserstraßen und den Spitzenzeitpunkt vergleichen. Mechanisches Handbinden und Stapeln kann auch Produkte verformen, die nicht vollständig gekühlt wurden, so dass die Kühlzeiten einer physischen Automatisierung unterliegen.
Schwarze Punkte und Farbdifferenzen von High-Light-Produkten sind oft mit der Sackgasse der Schraube, dem thermischen Kohlenstofffluss, der Verteilung chromosomaler Mütter und der Retention von Materialien verbunden. Die Farben sind unter Verwendung kompatibler Maschinenreinigungsverfahren und der Prüfung von Düsen, reversiblen Ringen und Schraubenköpfen zu ändern. Wenn eine Schale für ein Produkt oder Mineral gefüllt wird, werden die Mühlen auch für die Mahl- und Faserorientierung in Betracht gezogen. Die Quantifizierungsnormen müssen Angaben zum Aussehen, zur Masse der Produkte, zu den kritischen Abmessungen der Baugruppe und zu Nachprüfungen unter der Lichtquelle enthalten. Der Stabilisierungsprozess sollte in der Lage sein, für kleine Änderungen der Materialchargen und der Umgebungstemperatur geeignet zu bleiben, anstatt sich auf eine Schicht nach Klasse von Flugzeugbesatzungen zu verlassen, um den defekten Modifikationen zu folgen.