
Accueil Proposition d'émulateur électro-haute puissance
Temps de sortie:2026-09-20
Aménagement des marques de débit du grand extérieur de l'ABS et du PC ABS fil de fusion L'eau rétrécit les différences de couleur et les transformations d'assemblage. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
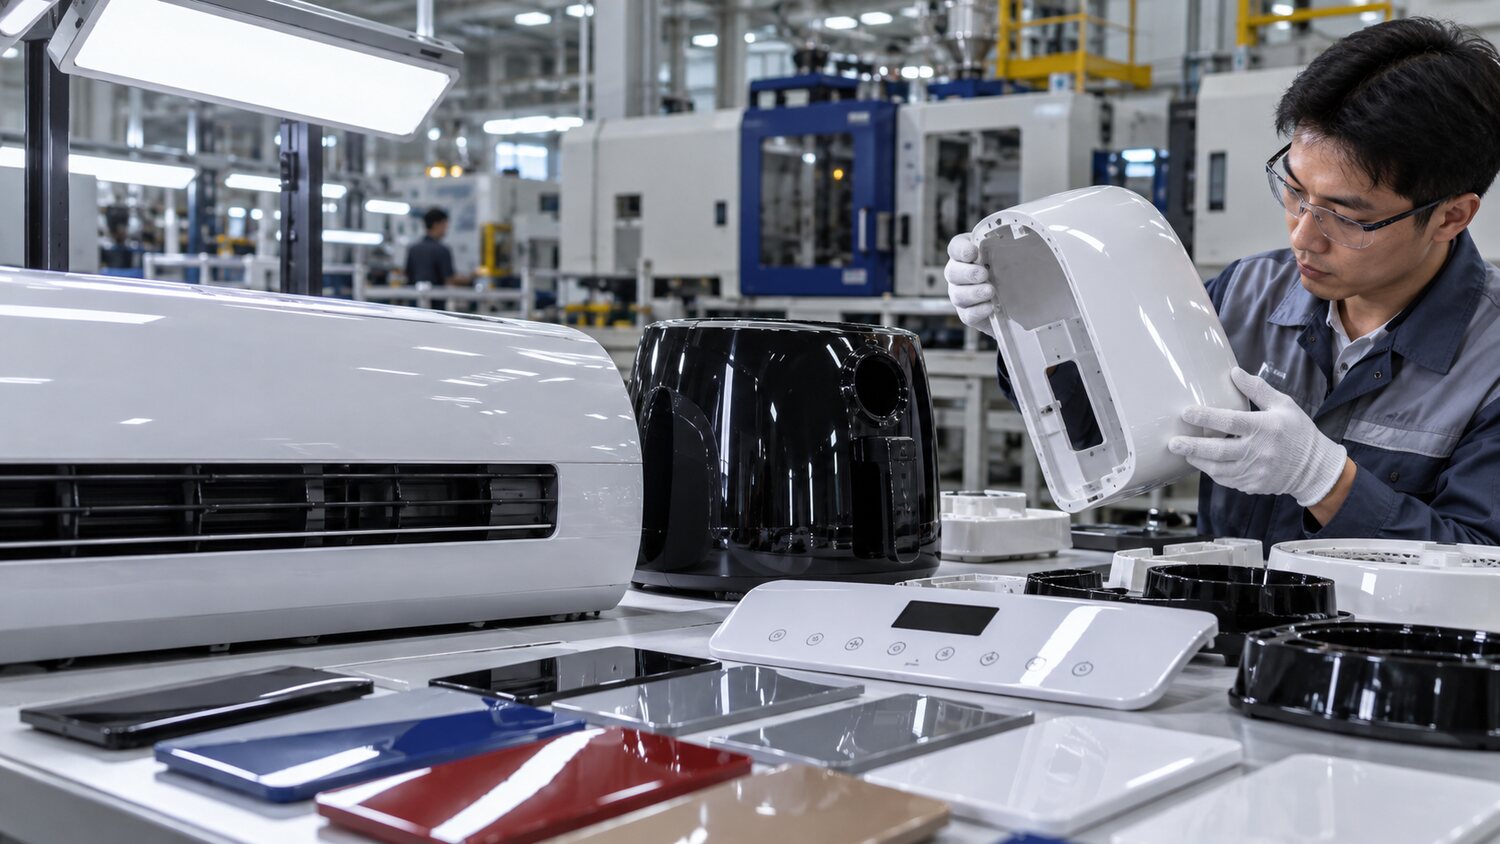
Les ABS, PC ABS, HIPS ou PP modifiés sont souvent utilisés dans les cadres de télévision, les panneaux de climatisation, les petits boîtiers électriques ménagers et les panneaux de commande. Ces produits sont de taille grande et continue, avec des marques de débit, des fils de fusion, un rétrécissement d'eau, des différentiels blancs et de couleur qui peuvent être facilement détectés, tout en assurant un écart entre les boulons, les freins et l'assemblage. Le tableau de bord doit être précédé d'une confirmation du séchage du matériau, du rapport entre la couleur du parent, la texture du moule et la propreté de la lumière élevée, et doit préciser les exigences relatives à la pulvérisation, au câblage, au soudage ou à l'électroplaquage ultérieurs. La tolérance du stress résiduel et de la pollution de surface varie d'un processus à l'autre.
Les surfaces lumineuses élevées exigent généralement des températures élevées et égales, la stabilisation de la ligne de fusion et des évents suffisants. Des raccourcis peuvent être utilisés pour identifier la position de fusion dans l'extérieur principal et pour régler la vitesse du segment afin d'éviter des changements soudains dans la vitesse du flux. L'arrosage à grande vitesse et les zones à paroi mince produisent des marques de pulvérisation ou de blanchiment, et l'extrémité est trop rapide et carbonisée. Dans le cas de lignes de fusion améliorées à des températures très élevées, il convient de vérifier les arrêts de matériaux et les modifications de couleur, en particulier l'ABS retardateur de flamme et l'ABS PC.
Les bandes et les boulons se rétrécissent de la structure, de la pression et du refroidissement. Lorsque l'arrosage peut être efficace dans le remplissage, les bosselures peuvent être réduites par un changement raisonnable et sous-poussoir; si l'arrosage est gelé ou trop mince, la pression continue ne peut générer que des bords de vol et une contrainte interne. L'arc du panneau de grande surface devrait comparer la température aérométrique, les voies navigables locales et le moment de pointe. Le brassage mécanique et le gerbage peuvent également déformer des produits qui n'ont pas été entièrement refroidis, de sorte que les temps de refroidissement sont soumis à l'automatisation physique.
Les points noirs et les différences de couleur des produits de haute lumière sont souvent associés à l'extrémité morte de la vis, au flux thermique de carbone, à la dispersion des mères chromosomiques et à la rétention des matériaux. Les couleurs doivent être modifiées au moyen de procédures de nettoyage de la machine compatibles et de l ' examen des buses, des anneaux réversibles et des têtes de vis. Si une coquille est remplie pour un produit ou un minéral, les usines sont également considérées pour le broyage et l'orientation des fibres. Les normes de quantification doivent préciser l'aspect, la masse des produits, les dimensions critiques de l'assemblage et les essais post-procédés sous la source lumineuse. Le processus de stabilisation devrait pouvoir demeurer admissible à de petites modifications des lots de matériaux et de la température ambiante, plutôt que de dépendre d'un quart de travail par classe d'équipages pour suivre les modifications défectueuses.