
ホーム 電子高純度エミュレータの提案
リリース時間:2026-09-20
ABSおよびPCのABS溶けるワイヤー水収縮色の相違およびアセンブリ変形の大きい外面のフロー マークの宿泊施設。 素材の特性、温度、速度、圧力、冷却および共通の欠陥の点で実用的な省略装置のためのこのペーパーは推薦を与えます。
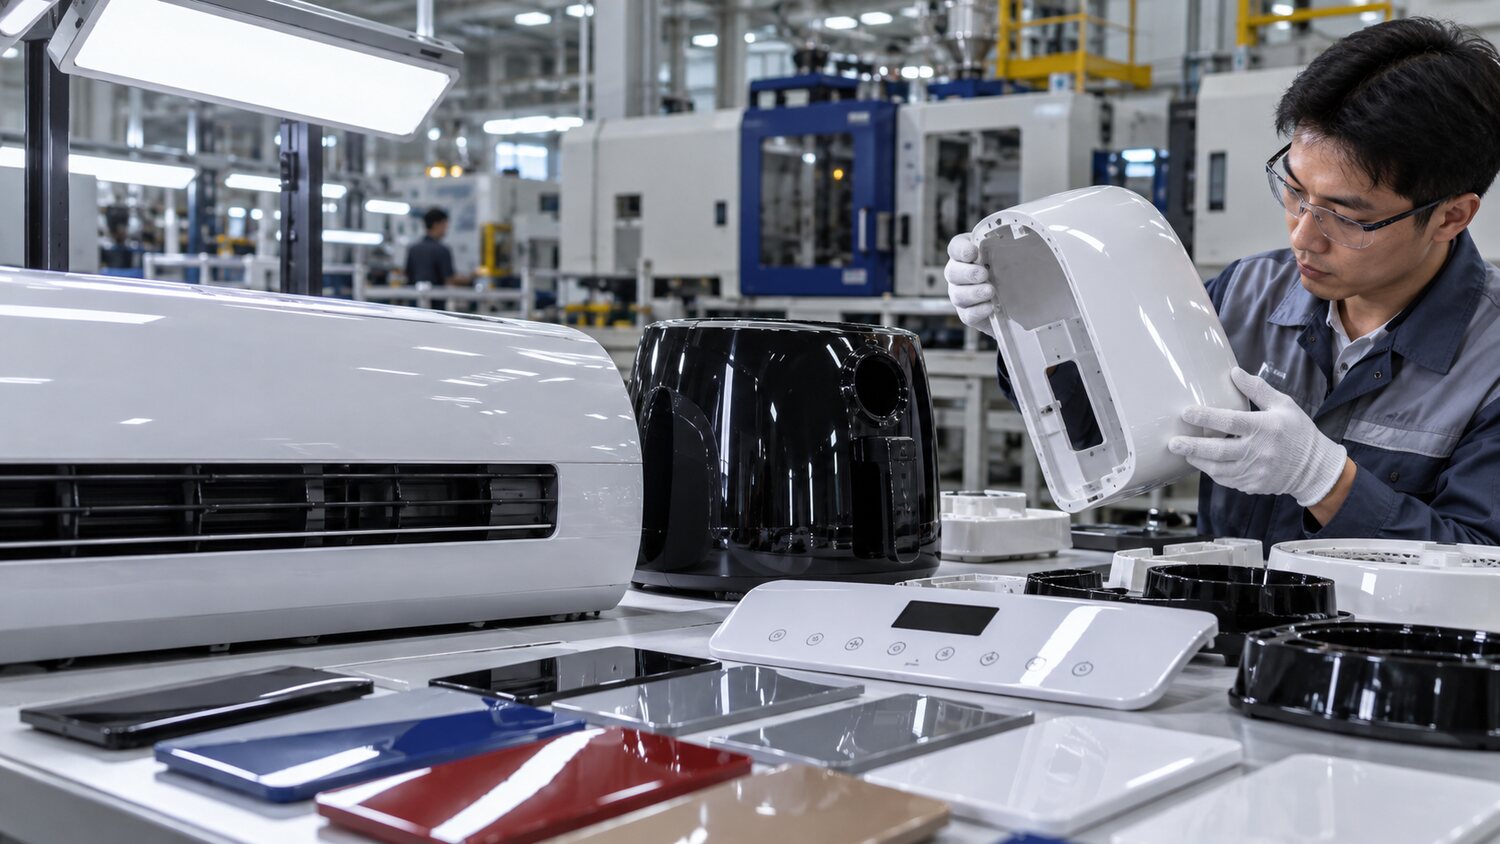
ABS、PCのABS、HIPSか変更されたPPはTVフレーム、エアコンのパネル、小さい世帯の電気包装および制御のパネルで頻繁に使用されます。 そのような製品は、フローマーク、溶融ワイヤ、水収縮、白と色差を容易に検出でき、ボルト、ブレーキ、アセンブリ間のギャップを確保します。 スイッチボードは、材料の乾燥の確認、着色された親比、金型の質感と高い光の清浄度によって優先され、その後のスプレー、配線、溶接または電気めっきの要件を指定します。 残留応力と表面汚染の許容差は、後工程から工程まで変化します。
高い光面は、通常、高温、溶融ラインの安定化と十分なベントを必要とします。 ショートショットは、外部の融点位置を識別し、フローの速度の急激な変化を避けるためにセグメントの速度を設定するために使用することができます。 高速の散水と薄壁地がスプレーマークや漂白を生成し、エンドは高速でcharredです。 非常に高温で溶融ラインを改良した場合、材料のストップオーバーと色の変化の両方がチェックされ、特にABSとPCのABSを炎に再防水する必要があります。
バンドおよびボルトは構造、圧力および冷却から収縮します。 充填時に水やりが有効である場合、歯は合理的な切替えとサブプッシュによって減ることができます。水やりが凍っている場合や薄すぎる場合は、継続的な圧力はフライトエッジと内部のストレスのみを生成できます。 大面積のパネルアークは、大気温度、局部水路、ピークタイミングを比較する必要があります。 メカニカルハンドバンドやスタッキングも完全に冷却されていない製品を変形させることができるので、冷却時間は物理的なオートメーションの対象となります。
黒い点と色の差は、多くの場合、ネジのデッドエンド、カーボンの熱の流れ、染色体母親の分散と材料の保持に関連しています。 カラーは、対応する機械のクリーンアップ手順とノズル、リバーシブルリング、ネジヘッドの検査を用いて変更します。 貝が製品や鉱物のために充填されている場合は、粉砕および繊維の方向にもミルが考慮されます。 量子化の標準は出現、プロダクトの固まり、重大なアセンブリ次元および光源のポスト プロセス テストの指定を含む。 安定化プロセスは、欠陥修正に従うためにエアクルーのシフトバイクラスに依存するよりも、材料のバッチと周囲温度の小さな変化のために適格に保つことができるはずです。