
Một con ốc cho dụng cụ thì sao? Cắt và nén điểm
Thời gian phát hành:2025-08-07
Làm thế nào để chọn điểm cắt và nén của vỏ máy? Đầu tiên, số lượng tấm nhựa và tỉ lệ lấp đầy được xác định, sau đó các đặc điểm về nhựa, kích cỡ sản phẩm và các lỗi hàng loạt được kiểm tra, và tỷ lệ dài, tỷ lệ nén, trộn cấu trúc và vật liệu vít được hoàn tất. Tờ báo này kết hợp thông tin về các trạm giao dịch giữa các ngôi sao và bạn bè để tổ chức sự lựa chọn, quá trình và các yếu tố xác thực.
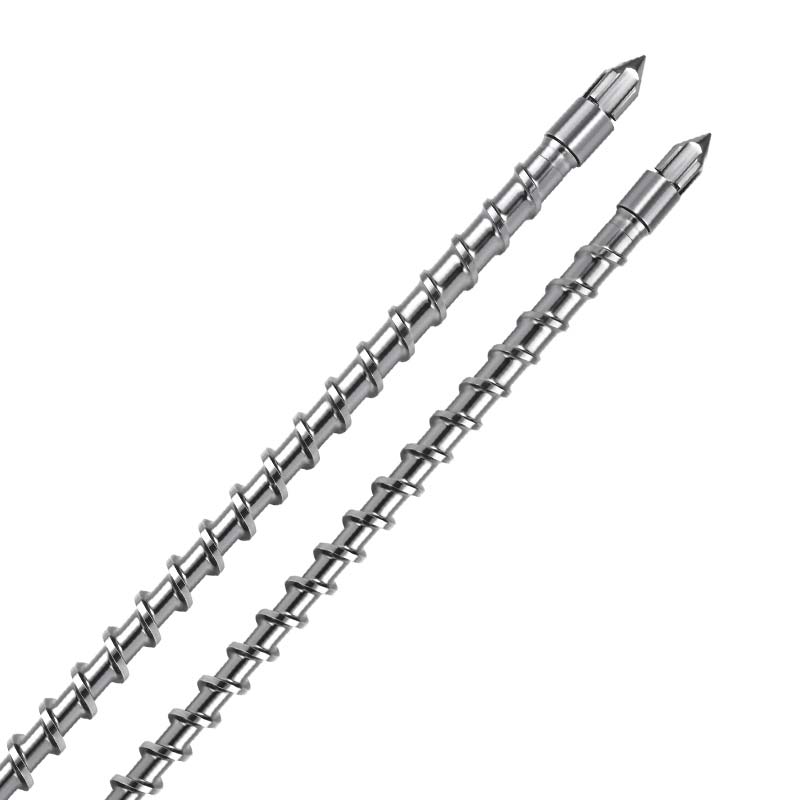
Phần kết luận cốt lõi của hệ vỏ của thiết bị là
Đầu tiên, số lượng tấm nhựa và tỉ lệ lấp đầy được xác định, sau đó các đặc điểm về nhựa, kích cỡ sản phẩm và các lỗi hàng loạt được kiểm tra, và tỷ lệ dài, tỷ lệ nén, trộn cấu trúc và vật liệu vít được hoàn tất.
Chìa khóa để chất lượng của hệ vỏ s ' thành lập: một bộ màu sắc chùm với việc nén vừa phải
Trong lĩnh vực công nghiệp hóa, vỏ (v.G., tủ điều khiển công nghiệp, bảng điều khiển) không những là một cấu trúc bảo vệ thiết bị mà còn đảm bảo sự ổn định của màn hình và hoạt động. Những sản phẩm này phải đáp ứng các yêu cầu về độ bền 60 MPa, một siêu tốc 0,2 mm/m (để đảm bảo rằng cài đặt được liên kết chặt chẽ), và một bề mặt của các gợn sóng (coarse 1m). Hiện nay, các dụng cụ và u nang sản xuất các vật liệu như ABS, PC v.v. với các thiết bị tổng quát có xu hướng thành công với tốc độ ít hơn 75 phần trăm, trong đó 25 phần trăm là chất thải do cường độ không đủ, 20 phần trăm là khuyết tật làm dịch chuyển và 15 phần trăm bề mặt là các gợn sóng. Tờ giấy hiện tại phân tích các tính chất của các vật liệu vỏ dụng cụ thường sử dụng trong bối cảnh của dữ liệu cụ thể, tập trung vào cách chúng có thể cải thiện chất lượng sản phẩm và hiệu quả sản xuất trong quá trình sản xuất. Những ốc vít đặc biệt, cắt sang bên phải, nén là hợp lý hơn để đạt được sự hình thành chất lượng cao, và những cơn đau sản xuất mục tiêu.
Điểm đau ruột và công nghệ cần thiết cho sản xuất vỏ đạn
Các khiếm khuyết chất lượng trong vỏ dụng cụ liên quan chặt chẽ đến các đặc điểm lưu thông vật chất, phân phối căng thẳng, vân vân. Về mặt tiêu chuẩn của ngành công nghiệp, kích thước máy bay của bảng điều khiển làm việc đòi hỏi 0,1 mm/m, nếu không thì rất dễ để gây ra Key Cardon; độ sâu được đường thẳng của vỏ bao gồm 0,05 mm, để hiệu ứng không cho thấy rõ; và trong -40 °C đến 80 °C thử nghiệm môi trường, tỷ lệ tác động mạnh là 85%.
Các cơ chế đằng sau những điểm đau này tập trung vào ba lĩnh vực chính: đầu tiên là vấn đề về sức mạnh. Các vật liệu ABS có thể phá vỡ qua chuỗi phân tử với quá trình cắt giảm 20% sức ảnh hưởng (từ 25 kJ/m2 đến 20 kJ/m2); và thứ hai, vấn đề siêu tốc. Trong quá trình làm mát, máy tính tan chảy tạo ra sự căng thẳng nội bộ, dẫn đến một sự dịch chuyển vượt quá 0.3 mm/m, nếu nhiệt độ tăng lên 5 ° C/cm; và thứ ba, là vấn đề về sóng bề mặt. Áp suất nóng chảy thay đổi hơn 8 phần trăm các ốc vít thông thường làm mất ổn định dòng phía trước và tạo ra các gợn sóng chu kì.
Lợi thế kỹ thuật của một vết cắt vừa phải, một sự nén hợp lý so với một cái vít nhựa.
Để đáp lại sự khó khăn của xử lý vỏ bọc của dụng cụ, các vít Plywood đặc biệt được cắt đến mức mà sự nén đã tối ưu hóa cấu trúc:
Điều khiển cắt tiết điều khiển để đảm bảo sức mạnh và chất lượng bề mặt
Phần mềm đo đạc vít được thiết kế với độ dài bị ăn mòn (sickness từ 55 mm đến 45 mm), mà ổn định tốc độ cắt giảm ở 120-60s-1 (bình thường vít 180-250s1), với dao động trong > 5%. Các dữ liệu thử nghiệm cho thấy cường độ ảnh hưởng tăng từ 20 kJ/m2 lên 26kJ/m2 khi thiết kế xử lý vỏ bọc ABS, và tỷ lệ thấp hơn giảm từ 25 phần trăm đến 4.2 phần trăm cho các sản phẩm rác thải; trong khi bề mặt giảm từ 15 phần trăm xuống 2.1 phần trăm cho vật liệu PC, giá trị Ra giảm từ 0.15 đến 0.8 phần trăm, đáp ứng đầy đủ các yêu cầu bề mặt của bảng hiển thị.
Giông hợp lý so với thiết kế để giảm tốc độ và căng thẳng
Cánh quạt này sử dụng tỷ lệ nén 2. 8-3. 2 (hay 3.5-4. 0 trong các vít thông thường) và một đoạn nén dài 25 phần trăm chiều dài của vít, đảm bảo sự ổn định của tăng áp suất (0.5 MPa/m) khi hình dạng tan chảy. Dữ liệu sản xuất cho thấy độ lớn của vỏ máy PC giảm từ 0,35 mm đến 0.18 mm/m, với tỷ lệ độ linh hoạt tăng từ 80 đến 98 phần trăm; và bằng cách giảm sự căng thẳng bên trong cơ thể tan chảy, tốc độ sốc trong các thử nghiệm môi trường cao độ tăng từ 80 đến 92 phần trăm.
Thiết kế luồng cân bằng, lấp đầy khoang tối ưu hoá
Một cấu trúc bộ đệm hình nón được sử dụng trong đầu của vít, mà được kèm theo một dốc để dừng các vòng lặp và để giữ áp suất dao động trong khoang nóng chảy trong > 3 phần trăm ( vít thường là > 8 phần trăm). Bảng điều khiển được sản xuất bởi nhiều khuôn khoang đã được thử nghiệm để giảm thiểu sự lệch cân trên một khoang chứa từ 1 phần 4 phần trăm đến 1 phần trăm.2 phần trăm và sự cân bằng đầy đủ từ 82 phần trăm đến 99 phần trăm, tránh hiệu quả các áp suất địa phương do chất lấp đầy không đều.
Kiểm tra hiệu ứng trong ứng dụng thực tế
Dữ liệu sản xuất từ một nhà sản xuất dụng cụ cho thấy tỷ lệ chấp nhận vỏ bọc sử dụng một máy cắt đường, nén nhiều hơn một ABS hợp lý, tăng từ 72 phần trăm đến 98.5 phần trăm. Đặc biệt, cường độ của chất thải thấp hơn giảm từ 25 phần trăm xuống còn 2.3 phần trăm, tốc độ dịch chuyển từ 20 phần trăm đến 1.5 phần trăm, và tốc độ chuyển động trên bề mặt từ 15 phần trăm đến 1.1 phần trăm; bảng điều khiển máy tính đã ổn định tại 0.08 mm/m, và tỷ lệ thành công cho kiểm tra mức độ cao của động mạch chủ thể áp suất tăng từ 85 phần trăm đến 99 phần trăm.
Về mặt hiệu quả chi phí, việc sử dụng các vật liệu tăng từ 80 đến 96 phần trăm, kết quả là tiết kiệm hàng năm khoảng 3,8 triệu đô la nguyên liệu thô, dựa trên việc sản xuất 5 triệu vỏ dụng cụ mỗi năm; hiệu suất sản xuất tăng 30 phần trăm và tổng hợp chi phí sản xuất giảm 20 phần trăm so với kết quả của quá trình đánh bóng và làm việc.
Điều này cắt trong cắt, nén, và hợp lý nén gỗ dán, bằng cách kiểm soát chính xác kéo cắt và áp suất, cung cấp một sự cân bằng hoàn hảo giữa sức mạnh, phẳng và khối lượng bề mặt của vỏ máy. Khi các dụng cụ công nghiệp di chuyển theo hướng thu nhỏ và chính xác cao, ốc vít sẽ trở thành thiết bị cốt lõi cho việc sản xuất vỏ đạn chất lượng cao, điều khiển ngành công nghiệp hướng tới “không có khuyết điểm nào cả.
Dữ liệu cần được ghi lại trước khi thực hiện
- Số nguyên liệu toàn vẹn, tỉ lệ đầy đủ, hệ thống phun lửa, tỷ lệ được nạp lại và điều kiện khô.
- Lưu ý thương hiệu nhựa, mô hình, đường kính vít, điện áp, áp suất phía sau, chuyển tốc độ và cấu trúc vít hiện tại.
- Chỉ ra kích thước của sản phẩm, độ dày của bức tường, bề ngoài hoặc sức mạnh, và hiện tượng bất lợi hiện tại và tần số xảy ra.
- Chu trình sản xuất liên tục, tần số tiếp nhiên liệu, phương pháp làm sạch máy móc, đeo và xé hồ sơ và lên kế hoạch cuộc sống hữu ích.
Cách xác nhận kết quả điều chỉnh
Đề nghị thiết lập đường cơ sở của quá trình hiện tại, theo sau là mô hình thử nghiệm đơn biến. Mỗi vòng ghi lại số đo thời gian, nhiệt độ tan chảy, trọng lượng sản phẩm, chu kỳ hình thành và tốc độ xấu, tránh nhiều tham số bị thay đổi cùng một lúc để quyết định nguyên nhân. Các tham số trong văn bản được sử dụng để minh họa suy nghĩ thiết kế và không nên thay thế dữ liệu cung cấp vật liệu và các giao thức an toàn tại chỗ.
Loại hỗ trợ nào là một con vít tinh bạn?
Công ty công nghệ cơ khí Phi đội cung cấp vật liệu và đánh giá tình huống, các đề nghị xây dựng, cơ sở và các lựa chọn điều trị bề mặt, tùy biến kích cỡ không cần thiết, và thiết lập lại các vấn đề thử nghiệm xung quanh vỏ dụng cụ. Việc nộp thông tin về nguyên liệu thô, thiết bị và sản phẩm có thể dẫn đến nhiều mục tiêu hơn.
Yêu cầu vít tùy chỉnh ngay lập tứcHay kiểm tra trướcLưu ý sản phẩm vít nhựacóLưu ý đến giải pháp bằng nhựaTôi không biết.