
Was ist die Wahl einer Schnecke für das Instrument? Schneid- und Presspunkte
Release-Zeit:2025-08-07
Wie wählen Sie den Schnitt- und Kompressionspunkt der Gehäuse des Instruments? Zunächst werden die Anzahl der Kunststoffplatten und das Füllverhältnis identifiziert, dann werden die Kunststoffspezifikationen, Produktgrößen und Massefehler überprüft und das Fernbereichsverhältnis, das Kompressionsverhältnis, die Mischstrukturen und das Schneckenmaterial abgeschlossen. Dieses Papier kombiniert Informationen zu Star-Freund-Schraubenstationen, um Auswahl-, Prozess- und Validierungselemente zu organisieren.
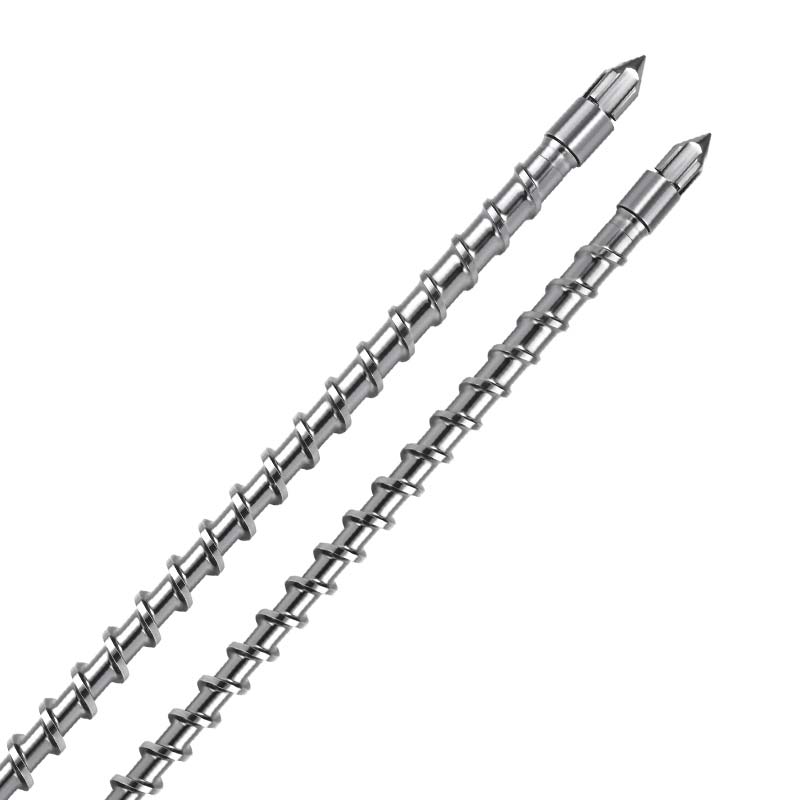
Die Kernschlussfolgerung der Instrumentenschale ist, dass
Zunächst werden die Anzahl der Kunststoffplatten und das Füllverhältnis identifiziert, dann werden die Kunststoffspezifikationen, Produktgrößen und Massefehler überprüft und das Fernbereichsverhältnis, das Kompressionsverhältnis, die Mischstrukturen und das Schneckenmaterial abgeschlossen.
Der Schlüssel zur Qualität der Schalenbildung des Instruments: ein plumpenlastiges Schema mit mäßigem Schneiden und angemessener Kompression
Im Bereich der industriellen Instrumentierung dient die Schale (z.B. der Industrieschaltschrank, das Bedienfeld) nicht nur als Schutzstruktur für die Geräte, sondern sorgt auch für die Stabilität von Anzeige und Bedienung. Diese Produkte müssen die Anforderungen der Zugfestigkeit von 60 MPa, einer Kette ≤ 0,2 mm/m (um sicherzustellen, dass die Anlage eng ausgerichtet ist) und einer wellenfreien Oberfläche (grob ≤ 0,1 m) erfüllen. Derzeit haben Instrumente und Zysten, die Materialien wie ABS, PC usw. mit allgemeiner Ausrüstung herstellen, eine Erfolgsquote von weniger als 75 Prozent, von denen 25 Prozent Abfall aufgrund unzureichender Intensität, 20 Prozent Warpdefekte und 15 Prozent Oberflächenwelligkeiten sind. Das vorliegende Papier analysiert die Prozesseigenschaften von häufig verwendeten Instrumentenschalenmaterialien im Kontext spezifischer Daten und konzentriert sich darauf, wie sie die Produktqualität und Produktionseffizienz im Produktionsprozess verbessern können. Spezielle Plattierschrauben, nach rechts geschnitten, Kompression ist mehr als vernünftig, um eine qualitativ hochwertige Bildung zu erreichen und Produktionsschmerzen zu erreichen.
Kernmassenschmerzpunkte und Technologieanforderungen für die Instrumentenschalenproduktion
Qualitätsmängel in der Instrumenteninstrumentierungsschale hängen eng mit den Materialflusseigenschaften, der Spannungsverteilung usw. zusammen. In Bezug auf Industriestandards erfordert die Flächengröße des Arbeitssteuerungsfeldes ≤ 0,1 mm / m, sonst ist es leicht, Key Cardon zu verursachen; Die oberflächenbeschichtete Tiefe der Schale erfordert ≤ 0,05 mm, so dass der Aufprall keine Klarheit zeigt; und in den Umwelttests von -40°C bis 80°C beträgt die Aufrechterhaltung der Schlagfestigkeit 85%.
Die Mechanismen hinter diesen Schmerzstellen konzentrieren sich auf drei Hauptbereiche: Erstens, das Problem der Stärke. ABS-Materialien können die Molekülkette mit Überschneidung durchbrechen, was zu einer 20-prozentigen Verringerung der Schlagintensität (von 25 kJ/m2 auf 20 kJ/m2) führt; und zweitens, Warp-Problem. Beim Abkühlen erzeugt die PC-Schmelze innere Spannungen, was zu einer Verwerfung von mehr als 0,3 mm/m führt, wenn der Temperaturgradient 5 °C/cm überschreitet; und drittens Oberflächenwelligkeitsprobleme. Schmelzdruckschwankungen von mehr als 8 Prozent der normalen Federschrauben destabilisieren die vordere Bewegungslinie und verursachen zyklische Wellen.
Der technische Vorteil eines moderaten Schnittes, einer angemessenen Kompression, im Vergleich zu einer Kunststoffschraube.
Als Reaktion auf die Schwierigkeit der Verarbeitung der Instrumentenschale werden die speziellen Sperrholzschrauben bis zu dem Punkt geschnitten, an dem die Kompression die Struktur angemessen optimiert hat:
Moderate Schnittkontrollen, um Festigkeit und Oberflächenqualität zu gewährleisten
Das Schneckenmesssegment ist mit einer korrosiven Länge (Krankheitsglättung von 55 mm bis 45 mm) ausgelegt, die die Cut-off-Rate bei 120-160s-1 (normale Schrauben 180-250s-1) mit Schwankungen innerhalb von > 5% stabilisiert. Die Testdaten zeigen, dass die Aufprallintensität von 20 kJ/m2 auf 26 kJ/m2 anstieg, als das Design die ABS-Hülle verarbeitete, und die Unterintensität von 25 Prozent auf 4,2 Prozent für Abfallprodukte sank; während die Oberflächenwelligkeit von 15 Prozent auf 2,1 Prozent für PC-Materialien sank, sank der Ra-Wert von 0,15 auf 0,08 Prozent und erfüllte die Oberflächenanforderungen des Anzeigefelds vollständig.
Angemessene Kompression im Vergleich zu Design, um Verwerfungen und Spannungen zu reduzieren
Der Propeller verwendet ein Kompressionsverhältnis von 2,8-3,2 (oder 3,5-4,0 in der normalen Schraube) und eine Kompressionssegmentlänge von 25 Prozent der Gesamtlänge der Schraube, um die Stabilität des Druckgradienten (0,0,5 MPa/mm) in der geschmolzenen Form zu gewährleisten. Produktionsdaten zeigen, dass die Bogenhöhe der PC-Hülle von 0,35 mm / m auf 0,18 mm / m abnahm, mit einer Erhöhung der Förderfähigkeit von 80 auf 98 Prozent; und durch die Verringerung der inneren Spannung des geschmolzenen Körpers stieg die Rate der Stoßfestigkeit in Hochtemperatur-Umweltstudien von 80 auf 92 Prozent.
Ausgewogenes Strömungsdesign, optimierte Hohlraumfüllung
Im Kopf der Schrauben wird eine kegelförmige Pufferstruktur verwendet, die von einem Gradienten begleitet wird, um die Schleifen zu stoppen und Druckschwankungen in der einlaufenden Schmelze innerhalb von > 3 Prozent zu halten (die normale Schraube ist > 8 Prozent). Das von mehreren Hohlraumformen hergestellte Bedienfeld wurde getestet, um die Gewichtsabweichung pro Hohlraumfüllung von ± 4 Prozent auf ± 1,2 Prozent und die Hohlraumfüllungsbilanz von 82 Prozent auf 99 Prozent zu reduzieren, wodurch lokale Intensitäten aufgrund ungleichmäßiger Füllung effektiv vermieden wurden.
Validierung der Wirkungen in der praktischen Anwendung
Produktionsdaten eines Geräteherstellers zeigen, dass die Akzeptanzrate der Schale mit einem Cut-in-the-Mixer, der mehr als ein angemessenes ABS komprimiert, von 72 Prozent auf 98,5 Prozent gestiegen ist. Konkret fiel die Intensität der Unterintensität des Abfalls von 25 Prozent auf 2,3 Prozent, die Verwerfungsrate von 20 Prozent auf 1,5 Prozent und die Oberflächenwelligkeit von 15 Prozent auf 1,1 Prozent; das PC-Control-Panel-Niveau wurde auf 0,08 mm / m stabilisiert und die Erfolgsrate für den Hochtemperatur-Kryotest stieg von 85 Prozent auf 99 Prozent.
In Bezug auf die Wirtschaftlichkeit stieg der Materialeinsatz von 80 auf 96 Prozent, was zu jährlichen Einsparungen von rund 3,8 Millionen US-Dollar bei Rohstoffen führte, basierend auf der Produktion von 5 Millionen Instrumentengehäusen pro Jahr; Die Produktionseffizienz stieg um 30 Prozent und die kombinierten Produktionskosten sanken um 20 Prozent infolge der Verringerung der Polier- und Back-to-Work-Prozesse.
Diese geschnittene, komprimierte und vernünftig komprimierte Sperrholzschraube bietet durch präzise Kontrolle der Scherung und des Drucks ein perfektes Gleichgewicht zwischen Festigkeit, Planheit und Oberflächenmasse der Instrumentenschale. Da sich Industrieinstrumente in Richtung Miniaturisierung und hoher Präzision bewegen, wird die Schraube zum Kerngerät für die Produktion hochwertiger Schalen und treibt die Industrie in Richtung "Nullfehler".
Vor der Durchführung aufzuzeichnende Daten
- Werkstoffintegritätszahl, Füllgrad, Flammschutzsystem, Nachfüllgrad und Trockenzustand.
- Beachten Sie Kunststoffmarke, Modell, Schraubendurchmesser, Spannung, Gegendruck, Drehgeschwindigkeit und aktuelle Schraubenstruktur.
- Indikatoren für Produktgröße, Wandstärke, Aussehen oder Stärke sowie aktuelle nachteilige Erscheinungen und Häufigkeit des Auftretens.
- Kontinuierlicher Produktionszyklus, Betankungsfrequenz, Maschinenreinigungsverfahren, Verschleißaufzeichnung und geplante Nutzungsdauer.
Wie man die Anpassungsergebnisse validiert
Es wird empfohlen, die aktuelle Prozess-Baseline zu erstellen, gefolgt von einem Testmodell mit einer einzigen Variante. Jede Runde zeichnet die Messung der Zeit, der Schmelztemperatur, des Produktgewichts, des Bildungszyklus und der schlechten Rate auf und vermeidet, dass mehrere Parameter gleichzeitig geändert werden, um die Ursache zu bestimmen. Die Parameter im Text dienen der Veranschaulichung von Design Thinking und sollten keine Materiallieferantendaten und Sicherheitsprotokolle vor Ort ersetzen.
Welche Art von Unterstützung ist eine Star-Freund-Schraube?
Die Starfleet Mechanical Equipment Co. Ltd. (Starfeng) bietet Materialien und Situationsbewertungen, Empfehlungen für die Schraubenstruktur, Basis- und Oberflächenbehandlungsoptionen, Anpassung der Größe ohne Sicht und eine Zurücksetzung von Testproblemen um Instrumentengehäuse. Die Vorlage von Informationen über Rohstoffe, Ausrüstungen und Produkte könnte zu gezielteren Programmen führen.
Fragen Sie sofort nach kundenspezifischen Schrauben, oder zuerst prüfenAnmerkung KunststoffschraubenproduktmitHinweis KunststofflösungenIch weiß es nicht.