
器具のカタツムリの選択は何ですか? 切断および圧縮ポイント
リリース時間:2025-08-07
楽器のケーシングのカットと圧縮ポイントを選択する方法は? まず、プラスチックプレート番号と充填比が特定され、プラスチック仕様、製品サイズ、質量欠陥がチェックされ、長期比、圧縮比、混合構造、ネジ材料が確定します。 この紙は、スターフレンドのスクリューステーションに関する情報を組み合わせ、選択、プロセス、検証要素を整理します。
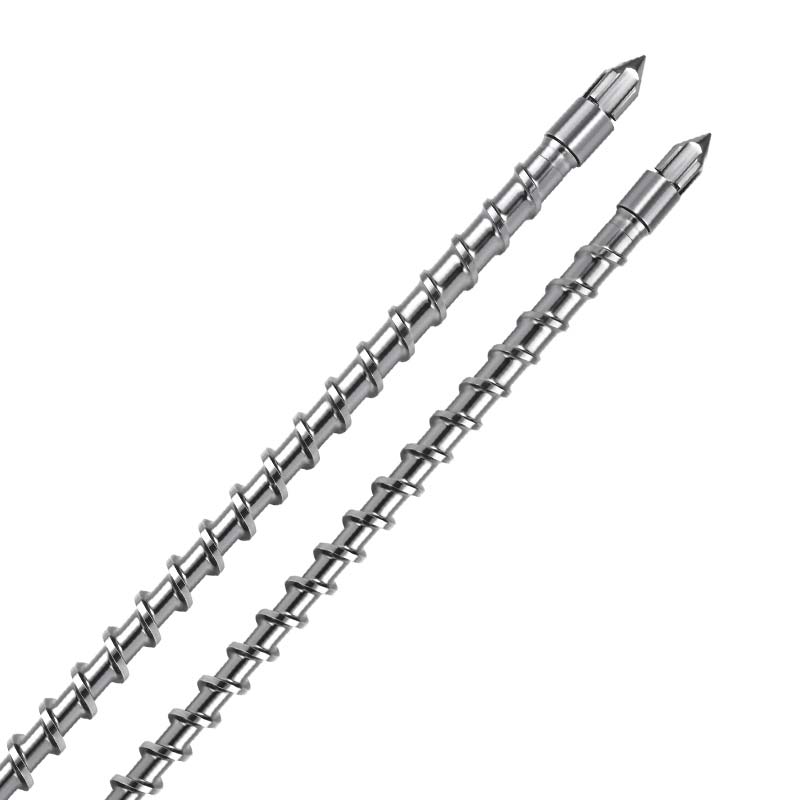
楽器のシェルのコアの結論は、
まず、プラスチックプレート番号と充填比が特定され、プラスチック仕様、製品サイズ、質量欠陥がチェックされ、長期比、圧縮比、混合構造、ネジ材料が確定します。
楽器の品質の鍵 ' s シェルの形成: 適度な切断と合理的な圧縮による配管重いスキーム
産業器械使用の分野では、貝(例えば、産業制御キャビネット、制御パネル)は装置のための保護構造としてだけでなく、表示および操作の安定性を保障しますだけでなく、役立ちます。 これらのプロダクトは抗張強さ60 MPaの要求、ゆがみ≤ 0.2 mm/m (取付けが密接に一直線に並ぶことを保障するため)および無さざ波(粗い≤ 0.1 m)の表面を満たしなければなりません。 現時点では、ABS、PCなどの材料を一般的な機器で生成する機器や嚢胞は、75パーセント未満の成功率を持つ傾向があり、その25パーセントは不十分な強度のために廃棄物です、20パーセントは警戒欠陥であり、15パーセントは表面はさざ波です。 現在の紙は、一般的に使用される機器シェル材料のプロセス特性を特定のデータの文脈で分析し、生産プロセスにおける製品の品質と生産効率を向上させる方法に焦点を当てています。 特別なめっきねじは、右に切られて、圧縮は良質の形成およびターゲット生産の苦痛を達成するために適度以上です。
コア質量の痛みポイントと技術は、機器のシェル生産のニーズ
器械の器械使用の貝の質の欠陥は材料の流れの特徴、圧力配分、等と密接に関連しています。 業界標準では、作業制御パネルの平面サイズは≤0.1 mm / mを必要とします。そうでなければ、キーCardonを引き起こすのは簡単です。 シェルの面線深さは≤0.105 mmを必要とするため、衝撃が明瞭さを示すことはありません。 -40°C〜80°C環境試験では、衝撃強度の維持率は85%です。
これらの痛みのスポットの背後にあるメカニズムは、3つの主要な領域に焦点を合わせています:まず、強さの問題。 ABS材料は、衝撃強度(25 kJ/m2から20 kJ/m2まで)の20パーセントの減少につながる、過剰な切断と分子鎖を介して分解することができます。 第二に、警戒問題。 冷却のプロセスでは、PC は内部の圧力を、温度の勾配が 5 °C/cm を超過すれば 0.3 mm/m を超過するゆがみに作り出します;、第 3 の表面のさざ波問題。 通常のプラムネジの8セント以上の圧力変動は、運動のフロントラインを破壊し、サイクルリップを作成します。
プラスチックねじと比較して適度なカット、適度な圧縮の技術的な利点。
機器のシェルを処理する難しさに応じて、圧縮が合理的に構造を最適化した点に特殊な合板ネジが切断されます。
強さおよび表面の質を保障するために制御を切口を適度にして下さい
ねじ測定の区分は120-160s-1 (正常なねじ180-250s-1)で切口率を安定させる55のmmから45のmmまでの腐食性のスムースと、> 5%内の変動と設計されています。 試験データは、設計がABSシェルを処理したときに、衝撃強度が20 kJ/m2から26kJ/m2に増加し、過強度率は、廃棄物製品に対して25パーセントから4.2パーセントまで低下することを示しています。 表面さざ波発生がPC材料の1セントから2.1に低下すると、Ra値は0.15から0.08まで減少し、表示パネルの表面要件を満たします。
ワープとストレスを軽減する設計と比較して合理的な圧縮
プロペラは、2.8-3.2(または3.5-4.0の通常のネジ)の圧縮比と、溶融フォームの圧力勾配(0.0.5 MPa/mm)の安定性を確保し、ネジの全長25の圧縮セグメント長を使用します。 生産データは、PCのシェルの領域が0.35 mm / mから0.18 mm / mに減少し、80から98パーセントまでの適格率の増加を示しています。そして、溶体の内部のストレスを軽減することにより、高温環境試験における衝撃強度の割合は80から92パーセントに増加しました。
バランスの取れた流れの設計、最大限に活用されたキャビティの盛り土
円錐形の緩衝構造はループをhaltに勾配を伴ってねじの頭部で使用され、moltenの入るキャビティの圧力変動を> 3の内の入り続けるために> 1セント(正常なねじは> 8のパーセントです)保ちます。 複数のキャビティモールドによって生成されたコントロールパネルは、1セントあたり±4のキャビティ充填あたりの重量の偏差を減らすためにテストされ、キャビティ充填バランスは82 /セントから99セントまで、不均等な充填による局部の強度を効果的に回避しました。
実用的なアプリケーションの効果の検証
機器メーカーからの生産データは、カットインミキサーを使用してシェルの受諾率を示すため、合理的なABS以上を圧縮し、1セントあたり72から98.5に増加しました。 具体的には、廃棄物の強度が25パーセントから2.3パーセントに低下し、ワープ率は20パーセントから1.5パーセント、表面は15パーセントから1.1パーセントまで、表面は1セントから1.1パーセントに波及します。 PCコントロールパネルレベルは0.08 mm / mで安定し、高温低温試験の成功率は85パーセントから99パーセントまで増加しました。
費用効果が大きい面では、材料の使用は1セントあたり80から96に増加しました、その結果、年間5百万の計器包装の生産に基づいて、約3.8百万の原材料の年間節約になります。 生産効率は30パーセント増加し、生産コストは、研磨およびバックツーワークプロセスの減少の結果として20パーセント減少しました。
せん断と圧力を正確に制御することにより、切断、圧縮、および合理的に圧縮された合板ネジは、楽器のシェルの強度、平坦度と表面質量のバランスを完璧に提供します。 産業機器は、小型化と高精度の方向に進むにつれて、ネジは「ゼロ欠陥」に向かって業界を牽引する高品質のシェルの生産のためのコア機器になります。
実装前に記録されるデータ
- 物質的な完全性数、満ちる比率、炎-抑制システム、補充の比率および乾燥した状態。
- プラスチックのブランド、モデル、ねじ直径、電圧、背部圧力、回転速度および現在のねじ構造に注意して下さい。
- プロダクト サイズ、壁厚さ、出現または強さの表示器および発生の現在の副作用の現象そして頻度。
- 連続的な生産周期、燃料の頻度、機械クリーンアップ方法、摩耗および破損の記録および計画された有用な生命。
調整結果の検証方法
現在のプロセスベースラインが確立され、単一バリアントテストモデルに従うことを推奨します。 各ラウンドは、温度、製品重量、形成サイクル、不良率を溶かす時間の測定を記録し、複数のパラメータを同時に変更し、原因を決定します。 テキストのパラメータは、設計思考を記述し、材料のサプライヤーデータと現場の安全プロトコルを置き換えるべきではありません。
星付きネジはどのようなサポートがありますか?
Starfleetの機械装置Co.株式会社(Starfeng)は材料および状態の評価、ねじ構造の推薦、基礎および表面処理の選択、非面のサイズのカスタム化および器械の包装のまわりのテスト問題のリセットを提供します。 原材料、機器、製品に関する情報の提出は、より標的されたプログラムにつながる可能性があります。
すぐにカスタマイズされたねじのために頼む、または最初に確認して下さいノート プラスチックねじプロダクトお問い合わせプラスチックソリューションお問い合わせ